
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-11-03 Origine : Site


Pendant production de moulage par injection , vous avez peut-être rencontré cette situation : la pièce est éjectée avec succès du moule et répond à toutes les exigences dimensionnelles, mais plusieurs points noirs visibles apparaissent sur sa surface. Pour les produits présentant des normes d’apparence élevées, même ces défauts mineurs peuvent entraîner l’échec du contrôle qualité d’un lot entier.
Alors, qu’est-ce qui cause les points noirs dans le moulage par injection et comment se développent-ils ? Dans cet article, nous commencerons par examiner les caractéristiques des défauts de points noirs, puis explorerons leurs causes courantes, les méthodes de dépannage et les mesures préventives pour vous aider à identifier et à résoudre plus efficacement les points noirs du moulage par injection.
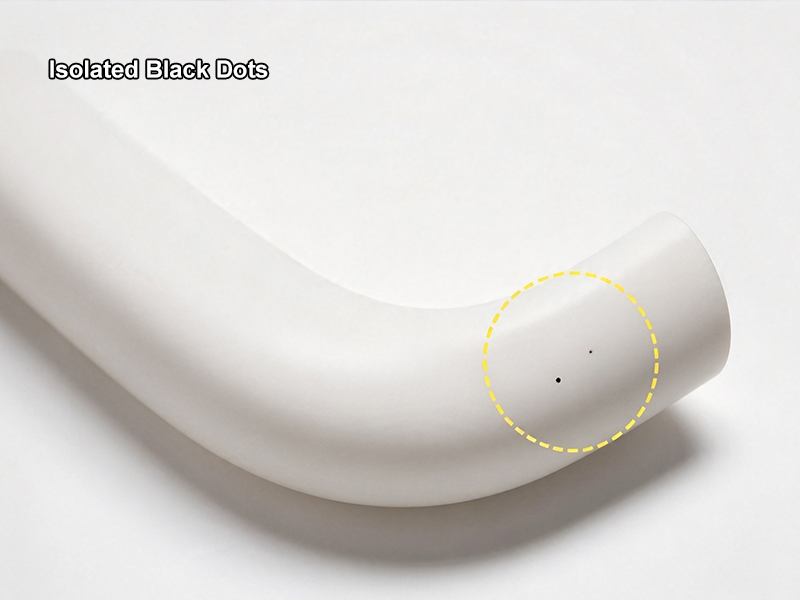
Les points noirs dans le moulage par injection font référence à des taches noires ou brun foncé ou à des défauts ressemblant à des particules qui apparaissent à la surface ou à l'intérieur des pièces en plastique après le moulage par injection. Ces défauts peuvent apparaître sous la forme de points noirs isolés, de taches sombres irrégulières ou de minuscules points noirs dispersés sur la surface du produit.
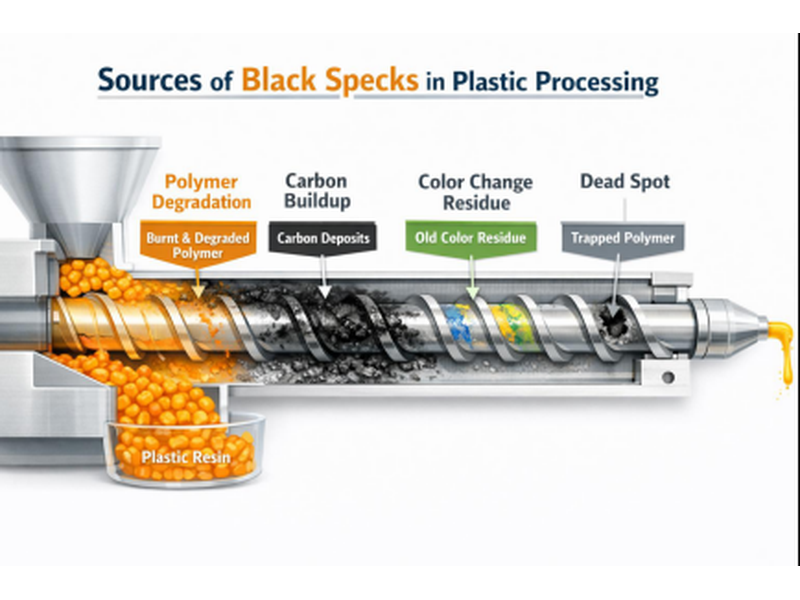
Bien que les points noirs puissent ressembler à des défauts de surface mineurs, leurs causes réelles peuvent impliquer plusieurs étapes du processus, notamment la contamination des matières premières, la dégradation thermique du plastique, les dépôts résiduels à l'intérieur de la machine de moulage par injection et l'accumulation de carbonisation dans le système de canaux de moulage.
Si vous ne parvenez pas à identifier la cause première, un ajustement répété de la pression d'injection, de la température ou du temps de refroidissement peut ne pas résoudre le problème et peut même affecter la stabilité du moulage.
Lorsque le plastique reste trop longtemps dans le fût ou que la température de fusion réelle dépasse la plage de traitement recommandée pour le matériau, une dégradation thermique peut se produire. Cela peut produire des résidus sombres ou même carbonisés. Lorsque ces résidus se mélangent à la matière fondue ultérieure, ils peuvent former des points noirs sur les pièces moulées par injection.
Outre une température excessive, le non-nettoyage du fût après un arrêt de la machine, des retards de production prolongés et une inadéquation entre le cycle d'injection et la capacité de plastification de la machine peuvent également augmenter le temps de séjour du matériau. Étant donné que différents plastiques ont différents niveaux de stabilité thermique, vous devez définir la température et les paramètres de traitement en fonction des exigences spécifiques de la résine plutôt que d'appliquer directement les conditions de traitement utilisées pour d'autres matériaux.
Si des granulés de plastique, un mélange maître ou du rebroyé sont contaminés pendant le stockage, le transport ou le mélange, des particules étrangères peuvent pénétrer dans la machine de moulage par injection avec le matériau et éventuellement provoquer des taches noires sur les pièces moulées.
Par exemple, un emballage de matière première endommagé, des résidus de plastique d'une autre couleur dans le système d'alimentation ou différents matériaux mélangés au rebroyé peuvent tous introduire une contamination. Parfois, même lorsque la matière première elle-même est propre, des résidus à l’intérieur du mélangeur, de la trémie ou de l’équipement de séchage peuvent provoquer des défauts similaires.
Par conséquent, si des points noirs apparaissent soudainement après avoir modifié le lot de matières premières, vous devez d'abord vérifier le nouveau lot de matériaux, le mélange maître et le système d'alimentation, ainsi que vérifier la source et la gestion du rebroyé.
L’accumulation de matériaux résiduels dans le cylindre, la vis, la buse et le système de canaux chauds est une autre source courante de points noirs. Certains plastiques peuvent se dégrader progressivement à des températures élevées et adhérer aux points morts à l'intérieur de la machine, aux surfaces des vis ou aux zones des canaux. Lorsque ces dépôts sont délogés par l’écoulement du plastique fondu, ils peuvent pénétrer dans les pièces moulées.
Si vous remarquez des points noirs seulement après une période de production continue, ou si les défauts augmentent considérablement après un changement de matériaux ou de couleurs, vous devez prêter une attention particulière aux matières résiduelles à l'intérieur de l'unité d'injection. Pour les moules à canaux chauds, vous devez également inspecter les coins des canaux, les connexions des buses et les autres zones où le matériau peut être piégé.
Gardez à l’esprit que la simple augmentation du nombre de cycles de purge ne résoudra peut-être pas complètement le problème. Si des résidus ont fermement adhéré aux surfaces internes ou si certaines zones structurelles sont sujettes à une accumulation de matériaux, un nettoyage et une inspection ciblés peuvent être nécessaires.
Le plastique est soumis à des forces de cisaillement lors de la rotation des vis, du transport et de la plastification. Si la vitesse de la vis, la contre-pression ou d'autres paramètres de plastification sont mal définis, un chauffage par cisaillement localisé peut augmenter la température de fusion et augmenter le risque de dégradation du matériau.
Par exemple, lorsque vous augmentez excessivement la vitesse de la vis pour raccourcir le temps de plastification ou que vous réglez une contre-pression trop élevée, la température de fusion réelle peut dépasser la température affichée par le système de contrôle du baril. Ceci est particulièrement important pour les matériaux ayant une faible stabilité thermique ou une fenêtre de traitement étroite.
Si des points noirs commencent à apparaître après avoir ajusté les paramètres de plastification, vous devez réévaluer la vitesse de la vis, la contre-pression et le temps de plastification, et les vérifier par rapport à la plage de traitement recommandée par le fournisseur de matériaux. Ne vous concentrez pas uniquement sur les réglages de température du fût, car la chaleur générée par un cisaillement localisé peut également affecter l'état de la fonte.
La moisissure elle-même peut également être source de points noirs ou de marques noires de brûlures. Si des résidus de plastique, de l'huile ou d'autres contaminants s'accumulent dans la cavité, la porte, le canal ou les canaux de ventilation, ces substances peuvent se transférer à la surface de vos pièces moulées pendant la production.
De plus, une mauvaise ventilation du moule peut empêcher l’air et les gaz à l’intérieur de la cavité de s’échapper correctement. Lorsque le plastique fondu remplit rapidement la cavité et comprime le gaz emprisonné, la température locale peut augmenter fortement, entraînant des marques de brûlure. Ce phénomène est communément appelé effet diesel.
Vous pouvez faire une première évaluation en observant l’emplacement du défaut. Si des marques noires apparaissent à plusieurs reprises près de la fin du remplissage, des nervures profondes ou des zones d'aération de la cavité, vous devez vous concentrer sur la vérification si les évents sont bloqués et si la vitesse de remplissage est appropriée. Si des points noirs apparaissent de manière aléatoire, vous devez également rechercher une éventuelle contamination des matériaux et de la machine.
Il est important de faire la distinction entre les points noirs causés par un matériau carbonisé et les marques de brûlure causées par le gaz emprisonné. Bien qu’ils puissent se ressembler, leurs mécanismes de formation sont différents. Avant de prendre des mesures correctives, vous devez confirmer la cause en examinant l'emplacement du défaut, l'état du moule et le processus de moulage.
Lorsque des points noirs apparaissent sur vos pièces moulées par injection, le simple réglage de la température ou l'augmentation de la fréquence de nettoyage ne résoudront peut-être pas le problème. Vous devez d’abord déterminer si les points noirs proviennent de la matière première, de l’équipement de moulage par injection ou du moule lui-même avant de prendre des mesures correctives. En observant la répartition des défauts, en vérifiant l'état des matériaux et des équipements et en analysant les paramètres de production, vous pouvez affiner les causes possibles et réduire les temps d'arrêt et les essais de moules inutiles.
Tout d’abord, observez l’emplacement, la quantité et la répartition des points noirs. Ces informations peuvent vous aider à identifier la source possible du problème.
Si des points noirs apparaissent de manière aléatoire sur différentes zones de la pièce, vous devez d'abord vérifier la matière première, le système d'alimentation et une éventuelle contamination à l'intérieur de la machine de moulage par injection. S'ils sont concentrés près de la porte, inspectez la buse, la porte et les canaux chauds pour déceler toute accumulation de matière. Si des marques noires apparaissent à plusieurs reprises près de la fin du remplissage, des nervures profondes ou des zones de ventilation de la cavité, vous devez également envisager une brûlure localisée causée par une mauvaise ventilation.
Vous devez également enregistrer le moment où les points noirs apparaissent pour la première fois. Par exemple, surviennent-ils lors du démarrage de la machine, après une période de production continue ou après un changement de matériau ou de couleur ? La comparaison de ces informations avec vos enregistrements de production peut vous aider à affiner plus rapidement la direction de dépannage.
Lorsque des taches noires apparaissent sur vos pièces moulées, vous pouvez commencer par vérifier si les matières premières, le mélange maître et le rebroyé ont été contaminés. Différents plastiques ont des plages de températures de traitement et des niveaux de stabilité thermique différents. Si un matériau reste trop longtemps dans des conditions de traitement inappropriées, il peut se dégrader et former des résidus de couleur foncée.
Les matières plastiques suivantes méritent une attention particulière :
Matière plastique |
Risque potentiel |
Ce que vous devriez vérifier |
ABS |
Une chaleur excessive ou un temps de séjour prolongé peuvent provoquer une dégradation et une décoloration du matériau. |
Vérifiez la température du fût, le temps de séjour et les résidus de matériau. |
PC |
Des températures de traitement excessives ou une mauvaise manipulation des matériaux peuvent provoquer une dégradation. |
Vérifiez la température de fusion, le séchage des matières premières et le temps de séjour. |
PA6 / PA66 |
Un contrôle inapproprié de l'humidité peut affecter la qualité de la pièce, tandis qu'une surchauffe peut entraîner une dégradation. |
Vérifiez les conditions de séchage, la teneur en humidité et la température de traitement. |
PBT |
Un contrôle inapproprié de l’humidité et de la température de traitement peut entraîner une dégradation du matériau. |
Vérifiez le séchage des matières premières, la température de fusion et le temps de séjour des matériaux. |
POM |
Sensible à la surchauffe et aux conditions de traitement inappropriées, pouvant provoquer une dégradation thermique. |
Vérifiez la température du fût, le temps de séjour et les résidus de matériaux à l'intérieur de la machine. |
PP |
Une exposition prolongée à des températures élevées peut entraîner une dégradation du matériau. |
Vérifiez les réglages de température, le temps d’arrêt et la propreté de l’équipement. |
PC/ABS |
Un contrôle inapproprié de la température ou une contamination par des corps étrangers peuvent provoquer une décoloration et des points noirs. |
Vérifiez les lots de matériaux, les réglages de température et l’équipement de mélange. |
Il est important de noter que les matériaux listés ci-dessus présentent des risques potentiels de dégradation. Cela ne signifie pas que des points noirs apparaîtront facilement lors d’un traitement normal. Le risque réel dépend de la qualité spécifique de la résine, des additifs, du taux de rebroyage et des conditions de traitement.
En plus de vérifier la résine elle-même, vous devez également prêter attention au mélange maître, au rebroyé, aux sacs de matières premières, aux séchoirs et aux lignes d'alimentation. Si vous utilisez du rebroyé, assurez-vous que sa source est claire, que son type de matériau est cohérent et qu'il n'a pas été mélangé avec d'autres couleurs ou qualités de plastique.
Si des points noirs apparaissent immédiatement après avoir modifié le lot de matière première ou la couleur, vous pouvez d'abord vérifier le nouveau lot de matière et inspecter le système d'alimentation pour détecter les résidus de la production précédente. Si nécessaire, utilisez un lot de matière première confirmé et propre pour un essai de comparaison. Observez si les points noirs diminuent pour réduire davantage la source de contamination.
Si aucun problème évident n'est détecté avec les matières premières, vous devez vérifier s'il y a des matières résiduelles à l'intérieur de la machine de moulage par injection.
Le corps, la vis et la buse sont continuellement exposés au plastique fondu à haute température et peuvent accumuler des résidus de plastique dégradé ou d'autres matériaux. Lorsque ces dépôts se détachent et se mélangent à la matière fondue ultérieure, ils peuvent provoquer des points noirs lors du moulage par injection. Pour les moules équipés d'un système de canaux chauds, vous devez également inspecter les buses des canaux chauds, les connexions des canaux et les zones où le plastique peut rester coincé.
Vous pouvez observer si les points noirs augmentent progressivement après une période de production continue ou deviennent plus visibles après un changement de matériau ou de couleur. Si nécessaire, effectuer une purge, un nettoyage ou des inspections internes selon les recommandations des fournisseurs de machines et de matériel. Tout démontage des composants de la vis, de la buse ou du canal chaud doit être effectué par des techniciens expérimentés.
L'inspection des moisissures se concentre principalement sur deux domaines : premièrement, si de l'huile, des résidus de plastique ou des dépôts carbonisés se sont accumulés dans la cavité, la porte ou le canal ; deuxièmement, si les évents sont bloqués et si le gaz à l’intérieur de la cavité peut s’échapper correctement.
Si des points noirs ou des marques de brûlure apparaissent à plusieurs reprises au même endroit, vous devez vous concentrer sur l’inspection du chemin d’écoulement des matériaux et de la structure de ventilation dans cette zone. Par exemple, si des défauts surviennent de manière répétée vers la fin du remplissage, vérifiez si les évents ne sont pas obstrués par des résidus. Si des points noirs sont concentrés près de la porte, inspectez davantage la porte et le canal en amont pour déceler toute accumulation de matériaux.
Après avoir nettoyé le moule, vous pouvez effectuer un essai de moule pour voir si les défauts disparaissent. Si le problème persiste, continuez à vérifier la vitesse de remplissage, l'état du matériau et une éventuelle contamination à l'intérieur de la machine plutôt que de supposer immédiatement que le moule lui-même en est la cause.
Enfin, vous devez examiner les paramètres de production réels lorsque les points noirs sont apparus, notamment la température du fût, la température de fusion, la vitesse de la vis, la contre-pression, le temps de plastification et le temps de séjour du matériau.
Si vous avez récemment ajusté les paramètres de traitement ou si la machine a été arrêtée pendant une période prolongée avant de redémarrer, vous devez faire très attention à savoir si ces modifications ont augmenté le risque de dégradation du matériau. Pour les moules à canaux chauds, vous devez également vérifier si les points de consigne et les températures réelles de chaque zone de contrôle de température sont normales.
Il est recommandé de régler un seul paramètre clé à la fois et d'enregistrer la qualité de la pièce avant et après chaque réglage. Cela vous aide à déterminer plus clairement si les modifications des paramètres sont liées aux points noirs et évite que plusieurs ajustements simultanés ne rendent le problème difficile à retracer.
Gardez à l’esprit que tous les points noirs ne peuvent pas être éliminés en ajustant les paramètres du processus. Si la cause première est une contamination des matières premières ou des dépôts carbonisés à l’intérieur de l’équipement, vous devez toujours vous occuper de la gestion des matériaux ou du nettoyage de l’équipement.
En suivant ces étapes, vous pouvez progressivement réduire les sources possibles de points noirs. Il est plus efficace d'observer d'abord les types de défauts, puis d'inspecter les matériaux, l'équipement et le moule avant de vérifier les paramètres du processus, plutôt que d'ajuster aveuglément les conditions de production. Cela contribue également à réduire le risque que des défauts similaires se reproduisent.
Lorsque des points noirs apparaissent sur vos pièces moulées par injection, vous devez appliquer des mesures correctives en fonction de la source réelle des défauts. Si le problème est dû à une contamination du matériau, le simple réglage de la température d’injection peut ne pas aider. Si des résidus carbonisés à l'intérieur de la machine en sont responsables, des points noirs peuvent continuer à apparaître même lorsque les paramètres du processus sont normaux.
Par conséquent, après avoir identifié la cause première, vous pouvez améliorer progressivement le processus en abordant la température de fusion, le nettoyage des équipements, la gestion des matières premières, la maintenance des moules et les paramètres de plastification.
Si les points noirs sont liés à la dégradation thermique du plastique, vous devez d'abord vérifier la température de fusion et le temps de séjour du matériau à l'intérieur du fût.
Lorsque la température de traitement est trop élevée ou que le plastique reste trop longtemps dans le fût chauffé, une dégradation du matériau peut se produire, produisant des résidus de couleur foncée. Vous pouvez vous référer à la plage de températures de traitement fournie par le fournisseur de matériaux et vérifier les points de consigne et les températures réelles de chaque zone de chauffage pour identifier d'éventuels problèmes locaux de surchauffe ou de contrôle de la température.
Dans le même temps, vous devez faire attention aux arrêts de machines, aux retards de production et aux temps de cycle prolongés. Si la machine est arrêtée pendant une longue période, manipuler les matières résiduelles dans le fût en fonction des caractéristiques de la résine et des procédures de fonctionnement de l'équipement pour éviter que le plastique ne reste trop longtemps à des températures élevées.
Lors du réglage de la température, il est recommandé de modifier les paramètres progressivement et d'observer si les points noirs diminuent. N'abaissez pas aveuglément la température pour éliminer les points noirs, car cela pourrait entraîner une plastification insuffisante, une fluidité réduite de la matière fondue ou d'autres défauts de moulage.
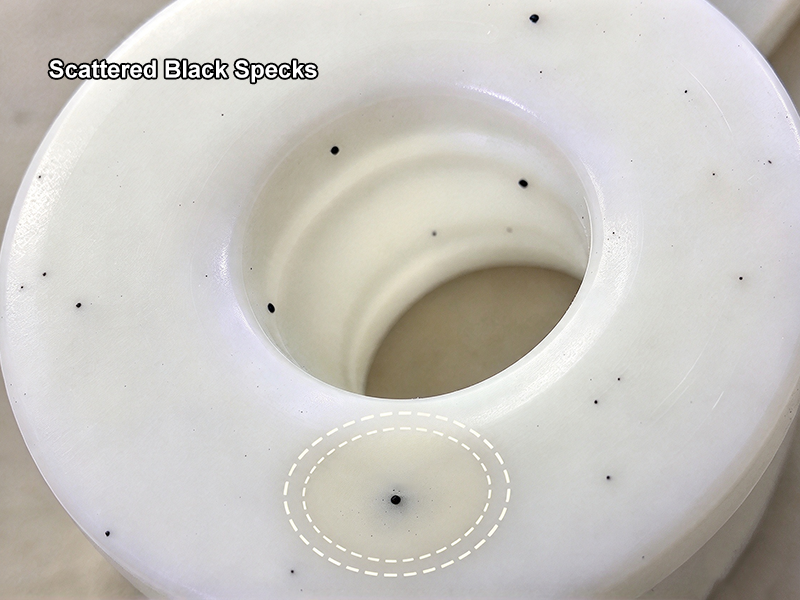
Si les points noirs sont causés par du plastique carbonisé ou des matériaux résiduels accumulés à l'intérieur de la machine de moulage par injection, vous devez nettoyer les composants concernés en conséquence.
Dans un premier temps, vous pouvez purger la machine ou effectuer un cycle de nettoyage selon les recommandations des fournisseurs d’équipements et de matériel. Observez si des particules noires évidentes apparaissent dans le plastique purgé. Si des points noirs persistent, inspectez davantage le cylindre, la vis et la buse pour détecter tout dépôt difficile à éliminer.
Lorsque vous passez d'un matériau à l'autre, vous devez sélectionner un composé de purge compatible avec les conditions actuelles de la résine et de l'équipement, et l'utiliser conformément à la procédure recommandée. Pour les résidus tenaces qui ont adhéré aux surfaces internes, une purge répétée seule peut ne pas les éliminer complètement. Dans de tels cas, des techniciens professionnels devront peut-être inspecter et nettoyer les composants concernés.
Après le nettoyage, vous pouvez redémarrer la production d'essai et inspecter les pièces sur plusieurs cycles de moulage consécutifs pour confirmer si les points noirs ont disparu. Lors du démontage ou du nettoyage de composants à haute température, vous devez suivre les procédures de sécurité du fabricant de l'équipement.
Si les points noirs sont causés par une contamination des matières premières, du mélange maître ou du rebroyé, vous devez contrôler le processus avant que les matériaux n'entrent dans la machine de moulage par injection.
Tout d’abord, vérifiez l’emballage des matières premières, l’environnement de stockage et l’équipement d’alimentation pour empêcher la poussière, l’huile et d’autres particules étrangères de se mélanger aux granulés de plastique. La trémie, le séchoir, le mélangeur et les conduites de transport doivent également être maintenus propres. Ceci est particulièrement important lors d’un changement de matériaux ou de couleurs, car vous devez vous assurer qu’aucun résidu de plastique du lot précédent ne reste à l’intérieur de l’équipement.
Si vous utilisez du rebroyé en production, assurez-vous que sa source est traçable, que son type de matériau est cohérent et que son taux d'utilisation est contrôlé en fonction des exigences de qualité du produit. Le mélange de différents types ou couleurs de résine peut introduire des défauts de contamination difficiles à éliminer par des ajustements de processus ordinaires.
De plus, vous devez effectuer le traitement de séchage nécessaire en fonction des caractéristiques de la résine. Par exemple, les matériaux hygroscopiques tels que le PC, le PA et le PBT doivent être séchés conformément aux exigences spécifiques de qualité en matière de température, de durée et de teneur en humidité. Bien que le séchage n’élimine pas nécessairement directement les points noirs, une bonne préparation du matériau contribue à réduire d’autres problèmes de moulage causés par une mauvaise manipulation du matériau.
Si des points noirs sont concentrés dans des zones spécifiques ou si des taches sombres apparaissent avec des marques de brûlure, vous devez vous concentrer sur l'inspection de la cavité du moule, de la porte, du canal d'évacuation et du système de ventilation.
L'huile, les résidus de plastique et les dépôts carbonisés à l'intérieur du moule doivent être nettoyés rapidement pour empêcher les contaminants de pénétrer dans la masse fondue ou de se transférer à la surface de la pièce pendant le moulage. Si vous utilisez un système à canaux chauds, vous devez également vérifier les buses et les canaux pour déceler des matériaux piégés ou des résidus de plastique dégradés.
Si des défauts apparaissent de manière répétée vers la fin du remplissage, dans les nervures profondes ou dans les zones d'aération, vous devez également vérifier si les évents sont obstrués et si le gaz à l'intérieur de la cavité peut s'échapper correctement. Si nécessaire, vous pouvez ajuster la vitesse de remplissage en fonction des résultats des essais de moule et demander à un ingénieur de moulage d'évaluer si la structure de ventilation doit être améliorée.
Gardez à l’esprit que même si les points noirs et les marques de brûlure peuvent se ressembler, leurs mesures correctives ne sont pas exactement les mêmes. Si le défaut est causé par une contamination du matériau, une simple amélioration de la ventilation du moule ne résoudra peut-être pas le problème. Par conséquent, vous devez d’abord identifier le type de défaut avant de décider s’il convient de nettoyer le moule, d’améliorer la ventilation ou d’ajuster les conditions de moulage.
Les points noirs dans le moulage par injection peuvent être provoqués par divers facteurs, notamment la contamination des matières premières, la dégradation thermique du plastique, les résidus d'équipement et la contamination des moules. Pour résoudre ce problème efficacement, vous devez identifier la source en fonction de l'apparence du défaut, des propriétés du matériau et des conditions de traitement réelles, puis prendre les mesures correctives appropriées. En contrôlant la température de traitement et le temps de séjour des matériaux, en gardant les équipements et les moules propres et en améliorant la gestion des matières premières, vous pouvez réduire les défauts de points noirs, minimiser les pertes de production et améliorer la cohérence de la qualité des produits.
Dans le moulage par injection, la qualité stable des produits dépend non seulement des paramètres du processus, mais également de la conception du moule, de la précision de la fabrication et du contrôle de la production. Alpine Mold se spécialise dans fabrication de moules à injection personnalisés et production de moulage par injection, fournissant des services allant de la conception et de la fabrication de moules au moulage par injection. Avec une équipe d'ingénieurs expérimentés, des procédures de contrôle qualité complètes et des certifications ISO 9001 : 2015 et IATF 16949 : 2016, nous nous engageons à aider nos clients à améliorer la qualité des produits et la stabilité de la production. Si vous développez de nouvelles pièces en plastique ou si vous cherchez à améliorer un projet de moulage par injection existant, n'hésitez pas à contacter Alpine Mold pour discuter de vos besoins.
Les points noirs ne signifient pas nécessairement que les propriétés mécaniques d'un produit se sont dégradées. S’ils sont causés par des contaminants étrangers, l’impact peut être principalement cosmétique. Toutefois, s’ils résultent d’une dégradation du plastique, vous devez évaluer plus en détail si les propriétés du matériau ont été affectées. Pour les pièces porteuses, d'étanchéité ou liées à la sécurité, vous devez effectuer les tests de performances nécessaires en fonction des exigences du produit plutôt que de juger la qualité uniquement sur l'apparence.
Si des points noirs apparaissent dans certaines parties d'une seule cavité d'un moule multi-empreintes, vous devez d'abord inspecter la porte correspondante, la branche du canal, la buse du canal chaud et la zone de ventilation locale. Différentes cavités peuvent avoir des trajectoires d'écoulement et des conditions de température différentes. Par conséquent, l’enregistrement des défauts cavité par cavité et la comparaison des pièces moulées peuvent aider à en déterminer les causes possibles.
Oui, à condition que la source, le type de matériau, la propreté et le taux d'utilisation du rebroyé soient correctement contrôlés. Vous devez vous assurer qu'il n'est pas contaminé par différents plastiques, poussières ou autres matières étrangères, et respecter les exigences du fournisseur de matériaux et les normes de qualité des produits. Si les points noirs augmentent de manière significative après avoir utilisé du rebroyé, vous pouvez effectuer des essais comparatifs pour déterminer si cela est lié aux défauts plutôt que de supposer que tous les rebroyés provoquent des points noirs.
Pour les minuscules points noirs difficiles à identifier à l'œil nu, vous pouvez utiliser une loupe, un microscope optique ou un système de vision industrielle en fonction de la transparence du produit, de la texture de la surface et des exigences d'inspection. Pour l’inspection de masse, la vision industrielle peut également aider à identifier les emplacements des défauts et à enregistrer leur fréquence. Cependant, avant d’introduire l’inspection automatisée, vous devez établir un éclairage, des angles de caméra, une résolution d’inspection et des critères d’acceptation cohérents.
Les taches noires apparaissant après un changement de moule ou de matériau peuvent être causées par des résidus de plastique du lot de production précédent, une contamination des couleurs ou une accumulation de matériaux à l'intérieur de la machine. Vous devez également vérifier si le nouveau matériau est compatible avec les conditions de traitement existantes et si les connexions des canaux et les réglages de température sont normaux après le changement de moule. Il est recommandé de conserver des échantillons et des enregistrements de production avant et après le changement pour identifier le moment où les défauts sont apparus pour la première fois et quels changements ont pu les provoquer.


