
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-11-03 الأصل: موقع


| 1. ما هي البقع السوداء في صب الحقن؟ |
| 2. ما الذي يسبب البقع السوداء في صب الحقن؟ |
| 3. كيفية التعرف على مصدر البقع السوداء |
| 4. كيفية إصلاح البقع السوداء في قالب الحقن |
| 5. الاستنتاج |
| 6. الأسئلة الشائعة |
خلال ربما تكون قد واجهت هذا الموقف: يتم إخراج الجزء بنجاح من القالب ويلبي جميع متطلبات الأبعاد، ومع ذلك تظهر العديد من البقع السوداء الملحوظة على سطحه. بالنسبة للمنتجات ذات معايير المظهر العالية، حتى هذه العيوب البسيطة يمكن أن تتسبب في فشل دفعة كاملة في فحص الجودة.
إذًا، ما الذي يسبب البقع السوداء في قولبة الحقن، وكيف تتطور؟ في هذه المقالة، سنبدأ بفحص خصائص عيوب البقع السوداء، ثم نستكشف أسبابها الشائعة وطرق استكشاف الأخطاء وإصلاحها والتدابير الوقائية لمساعدتك في تحديد البقع السوداء الناتجة عن الحقن وحلها بشكل أكثر فعالية.
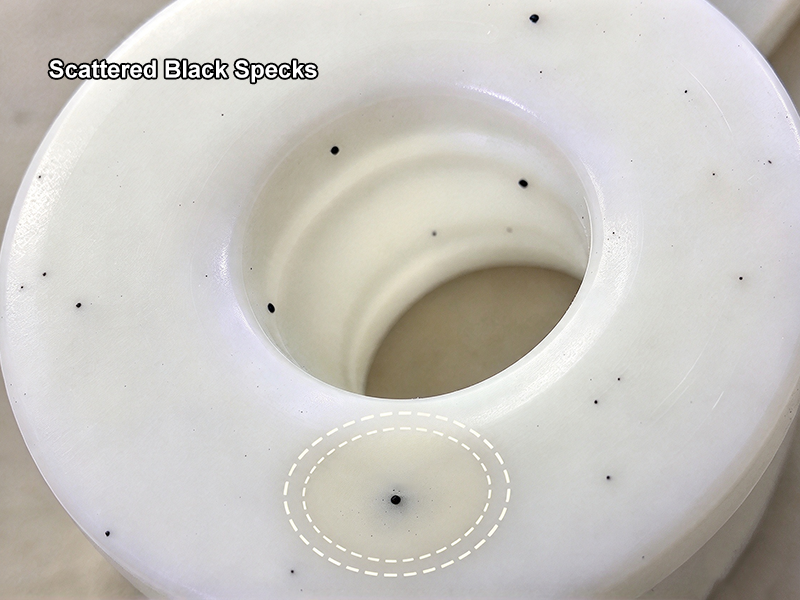
تشير البقع السوداء في قولبة الحقن إلى البقع السوداء أو البنية الداكنة أو العيوب الشبيهة بالجسيمات التي تظهر على السطح أو داخل الأجزاء البلاستيكية بعد قولبة الحقن. قد تظهر هذه العيوب على شكل نقاط سوداء معزولة، أو بقع داكنة غير منتظمة، أو بقع سوداء صغيرة منتشرة عبر سطح المنتج.
على الرغم من أن البقع السوداء قد تبدو وكأنها عيوب سطحية بسيطة، إلا أن أسبابها الفعلية يمكن أن تنطوي على مراحل متعددة من العملية، بما في ذلك تلوث المواد الخام، والتحلل الحراري للبلاستيك، والرواسب المتبقية داخل آلة قولبة الحقن، والتراكم المتفحم في نظام تشغيل القالب.
إذا فشلت في تحديد السبب الجذري، فإن ضبط ضغط الحقن أو درجة الحرارة أو وقت التبريد بشكل متكرر قد لا يحل المشكلة وقد يؤثر أيضًا على استقرار القالب.
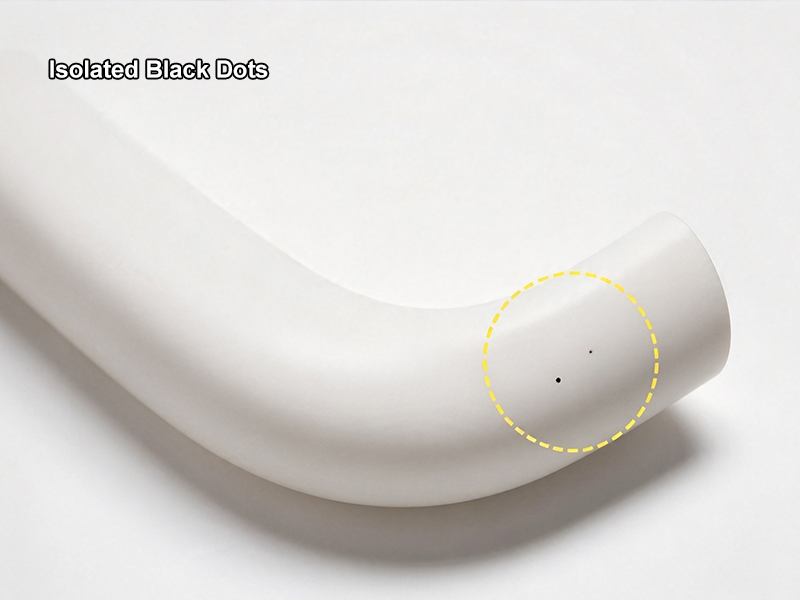
عندما يبقى البلاستيك في البرميل لفترة طويلة جدًا أو عندما تتجاوز درجة حرارة الذوبان الفعلية نطاق المعالجة الموصى به للمادة، قد يحدث تدهور حراري. هذا يمكن أن ينتج بقايا داكنة أو حتى متفحمة. عندما تمتزج هذه البقايا مع الذوبان اللاحق، فإنها قد تشكل بقعًا سوداء على الأجزاء المقولبة بالحقن.
بالإضافة إلى درجة الحرارة المفرطة، فإن الفشل في تنظيف البرميل بعد إيقاف تشغيل الماكينة، وتأخيرات الإنتاج الممتدة، وعدم التطابق بين دورة الحقن وقدرة التلدين بالماكينة يمكن أن يؤدي أيضًا إلى زيادة وقت بقاء المادة. نظرًا لأن المواد البلاستيكية المختلفة لها مستويات مختلفة من الاستقرار الحراري، فأنت بحاجة إلى ضبط درجة الحرارة ومعلمات المعالجة وفقًا لمتطلبات الراتنج المحددة بدلاً من التطبيق المباشر لشروط المعالجة المستخدمة للمواد الأخرى.
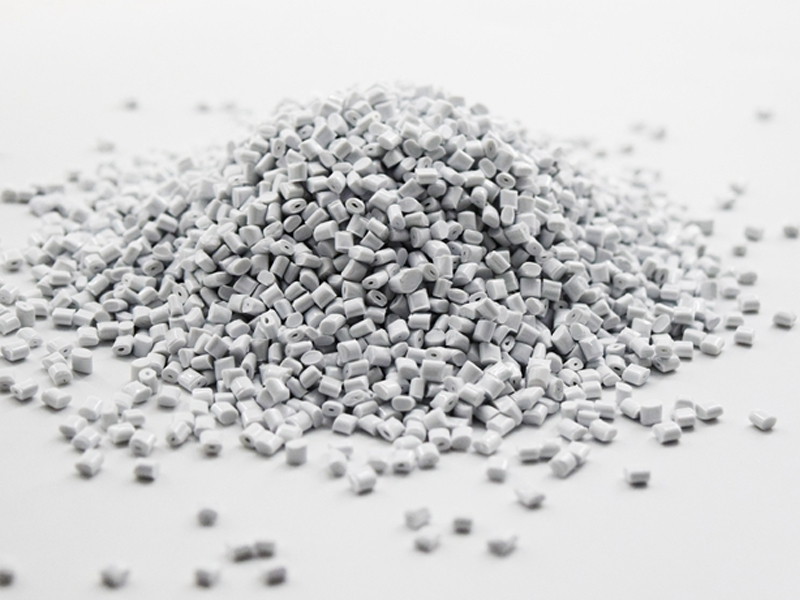
إذا أصبحت الكريات البلاستيكية أو الأصبغة الرئيسية أو إعادة الطحن ملوثة أثناء التخزين أو النقل أو الخلط، فقد تدخل الجزيئات الغريبة إلى آلة التشكيل بالحقن مع المادة وتتسبب في النهاية في ظهور بقع سوداء على الأجزاء المصبوبة.
على سبيل المثال، يمكن أن تؤدي عبوات المواد الخام التالفة، أو البلاستيك المتبقي من لون آخر في نظام التغذية، أو المواد المختلفة المخلوطة في إعادة الطحن إلى حدوث تلوث. في بعض الأحيان، حتى عندما تكون المادة الخام نفسها نظيفة، فإن البقايا الموجودة داخل الخلاط أو القادوس أو معدات التجفيف يمكن أن تسبب عيوبًا مماثلة.
لذلك، إذا ظهرت بقع سوداء فجأة بعد تغيير دفعة المواد الخام، فيجب عليك أولاً التحقق من دفعة المواد الجديدة، والصبغة الرئيسية، ونظام التغذية، بالإضافة إلى التحقق من مصدر إعادة الطحن وإدارتها.
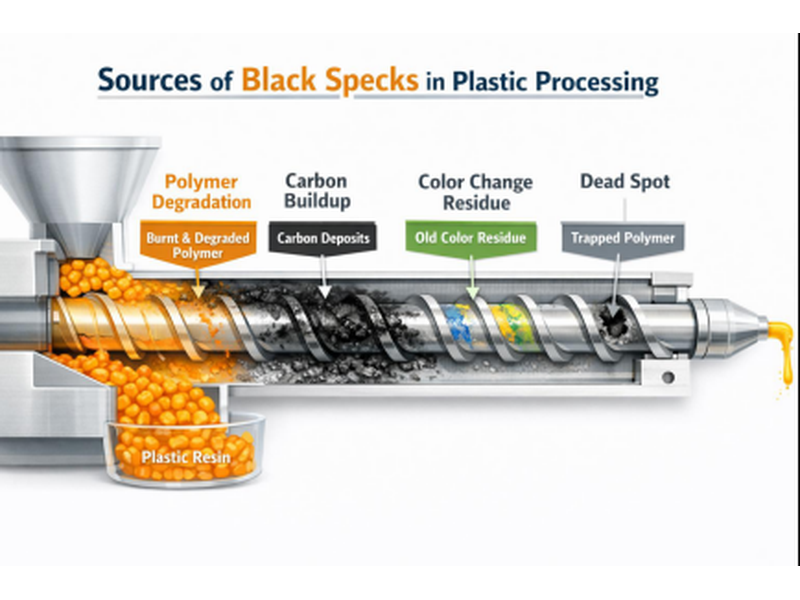
يعد تراكم المواد المتبقية في البرميل والمسمار والفوهة ونظام العداء الساخن مصدرًا شائعًا آخر للبقع السوداء. قد تتحلل بعض المواد البلاستيكية تدريجيًا عند درجات الحرارة المرتفعة وتلتصق بالبقع الميتة داخل الماكينة أو الأسطح اللولبية أو مناطق المجرى. عندما يتم طرد هذه الرواسب عن طريق تدفق البلاستيك المنصهر، فإنها يمكن أن تدخل إلى الأجزاء المقولبة.
إذا لاحظت وجود بقع سوداء فقط بعد فترة من الإنتاج المستمر، أو زادت العيوب بشكل ملحوظ بعد تغيير المواد أو الألوان، فيجب عليك الانتباه جيدًا للمواد المتبقية داخل وحدة الحقن. بالنسبة لقوالب العداء الساخن، يجب عليك أيضًا فحص زوايا العداء ووصلات الفوهة والمناطق الأخرى التي قد تنحصر فيها المواد.
ضع في اعتبارك أن مجرد زيادة عدد دورات التطهير قد لا يحل المشكلة تمامًا. إذا كانت البقايا ملتصقة بقوة بالأسطح الداخلية أو كانت بعض المناطق الهيكلية عرضة لتراكم المواد، فقد يكون من الضروري إجراء التنظيف والفحص المستهدف.
يتعرض البلاستيك لقوى القص أثناء دوران المسمار، والنقل، والتلدين. إذا تم ضبط سرعة المسمار أو الضغط الخلفي أو معلمات التلدين الأخرى بشكل غير صحيح، فإن تسخين القص الموضعي يمكن أن يزيد من درجة حرارة الذوبان ويزيد من خطر تدهور المواد.
على سبيل المثال، عندما تقوم بزيادة سرعة المسمار بشكل مفرط لتقصير وقت التلدين أو إعادة الضغط إلى مستوى مرتفع للغاية، فإن درجة حرارة الذوبان الفعلية قد تتجاوز درجة الحرارة التي يعرضها نظام التحكم في البرميل. وهذا مهم بشكل خاص للمواد ذات الثبات الحراري المنخفض أو نافذة المعالجة الضيقة.
إذا بدأت البقع السوداء في الظهور بعد ضبط معلمات التلدين، فيجب عليك إعادة تقييم سرعة اللولب، والضغط الخلفي، ووقت التلدين، والتحقق منها مقابل نطاق المعالجة الموصى به من قبل مورد المواد. لا تركز فقط على إعدادات درجة حرارة البرميل، حيث أن الحرارة الناتجة عن القص الموضعي يمكن أن تؤثر أيضًا على حالة الذوبان.
يمكن أن يكون القالب نفسه أيضًا مصدرًا للبقع السوداء أو علامات الحروق السوداء. إذا تراكمت بقايا البلاستيك أو الزيت أو الملوثات الأخرى في التجويف أو البوابة أو المجرى أو قنوات التهوية، فقد تنتقل هذه المواد إلى سطح الأجزاء المقولبة أثناء الإنتاج.
بالإضافة إلى ذلك، يمكن أن يؤدي سوء تهوية العفن إلى منع الهواء والغاز داخل التجويف من الهروب بشكل صحيح. عندما يملأ البلاستيك المنصهر التجويف بسرعة ويضغط الغاز المحتبس، يمكن أن ترتفع درجة الحرارة المحلية بشكل حاد، مما يؤدي إلى ظهور علامات الحروق. تُعرف هذه الظاهرة عمومًا باسم تأثير الديزل.
يمكنك إجراء تقييم أولي من خلال ملاحظة موقع الخلل. إذا ظهرت علامات سوداء بشكل متكرر بالقرب من نهاية الحشو، أو الأضلاع العميقة، أو مناطق تنفيس التجويف، فيجب التركيز على التحقق مما إذا كانت الفتحات مسدودة وما إذا كانت سرعة التعبئة مناسبة. إذا ظهرت بقع سوداء بشكل عشوائي، فأنت بحاجة أيضًا إلى التحقق من احتمال تلوث المواد والآلات.
من المهم التمييز بين البقع السوداء الناتجة عن المواد المتفحمة وعلامات الحروق الناتجة عن الغاز المحبوس. وعلى الرغم من أنها قد تبدو متشابهة، إلا أن آليات تكوينها مختلفة. قبل اتخاذ الإجراء التصحيحي، يجب عليك التأكد من السبب عن طريق فحص موقع الخلل وحالة القالب وعملية التشكيل.
عندما تظهر بقع سوداء على الأجزاء المصبوبة بالحقن، فإن مجرد ضبط درجة الحرارة أو زيادة وتيرة التنظيف قد لا يحل المشكلة. تحتاج أولاً إلى تحديد ما إذا كانت البقع السوداء تأتي من المواد الخام أو معدات القولبة بالحقن أو القالب نفسه قبل اتخاذ الإجراء التصحيحي. من خلال مراقبة توزيع العيوب، والتحقق من حالة المواد والمعدات، وتحليل معلمات الإنتاج، يمكنك تضييق نطاق الأسباب المحتملة وتقليل وقت التوقف عن العمل غير الضروري وتجارب العفن.
أولاً، راقب موقع البقع السوداء وكميتها ونمط توزيعها. يمكن أن تساعدك هذه المعلومات في تحديد المصدر المحتمل للمشكلة.
إذا ظهرت بقع سوداء بشكل عشوائي في مناطق مختلفة من الجزء، فيجب عليك أولاً التحقق من المواد الخام ونظام التغذية والتلوث المحتمل داخل آلة التشكيل بالحقن. إذا كانت متمركزة بالقرب من البوابة، قم بفحص الفوهة والبوابة والمجرى الساخن بحثًا عن تراكم المواد. إذا ظهرت علامات سوداء بشكل متكرر بالقرب من نهاية الحشو، أو الأضلاع العميقة، أو مناطق تنفيس التجويف، فيجب عليك أيضًا مراعاة الحرق الموضعي الناجم عن سوء التهوية.
يجب عليك أيضًا التسجيل عند ظهور البقع السوداء لأول مرة. على سبيل المثال، هل تحدث أثناء بدء تشغيل الماكينة، أو بعد فترة من الإنتاج المستمر، أو بعد تغيير المادة أو اللون؟ يمكن أن تساعدك مقارنة هذه المعلومات مع سجلات الإنتاج الخاصة بك على تضييق نطاق استكشاف الأخطاء وإصلاحها بسرعة أكبر.
عندما تظهر بقع سوداء على الأجزاء المقولبة، يمكنك البدء بالتحقق مما إذا كانت المواد الخام، والخلطة الرئيسية، وإعادة الطحن ملوثة. تتميز المواد البلاستيكية المختلفة بنطاقات مختلفة لدرجات حرارة المعالجة ومستويات الاستقرار الحراري. إذا ظلت المادة تحت ظروف معالجة غير مناسبة لفترة طويلة جدًا، فقد تتحلل وتشكل بقايا داكنة اللون.
المواد البلاستيكية التالية تستحق الاهتمام بشكل خاص:
المواد البلاستيكية |
المخاطر المحتملة |
ما يجب عليك التحقق منه |
ABS |
قد تؤدي الحرارة المفرطة أو فترة البقاء الطويلة إلى تدهور المواد وتغير اللون. |
تحقق من درجة حرارة البرميل، ووقت البقاء، وبقايا المواد. |
جهاز كمبيوتر |
قد تؤدي درجات حرارة المعالجة المفرطة أو التعامل غير السليم مع المواد إلى تدهورها. |
تحقق من درجة حرارة الذوبان، وتجفيف المواد الخام، ووقت الإقامة. |
PA6/PA66 |
قد يؤثر التحكم غير المناسب في الرطوبة على جودة الجزء، بينما قد يؤدي ارتفاع درجة الحرارة إلى تدهورها. |
تحقق من ظروف التجفيف ومحتوى الرطوبة ودرجة حرارة المعالجة. |
بت |
قد يؤدي التحكم غير المناسب في الرطوبة ودرجة حرارة المعالجة إلى تدهور المواد. |
التحقق من تجفيف المواد الخام، ودرجة حرارة الذوبان، ووقت بقاء المواد. |
بوم |
حساسة لارتفاع درجة الحرارة وظروف المعالجة غير المناسبة، والتي قد تسبب التدهور الحراري. |
تحقق من درجة حرارة البرميل، ووقت البقاء، وبقايا المواد داخل الجهاز. |
ص |
قد يؤدي التعرض لفترات طويلة لدرجات الحرارة المرتفعة إلى تدهور المواد. |
تحقق من إعدادات درجة الحرارة ووقت إيقاف التشغيل ونظافة المعدات. |
الكمبيوتر/ABS |
قد يؤدي التحكم غير المناسب في درجة الحرارة أو التلوث بمواد غريبة إلى تغير اللون وظهور بقع سوداء. |
التحقق من دفعات المواد وإعدادات درجة الحرارة ومعدات الخلط. |
من المهم ملاحظة أن المواد المذكورة أعلاه تنطوي على مخاطر تدهور محتملة. هذا لا يعني أن البقع السوداء ستظهر بسهولة أثناء المعالجة العادية. تعتمد المخاطر الفعلية على درجة الراتنج المحددة والمواد المضافة ونسبة إعادة الطحن وظروف المعالجة.
بالإضافة إلى فحص الراتينج نفسه، يجب عليك أيضًا الانتباه إلى الأصبغة الرئيسية وإعادة الطحن وأكياس المواد الخام والمجففات وخطوط التغذية. إذا كنت تستخدم إعادة الطحن، فتأكد من أن مصدره واضح، ونوع مادته متناسق، ولم يتم خلطه مع ألوان أخرى أو درجات بلاستيكية.
إذا ظهرت بقع سوداء مباشرة بعد تغيير دفعة المواد الخام أو اللون، فيمكنك أولاً فحص دفعة المواد الجديدة وفحص نظام التغذية بحثًا عن المخلفات من الإنتاج السابق. إذا لزم الأمر، استخدم دفعة نظيفة مؤكدة من المواد الخام لتجربة المقارنة. لاحظ ما إذا كانت البقع السوداء تتناقص لتضييق نطاق مصدر التلوث.
إذا لم يتم العثور على مشاكل واضحة في المواد الخام، فأنت بحاجة إلى التحقق مما إذا كانت هناك مواد متبقية داخل آلة التشكيل بالحقن.
يتعرض البرميل والمسمار والفوهة بشكل مستمر للبلاستيك المنصهر ذو درجة الحرارة العالية وقد يتراكم البلاستيك المتحلل أو بقايا المواد الأخرى. عندما تنفصل هذه الرواسب وتختلط مع الذوبان اللاحق، فإنها يمكن أن تسبب بقعًا سوداء في قالب الحقن. بالنسبة للقوالب المجهزة بنظام عداء ساخن، يجب عليك أيضًا فحص فوهات عداء ساخن، ووصلات عداء، والمناطق التي قد يعلق فيها البلاستيك.
يمكنك ملاحظة ما إذا كانت البقع السوداء تزداد تدريجياً بعد فترة من الإنتاج المستمر أو تصبح أكثر وضوحاً بعد تغيير المواد أو الألوان. إذا لزم الأمر، قم بإجراء عمليات التطهير أو التنظيف أو الفحص الداخلي وفقًا لتوصيات موردي الماكينة والمواد. يجب أن يتم تنفيذ أي تفكيك للبرغي أو الفوهة أو مكونات العداء الساخن بواسطة فنيين ذوي خبرة.
يركز فحص القالب بشكل أساسي على مجالين: أولاً، ما إذا كان الزيت أو البلاستيك المتبقي أو الرواسب المتفحمة قد تراكمت في التجويف أو البوابة أو العداء؛ ثانيًا، ما إذا كانت فتحات التهوية مسدودة وما إذا كان الغاز الموجود داخل التجويف يمكن أن يتسرب بشكل صحيح.
إذا ظهرت بقع سوداء أو علامات حرق بشكل متكرر في نفس الموقع، فيجب عليك التركيز على فحص مسار تدفق المواد وهيكل التنفيس في تلك المنطقة. على سبيل المثال، إذا حدثت العيوب بشكل متكرر بالقرب من نهاية التعبئة، فتحقق مما إذا كانت الفتحات مسدودة بالبقايا. إذا تركزت بقع سوداء بالقرب من البوابة، قم بإجراء فحص إضافي للبوابة والعداء المنبع بحثًا عن تراكم المواد.
بعد تنظيف القالب، يمكنك إجراء تجربة العفن لمعرفة ما إذا كانت العيوب تختفي. إذا استمرت المشكلة، استمر في التحقق من سرعة التعبئة وحالة المادة والتلوث المحتمل داخل الجهاز بدلاً من الافتراض على الفور أن القالب نفسه هو السبب.
أخيرًا، تحتاج إلى مراجعة معلمات الإنتاج الفعلية عند ظهور البقع السوداء، بما في ذلك درجة حرارة البرميل، ودرجة حرارة الذوبان، وسرعة اللولب، والضغط الخلفي، ووقت التلدين، ووقت بقاء المادة.
إذا قمت مؤخرًا بتعديل معلمات المعالجة أو تم إيقاف تشغيل الجهاز لفترة ممتدة قبل إعادة التشغيل، فيجب عليك الانتباه جيدًا إلى ما إذا كانت هذه التغييرات قد زادت من خطر تدهور المواد. بالنسبة لقوالب العداء الساخن، يجب عليك أيضًا التحقق مما إذا كانت نقاط الضبط ودرجات الحرارة الفعلية لكل منطقة تحكم في درجة الحرارة طبيعية.
يوصى بضبط معلمة رئيسية واحدة فقط في كل مرة وتسجيل جودة الجزء قبل وبعد كل تعديل. يساعدك هذا على تحديد ما إذا كانت تغييرات المعلمات مرتبطة بالبقع السوداء بشكل أكثر وضوحًا ويمنع التعديلات المتزامنة المتعددة من جعل تتبع المشكلة صعبًا.
ضع في اعتبارك أنه لا يمكن إزالة جميع البقع السوداء عن طريق ضبط معلمات العملية. إذا كان السبب الجذري هو تلوث المواد الخام أو الرواسب المتفحمة داخل المعدات، فلا تزال بحاجة إلى معالجة إدارة المواد أو تنظيف المعدات.
باتباع هذه الخطوات، يمكنك تضييق نطاق المصادر المحتملة للبقع السوداء تدريجيًا. تعتبر مراقبة أنماط العيوب أولاً، ثم فحص المواد والمعدات والعفن قبل التحقق من معلمات العملية، أكثر فعالية من التعديل الأعمى لظروف الإنتاج. كما أنه يساعد على تقليل خطر تكرار عيوب مماثلة.
عندما تظهر بقع سوداء على الأجزاء المصبوبة بالحقن، فإنك تحتاج إلى تطبيق إجراءات تصحيحية بناءً على المصدر الفعلي للعيوب. إذا كانت المشكلة ناجمة عن تلوث المواد، فإن مجرد ضبط درجة حرارة الحقن قد لا يساعد. إذا كانت البقايا المتفحمة داخل الجهاز هي المسؤولة، فقد تستمر البقع السوداء في الظهور حتى عندما تكون معلمات العملية طبيعية.
لذلك، بعد تحديد السبب الجذري، يمكنك تحسين العملية تدريجيًا من خلال معالجة درجة حرارة الذوبان، وتنظيف المعدات، وإدارة المواد الخام، وصيانة القالب، ومعلمات التلدين.
إذا كانت البقع السوداء مرتبطة بالتحلل الحراري للبلاستيك، فيجب عليك أولاً التحقق من درجة حرارة الذوبان ووقت بقاء المادة داخل البرميل.
عندما تكون درجة حرارة المعالجة مرتفعة للغاية أو عندما يبقى البلاستيك في البرميل الساخن لفترة طويلة جدًا، قد يحدث تدهور للمواد، مما ينتج عنه بقايا داكنة اللون. يمكنك الرجوع إلى نطاق درجة حرارة المعالجة الذي يوفره مورد المواد والتحقق من نقاط الضبط ودرجات الحرارة الفعلية لكل منطقة تسخين لتحديد المشكلات المحلية المحتملة المتعلقة بالسخونة الزائدة أو التحكم في درجة الحرارة.
وفي الوقت نفسه، عليك الانتباه إلى إيقاف تشغيل الماكينة، وتأخير الإنتاج، وأوقات الدورات الممتدة. في حالة توقف الماكينة لفترة طويلة، تعامل مع المواد المتبقية في البرميل وفقًا لخصائص الراتنج وإجراءات تشغيل المعدات لمنع البلاستيك من البقاء في درجات حرارة عالية لفترة طويلة جدًا.
عند ضبط درجة الحرارة، يوصى بتغيير المعلمات تدريجيًا ومراقبة ما إذا كانت البقع السوداء تقل أم لا. لا تخفض درجة الحرارة بشكل أعمى للتخلص من البقع السوداء، لأن ذلك قد يؤدي إلى عدم كفاية التلدين، أو انخفاض قابلية تدفق الذوبان، أو عيوب التشكيل الأخرى.
إذا كانت البقع السوداء ناتجة عن البلاستيك المتفحم أو المواد المتبقية المتراكمة داخل آلة التشكيل بالحقن، فأنت بحاجة إلى تنظيف المكونات المتضررة وفقًا لذلك.
أولاً، يمكنك تطهير الجهاز أو إجراء دورة تنظيف وفقًا لتوصيات موردي المعدات والمواد. لاحظ ما إذا كانت هناك جزيئات سوداء واضحة تظهر في البلاستيك المطهر. إذا استمرت البقع السوداء في الظهور، قم بفحص البرميل والمسمار والفوهة بحثًا عن الرواسب التي يصعب إزالتها.
عند التبديل بين مواد مختلفة، يجب عليك تحديد مركب تطهير متوافق مع الراتنج الحالي وظروف المعدات، واستخدامه وفقًا للإجراء الموصى به. بالنسبة للبقايا العنيدة التي التصقت بالأسطح الداخلية، فإن التطهير المتكرر وحده قد لا يزيلها بالكامل. في مثل هذه الحالات، قد يحتاج الفنيون المحترفون إلى فحص المكونات المتضررة وتنظيفها.
بعد التنظيف، يمكنك إعادة تشغيل الإنتاج التجريبي وفحص الأجزاء عبر دورات قولبة متتالية متعددة للتأكد من اختفاء البقع السوداء. عند تفكيك أو تنظيف المكونات ذات درجة الحرارة العالية، يجب عليك اتباع إجراءات السلامة الخاصة بالشركة المصنعة للمعدات.
إذا كانت البقع السوداء ناتجة عن التلوث في المواد الخام، أو الأصبغة الرئيسية، أو إعادة الطحن، فأنت بحاجة إلى التحكم في العملية قبل دخول المواد إلى آلة التشكيل بالحقن.
أولاً، تحقق من تعبئة المواد الخام، وبيئة التخزين، ومعدات التغذية لمنع اختلاط الغبار والزيت والجزيئات الأجنبية الأخرى مع الكريات البلاستيكية. يجب أيضًا الحفاظ على نظافة القادوس والمجفف والخلاط وخطوط النقل. وهذا مهم بشكل خاص عند تغيير المواد أو الألوان، حيث تحتاج إلى التأكد من عدم بقاء أي بقايا بلاستيكية من الدفعة السابقة داخل المعدات.
إذا كنت تستخدم إعادة الطحن في الإنتاج، فتأكد من إمكانية تتبع مصدره، ونوع المادة الخاصة به متسق، ويتم التحكم في نسبة استخدامه وفقًا لمتطلبات جودة المنتج. يمكن أن يؤدي خلط أنواع أو ألوان مختلفة من الراتنج إلى ظهور عيوب تلوث يصعب إزالتها من خلال تعديلات العملية العادية.
بالإضافة إلى ذلك، تحتاج إلى إجراء معالجة التجفيف اللازمة وفقًا لخصائص الراتنج. على سبيل المثال، يجب تجفيف المواد الاسترطابية مثل PC وPA وPBT وفقًا لمتطلبات الدرجة المحددة لدرجة الحرارة والوقت ومحتوى الرطوبة. على الرغم من أن التجفيف لا يؤدي بالضرورة إلى إزالة البقع السوداء بشكل مباشر، إلا أن إعداد المواد بشكل مناسب يساعد على تقليل مشاكل التشكيل الأخرى الناتجة عن التعامل غير السليم مع المواد.
إذا تركزت البقع السوداء في مناطق محددة أو ظهرت بقع داكنة مع علامات الحروق، فأنت بحاجة إلى التركيز على فحص تجويف القالب، والبوابة، والمجرى، ونظام التهوية.
يجب تنظيف بقايا الزيت والبلاستيك والرواسب المتفحمة داخل القالب على الفور لمنع الملوثات من دخول الذوبان أو الانتقال إلى سطح الجزء أثناء التشكيل. إذا كنت تستخدم نظام المجاري الساخنة، فيجب عليك أيضًا فحص الفوهات والمجاري للتأكد من عدم وجود مواد عالقة أو بقايا بلاستيكية متحللة.
إذا ظهرت العيوب بشكل متكرر بالقرب من نهاية الحشو، أو الأضلاع العميقة، أو مناطق التهوية، فأنت بحاجة أيضًا إلى التحقق مما إذا كانت فتحات التهوية مسدودة وما إذا كان يمكن للغاز داخل التجويف الهروب بشكل صحيح. إذا لزم الأمر، يمكنك ضبط سرعة التعبئة بناءً على نتائج تجربة القالب ومطالبة مهندس القالب بتقييم ما إذا كان هيكل التنفيس يحتاج إلى تحسين.
ضع في اعتبارك أنه على الرغم من أن البقع السوداء وعلامات الحروق قد تبدو متشابهة، إلا أن إجراءاتها التصحيحية ليست متماثلة تمامًا. إذا كان العيب ناتجًا عن تلوث المواد، فإن مجرد تحسين تنفيس القالب قد لا يحل المشكلة. لذلك، يجب عليك أولاً تحديد نوع الخلل قبل أن تقرر ما إذا كنت تريد تنظيف القالب، أو تحسين التهوية، أو ضبط ظروف القولبة.
يمكن أن يكون سبب البقع السوداء في صب الحقن بسبب عوامل مختلفة، بما في ذلك تلوث المواد الخام، والتدهور الحراري للبلاستيك، وبقايا المعدات، وتلوث العفن. لحل هذه المشكلة بشكل فعال، تحتاج إلى تحديد المصدر بناءً على مظهر العيب، وخصائص المواد، وظروف المعالجة الفعلية، ثم اتخاذ التدابير التصحيحية المناسبة. من خلال التحكم في درجة حرارة المعالجة ووقت بقاء المواد، والحفاظ على نظافة المعدات والقوالب، وتحسين إدارة المواد الخام، يمكنك تقليل عيوب البقع السوداء، وتقليل خسائر الإنتاج، وتحسين اتساق جودة المنتج.
في عملية القولبة بالحقن، لا تعتمد جودة المنتج المستقرة على معلمات العملية فحسب، بل تعتمد أيضًا على تصميم القالب ودقة التصنيع والتحكم في الإنتاج. Alpine Mold متخصص في تصنيع قوالب الحقن المخصصة وإنتاج قوالب الحقن، وتوفير الخدمات بدءًا من تصميم القوالب وتصنيعها وحتى قولبة الحقن. بفضل فريق هندسي ذي خبرة وإجراءات شاملة لمراقبة الجودة وشهادتي ISO 9001:2015 وIATF 16949:2016، نحن ملتزمون بمساعدة العملاء على تحسين جودة المنتج واستقرار الإنتاج. إذا كنت تعمل على تطوير أجزاء بلاستيكية جديدة أو تتطلع إلى تحسين مشروع حالي لقولبة الحقن، فلا تتردد في الاتصال بـ Alpine Mold لمناقشة متطلباتك.
البقع السوداء لا تعني بالضرورة أن الخواص الميكانيكية للمنتج قد تدهورت. إذا كانت ناجمة عن ملوثات أجنبية، فقد يكون التأثير تجميليًا بشكل أساسي. ومع ذلك، إذا كانت ناتجة عن تدهور البلاستيك، فأنت بحاجة إلى إجراء مزيد من التقييم لمعرفة ما إذا كانت خصائص المواد قد تأثرت. بالنسبة للأجزاء الحاملة أو المانعة للتسرب أو الأجزاء المتعلقة بالسلامة، يجب عليك إجراء اختبارات الأداء اللازمة وفقًا لمتطلبات المنتج بدلاً من الحكم على الجودة من خلال المظهر وحده.
إذا ظهرت بقع سوداء في أجزاء من تجويف واحد فقط من قالب متعدد التجاويف، فيجب عليك أولاً فحص البوابة المقابلة وفرع العداء وفوهة العداء الساخن ومنطقة التهوية المحلية. قد تحتوي التجاويف المختلفة على مسارات تدفق وظروف درجات حرارة مختلفة. ولذلك، فإن تسجيل عيوب التجويف بالتجويف ومقارنة الأجزاء المقولبة يمكن أن يساعد في تضييق الأسباب المحتملة.
نعم، بشرط أن يتم التحكم بشكل صحيح في المصدر ونوع المادة والنظافة ونسبة الاستخدام لإعادة الطحن. يجب عليك التأكد من عدم تلوثها بمواد بلاستيكية مختلفة أو غبار أو مواد غريبة أخرى، واتباع متطلبات مورد المواد ومعايير جودة المنتج. إذا زادت البقع السوداء بشكل ملحوظ بعد استخدام إعادة الطحن، يمكنك إجراء تجارب مقارنة لتحديد ما إذا كانت مرتبطة بالعيوب بدلاً من افتراض أن كل عمليات إعادة الطحن تسبب بقعًا سوداء.
بالنسبة للبقع السوداء الصغيرة التي يصعب التعرف عليها بالعين المجردة، يمكنك استخدام عدسة مكبرة أو مجهر بصري أو نظام رؤية آلي اعتمادًا على شفافية المنتج وملمس السطح ومتطلبات الفحص. بالنسبة للفحص الشامل، يمكن أن تساعد الرؤية الآلية أيضًا في تحديد مواقع العيوب وتسجيل تكرارها. ومع ذلك، قبل تقديم الفحص الآلي، يجب عليك إنشاء إضاءة متسقة وزوايا الكاميرا ودقة الفحص ومعايير القبول.
قد تكون البقع السوداء التي تظهر بعد تغيير القالب أو المادة ناجمة عن بقايا البلاستيك من دفعة الإنتاج السابقة، أو تلوث اللون، أو تراكم المواد داخل الجهاز. يجب عليك أيضًا التحقق مما إذا كانت المادة الجديدة متوافقة مع ظروف المعالجة الحالية وما إذا كانت توصيلات العداء وإعدادات درجة الحرارة طبيعية بعد تغيير القالب. يوصى بالاحتفاظ بالعينات وسجلات الإنتاج قبل وبعد التغيير لتحديد متى ظهرت العيوب لأول مرة وما هي التغييرات التي قد تكون سببتها.


