
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 03.11.2026 Herkunft: Website


Während Bei der Spritzgussproduktion sind Sie vielleicht schon auf diese Situation gestoßen: Das Teil wurde erfolgreich aus der Form ausgeworfen und erfüllt alle Maßanforderungen, dennoch erscheinen auf seiner Oberfläche mehrere auffällige schwarze Flecken. Bei Produkten mit hohen Ansprüchen an das Erscheinungsbild können selbst diese geringfügigen Mängel dazu führen, dass eine ganze Charge die Qualitätsprüfung nicht besteht.
Was verursacht also schwarze Flecken beim Spritzgießen und wie entstehen sie? In diesem Artikel untersuchen wir zunächst die Merkmale von Black-Spot-Defekten und untersuchen dann deren häufige Ursachen, Methoden zur Fehlerbehebung und vorbeugende Maßnahmen, um Ihnen dabei zu helfen, Black Spots beim Spritzgießen effektiver zu erkennen und zu beheben.
Unter schwarzen Flecken beim Spritzgießen versteht man schwarze oder dunkelbraune Flecken oder partikelartige Defekte, die nach dem Spritzgießen auf der Oberfläche oder im Inneren von Kunststoffteilen auftreten. Diese Mängel können als einzelne schwarze Punkte, unregelmäßige dunkle Flecken oder winzige schwarze Flecken auf der Produktoberfläche auftreten.
Auch wenn schwarze Flecken wie geringfügige Oberflächendefekte erscheinen mögen, können ihre tatsächlichen Ursachen mehrere Phasen des Prozesses betreffen, darunter die Verunreinigung des Rohmaterials, die thermische Zersetzung des Kunststoffs, Restablagerungen in der Spritzgießmaschine und karbonisierte Ablagerungen im Formkanalsystem.
Wenn Sie die Grundursache nicht identifizieren können, kann eine wiederholte Anpassung von Einspritzdruck, Temperatur oder Abkühlzeit das Problem möglicherweise nicht lösen und sogar die Formstabilität beeinträchtigen.
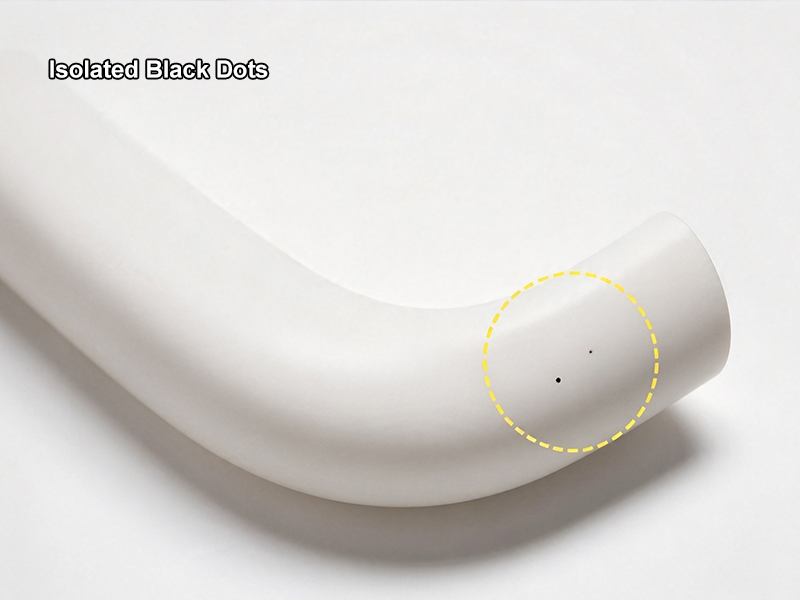
Wenn Kunststoff zu lange im Zylinder verbleibt oder die tatsächliche Schmelztemperatur den empfohlenen Verarbeitungsbereich des Materials überschreitet, kann es zu einer thermischen Zersetzung kommen. Dabei können dunkle oder sogar verkohlte Rückstände entstehen. Wenn sich diese Rückstände mit der nachfolgenden Schmelze vermischen, können auf Spritzgussteilen schwarze Flecken entstehen.
Zusätzlich zu einer zu hohen Temperatur können auch das Versäumnis, den Zylinder nach Maschinenstillständen zu reinigen, längere Produktionsverzögerungen und eine Diskrepanz zwischen dem Einspritzzyklus und der Plastifizierkapazität der Maschine die Verweilzeit des Materials verlängern. Da verschiedene Kunststoffe unterschiedliche Grade an thermischer Stabilität aufweisen, müssen Sie die Temperatur- und Verarbeitungsparameter entsprechend den spezifischen Anforderungen des Harzes einstellen, anstatt die Verarbeitungsbedingungen, die für andere Materialien gelten, direkt anzuwenden.
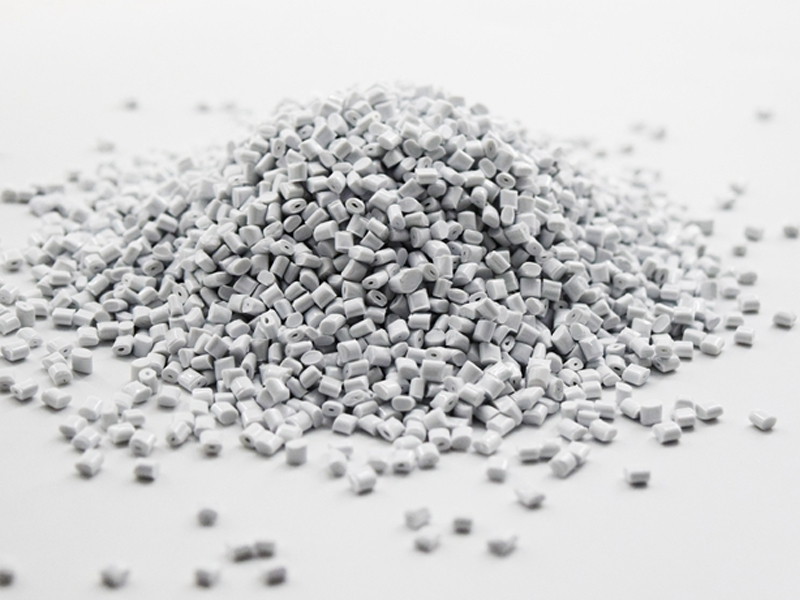
Wenn Kunststoffgranulat, Masterbatch oder Mahlgut während der Lagerung, des Transports oder des Mischens verunreinigt werden, können Fremdpartikel mit dem Material in die Spritzgießmaschine gelangen und schließlich schwarze Flecken auf den Formteilen verursachen.
Beispielsweise können beschädigte Rohstoffverpackungen, Kunststoffreste einer anderen Farbe im Zuführsystem oder unterschiedliche Materialien, die dem Mahlgut beigemischt werden, zu Verunreinigungen führen. Selbst wenn das Rohmaterial selbst sauber ist, können manchmal Rückstände im Mischer, Trichter oder in der Trocknungsausrüstung ähnliche Mängel verursachen.
Wenn daher nach dem Wechsel der Rohstoffcharge plötzlich schwarze Flecken auftreten, sollten Sie zunächst die neue Materialcharge, das Masterbatch und das Zuführsystem überprüfen sowie die Quelle und Verwaltung des Mahlguts überprüfen.
Restmaterialansammlungen im Zylinder, der Schnecke, der Düse und dem Heißkanalsystem sind eine weitere häufige Ursache für schwarze Flecken. Einige Kunststoffe können sich bei hohen Temperaturen allmählich zersetzen und an toten Stellen im Inneren der Maschine, an den Schneckenoberflächen oder im Läuferbereich haften. Wenn diese Ablagerungen durch fließenden geschmolzenen Kunststoff gelöst werden, können sie in die Formteile gelangen.
Wenn Ihnen schwarze Flecken erst nach längerer Dauer der Produktion auffallen oder die Mängel nach einem Material- oder Farbwechsel deutlich zunehmen, sollten Sie genau auf Restmaterial im Inneren der Spritzeinheit achten. Bei Heißkanalformen sollten Sie auch die Ecken des Angusskanals, die Düsenverbindungen und andere Bereiche überprüfen, in denen sich Material festsetzen kann.
Bedenken Sie, dass eine einfache Erhöhung der Anzahl der Spülzyklen das Problem möglicherweise nicht vollständig löst. Wenn Rückstände fest an Innenflächen haften oder bestimmte Strukturbereiche zu Materialablagerungen neigen, kann eine gezielte Reinigung und Inspektion erforderlich sein.
Beim Drehen, Fördern und Plastifizieren der Schnecke wird Kunststoff Scherkräften ausgesetzt. Wenn Schneckengeschwindigkeit, Gegendruck oder andere Plastifizierungsparameter falsch eingestellt sind, kann eine lokale Schererwärmung die Schmelzetemperatur erhöhen und das Risiko einer Materialverschlechterung erhöhen.
Wenn Sie beispielsweise die Schneckengeschwindigkeit übermäßig erhöhen, um die Plastifizierungszeit zu verkürzen, oder den Gegendruck zu hoch einstellen, kann die tatsächliche Schmelzetemperatur die vom Zylinderkontrollsystem angezeigte Temperatur überschreiten. Dies ist besonders wichtig für Materialien mit geringer thermischer Stabilität oder einem engen Verarbeitungsfenster.
Wenn nach der Anpassung der Plastifizierungsparameter schwarze Flecken auftreten, sollten Sie die Schneckengeschwindigkeit, den Gegendruck und die Plastifizierungszeit neu bewerten und sie mit dem vom Materiallieferanten empfohlenen Verarbeitungsbereich vergleichen. Konzentrieren Sie sich nicht nur auf die Temperatureinstellungen im Zylinder, da die durch lokale Scherkräfte erzeugte Wärme auch den Zustand der Schmelze beeinflussen kann.
Auch der Schimmel selbst kann die Ursache für schwarze Flecken oder schwarze Brandflecken sein. Wenn sich Kunststoffrückstände, Öl oder andere Verunreinigungen in der Kavität, dem Anschnitt, dem Angusskanal oder den Entlüftungskanälen ansammeln, können diese Substanzen während der Produktion auf die Oberfläche Ihrer Formteile übertragen werden.
Darüber hinaus kann eine schlechte Entlüftung der Form dazu führen, dass Luft und Gas im Hohlraum nicht richtig entweichen können. Wenn geschmolzener Kunststoff den Hohlraum schnell füllt und das eingeschlossene Gas komprimiert, kann die lokale Temperatur stark ansteigen, was zu Brandflecken führt. Dieses Phänomen ist allgemein als Dieseleffekt-Dieseleffekt bekannt.
Durch die Beobachtung des Fehlerortes können Sie eine erste Beurteilung vornehmen. Wenn in der Nähe des Füllendes, der tiefen Rippen oder der Hohlraumentlüftungsbereiche wiederholt schwarze Flecken auftreten, sollten Sie sich darauf konzentrieren, zu prüfen, ob die Entlüftungsöffnungen blockiert sind und ob die Füllgeschwindigkeit angemessen ist. Treten zufällig schwarze Flecken auf, müssen Sie auch mögliche Material- und Maschinenverunreinigungen untersuchen.
Es ist wichtig, zwischen schwarzen Flecken, die durch verkohltes Material verursacht werden, und Brandflecken, die durch eingeschlossenes Gas verursacht werden, zu unterscheiden. Obwohl sie ähnlich aussehen mögen, sind ihre Entstehungsmechanismen unterschiedlich. Bevor Sie Korrekturmaßnahmen ergreifen, müssen Sie die Ursache bestätigen, indem Sie die Fehlerstelle, den Formzustand und den Formprozess untersuchen.
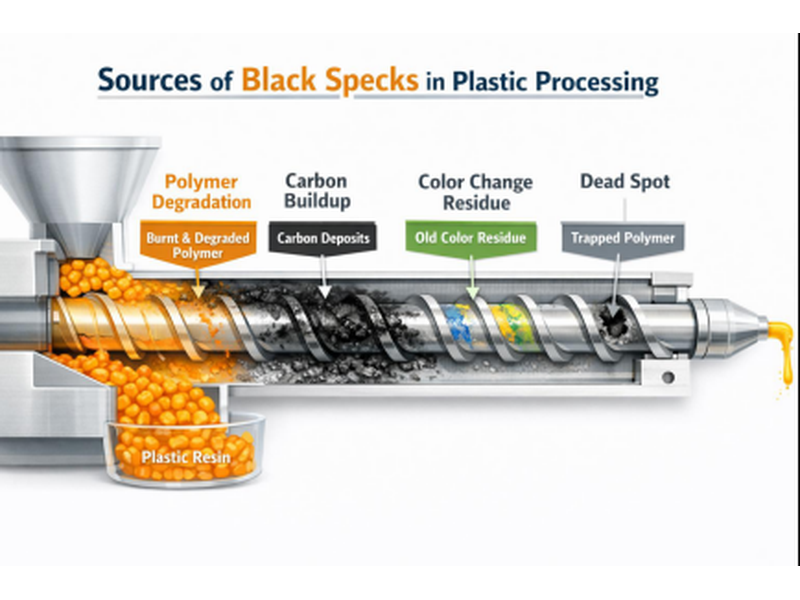
Wenn auf Ihren Spritzgussteilen schwarze Flecken auftreten, lässt sich das Problem möglicherweise nicht durch einfaches Anpassen der Temperatur oder Erhöhen der Reinigungshäufigkeit lösen. Bevor Sie Korrekturmaßnahmen ergreifen, müssen Sie zunächst feststellen, ob die schwarzen Flecken vom Rohmaterial, der Spritzgussausrüstung oder der Form selbst herrühren. Durch Beobachtung der Fehlerverteilung, Überprüfung von Material- und Anlagenzuständen und Analyse von Produktionsparametern können Sie mögliche Ursachen eingrenzen und unnötige Ausfallzeiten und Formversuche reduzieren.
Beobachten Sie zunächst die Lage, Menge und Verteilungsmuster der schwarzen Flecken. Mithilfe dieser Informationen können Sie die mögliche Ursache des Problems ermitteln.
Wenn an verschiedenen Stellen des Teils zufällig schwarze Flecken auftreten, sollten Sie zunächst das Rohmaterial, das Zuführsystem und mögliche Verunreinigungen im Inneren der Spritzgießmaschine überprüfen. Wenn sie sich in der Nähe des Angusses konzentrieren, prüfen Sie die Düse, den Anguss und den Heißkanal auf Materialansammlungen. Wenn in der Nähe des Füllendes, der tiefen Rippen oder der Entlüftungsbereiche des Hohlraums wiederholt schwarze Flecken auftreten, sollten Sie auch an lokale Verbrennungen denken, die durch eine schlechte Entlüftung verursacht werden.
Sie sollten auch notieren, wann die schwarzen Flecken zum ersten Mal auftreten. Treten sie beispielsweise beim Anfahren der Maschine, nach einer laufenden Produktion oder nach einem Material- oder Farbwechsel auf? Durch den Vergleich dieser Informationen mit Ihren Produktionsaufzeichnungen können Sie die Fehlerbehebungsrichtung schneller eingrenzen.
Wenn auf Ihren Formteilen schwarze Flecken auftreten, können Sie zunächst prüfen, ob die Rohstoffe, das Masterbatch und das Mahlgut verunreinigt sind. Unterschiedliche Kunststoffe haben unterschiedliche Verarbeitungstemperaturbereiche und Temperaturstabilitätsgrade. Wenn ein Material zu lange ungeeigneten Verarbeitungsbedingungen ausgesetzt bleibt, kann es sich zersetzen und dunkel gefärbte Rückstände bilden.
Auf folgende Kunststoffmaterialien sollte man besonders achten:
KunststoffMaterial |
Potenzielles Risiko |
Was Sie überprüfen sollten |
ABS |
Übermäßige Hitze oder längere Verweildauer können zu Materialabbau und Verfärbungen führen. |
Überprüfen Sie die Zylindertemperatur, die Verweilzeit und die Materialrückstände. |
PC |
Zu hohe Verarbeitungstemperaturen oder unsachgemäße Materialhandhabung können zu einer Verschlechterung führen. |
Überprüfen Sie die Schmelzetemperatur, die Trocknung des Rohmaterials und die Verweilzeit. |
PA6 / PA66 |
Eine unsachgemäße Feuchtigkeitskontrolle kann die Teilequalität beeinträchtigen, während Überhitzung zu einer Verschlechterung führen kann. |
Überprüfen Sie Trocknungsbedingungen, Feuchtigkeitsgehalt und Verarbeitungstemperatur. |
PBT |
Eine unsachgemäße Feuchtigkeits- und Verarbeitungstemperaturkontrolle kann zu einer Materialverschlechterung führen. |
Überprüfen Sie die Trocknung des Rohmaterials, die Schmelztemperatur und die Verweilzeit des Materials. |
POM |
Empfindlich gegenüber Überhitzung und ungeeigneten Verarbeitungsbedingungen, die zu thermischem Abbau führen können. |
Überprüfen Sie die Zylindertemperatur, die Verweilzeit und die Materialrückstände in der Maschine. |
PP |
Längere Einwirkung hoher Temperaturen kann zu Materialschäden führen. |
Überprüfen Sie die Temperatureinstellungen, die Abschaltzeit und die Sauberkeit der Geräte. |
PC/ABS |
Eine unsachgemäße Temperaturkontrolle oder die Verunreinigung durch Fremdstoffe kann zu Verfärbungen und schwarzen Flecken führen. |
Überprüfen Sie Materialchargen, Temperatureinstellungen und Mischgeräte. |
Es ist wichtig zu beachten, dass bei den oben aufgeführten Materialien potenzielle Abbaurisiken bestehen. Dies bedeutet nicht, dass bei normaler Verarbeitung leicht schwarze Flecken entstehen. Das tatsächliche Risiko hängt von der spezifischen Harzsorte, den Zusatzstoffen, dem Mahlgradverhältnis und den Verarbeitungsbedingungen ab.
Neben der Überprüfung des Harzes selbst sollten Sie auch auf Masterbatch, Mahlgut, Rohstoffbeutel, Trockner und Zuführleitungen achten. Wenn Sie Mahlgut verwenden, stellen Sie sicher, dass die Quelle klar ist, der Materialtyp konsistent ist und es nicht mit anderen Farben oder Kunststoffqualitäten vermischt wurde.
Treten unmittelbar nach dem Wechsel der Rohstoffcharge oder der Farbe schwarze Flecken auf, können Sie zunächst die neue Materialcharge überprüfen und das Zuführsystem auf Rückstände aus der vorherigen Produktion prüfen. Bei Bedarf verwenden Sie für einen Vergleichsversuch eine nachweislich saubere Rohmaterialcharge. Beobachten Sie, ob die schwarzen Flecken abnehmen, um die Kontaminationsquelle weiter einzugrenzen.
Wenn keine offensichtlichen Probleme mit den Rohstoffen festgestellt werden, müssen Sie prüfen, ob sich Restmaterial in der Spritzgießmaschine befindet.
Der Zylinder, die Schnecke und die Düse sind ständig geschmolzenem Kunststoff bei hohen Temperaturen ausgesetzt und es kann sich zersetzter Kunststoff oder andere Materialrückstände ansammeln. Wenn sich diese Ablagerungen lösen und sich mit der nachfolgenden Schmelze vermischen, können sie beim Spritzgießen schwarze Flecken verursachen. Bei Formen, die mit einem Heißkanalsystem ausgestattet sind, sollten Sie auch die Heißkanaldüsen, Kanalanschlüsse und Bereiche überprüfen, in denen sich Kunststoff festsetzen kann.
Sie können beobachten, ob schwarze Flecken nach einer Zeit kontinuierlicher Produktion allmählich zunehmen oder nach einem Material- oder Farbwechsel stärker sichtbar werden. Führen Sie bei Bedarf Spülungen, Reinigungen oder interne Inspektionen gemäß den Empfehlungen der Maschinen- und Materiallieferanten durch. Jegliche Demontage der Schrauben-, Düsen- oder Heißkanalkomponenten sollte von erfahrenen Technikern durchgeführt werden.
Die Formeninspektion konzentriert sich hauptsächlich auf zwei Bereiche: erstens darauf, ob sich Öl, Kunststoffreste oder karbonisierte Ablagerungen in der Kavität, dem Anschnitt oder dem Angusskanal angesammelt haben; Zweitens, ob die Entlüftungsöffnungen blockiert sind und ob das Gas im Hohlraum ordnungsgemäß entweichen kann.
Wenn an derselben Stelle wiederholt schwarze Flecken oder Brandflecken auftreten, sollten Sie sich auf die Inspektion des Materialflusswegs und der Entlüftungsstruktur in diesem Bereich konzentrieren. Treten beispielsweise gegen Ende der Befüllung immer wieder Mängel auf, prüfen Sie, ob die Entlüftungsöffnungen durch Rückstände verstopft sind. Wenn sich schwarze Flecken in der Nähe des Angusses konzentrieren, prüfen Sie den Anguss und den vorgelagerten Angusskanal weiter auf Materialansammlungen.
Nach der Reinigung der Form können Sie einen Formversuch durchführen, um zu sehen, ob die Mängel verschwinden. Wenn das Problem weiterhin besteht, überprüfen Sie weiterhin die Füllgeschwindigkeit, den Materialzustand und mögliche Verunreinigungen im Inneren der Maschine, anstatt sofort davon auszugehen, dass die Form selbst die Ursache ist.
Schließlich müssen Sie die tatsächlichen Produktionsparameter überprüfen, als die schwarzen Flecken auftraten, einschließlich Zylindertemperatur, Schmelzetemperatur, Schneckengeschwindigkeit, Gegendruck, Plastifizierungszeit und Materialverweilzeit.
Wenn Sie kürzlich die Verarbeitungsparameter angepasst haben oder die Maschine vor dem Neustart längere Zeit stillgelegt wurde, sollten Sie genau darauf achten, ob diese Änderungen das Risiko einer Materialverschlechterung erhöht haben. Bei Heißkanalwerkzeugen sollten Sie außerdem prüfen, ob die Soll- und Isttemperaturen jeder Temperierzone normal sind.
Es wird empfohlen, jeweils nur einen Schlüsselparameter anzupassen und die Teilequalität vor und nach jeder Anpassung aufzuzeichnen. Dies hilft Ihnen, klarer zu bestimmen, ob Parameteränderungen mit den schwarzen Flecken zusammenhängen, und verhindert, dass mehrere gleichzeitige Anpassungen die Nachverfolgung des Problems erschweren.
Bedenken Sie, dass nicht alle schwarzen Flecken durch Anpassung der Prozessparameter beseitigt werden können. Wenn die Grundursache eine Verunreinigung des Rohmaterials oder karbonisierte Ablagerungen im Inneren der Ausrüstung ist, müssen Sie sich dennoch um die Materialverwaltung oder die Reinigung der Ausrüstung kümmern.
Wenn Sie diese Schritte befolgen, können Sie die möglichen Ursachen für schwarze Flecken schrittweise eingrenzen. Es ist effektiver, zuerst Fehlermuster zu beobachten und dann Materialien, Geräte und die Form zu prüfen, bevor die Prozessparameter überprüft werden, als die Produktionsbedingungen blind anzupassen. Es trägt auch dazu bei, das Risiko zu verringern, dass ähnliche Fehler erneut auftreten.
Wenn auf Ihren Spritzgussteilen schwarze Flecken auftreten, müssen Sie Korrekturmaßnahmen ergreifen, die auf der tatsächlichen Fehlerquelle basieren. Wenn das Problem durch eine Materialverunreinigung verursacht wird, hilft eine einfache Anpassung der Einspritztemperatur möglicherweise nicht weiter. Sind verkohlte Rückstände im Inneren der Maschine dafür verantwortlich, kann es auch bei normalen Prozessparametern zu schwarzen Flecken kommen.
Daher können Sie nach der Identifizierung der Grundursache den Prozess schrittweise verbessern, indem Sie sich mit der Schmelzetemperatur, der Gerätereinigung, dem Rohstoffmanagement, der Formwartung und den Plastifizierungsparametern befassen.
Wenn schwarze Flecken mit der thermischen Zersetzung des Kunststoffs zusammenhängen, sollten Sie zunächst die Schmelztemperatur und die Verweilzeit des Materials im Zylinder überprüfen.
Wenn die Verarbeitungstemperatur zu hoch ist oder der Kunststoff zu lange im beheizten Zylinder verbleibt, kann es zu einer Materialzersetzung und der Bildung dunkel gefärbter Rückstände kommen. Sie können den vom Materiallieferanten bereitgestellten Verarbeitungstemperaturbereich heranziehen und die Soll- und Isttemperaturen jeder Heizzone überprüfen, um mögliche lokale Überhitzung oder Probleme bei der Temperaturregelung zu erkennen.
Gleichzeitig müssen Sie auf Maschinenstillstände, Produktionsverzögerungen und längere Zykluszeiten achten. Wenn die Maschine über einen längeren Zeitraum angehalten wird, behandeln Sie das Restmaterial im Zylinder entsprechend den Harzeigenschaften und den Betriebsverfahren der Ausrüstung, um zu verhindern, dass der Kunststoff zu lange bei hohen Temperaturen verbleibt.
Bei der Temperaturanpassung empfiehlt es sich, die Parameter schrittweise zu ändern und zu beobachten, ob die schwarzen Flecken abnehmen. Senken Sie die Temperatur nicht blind, um schwarze Flecken zu beseitigen, da dies zu unzureichender Plastifizierung, verringerter Schmelzfließfähigkeit oder anderen Formfehlern führen kann.
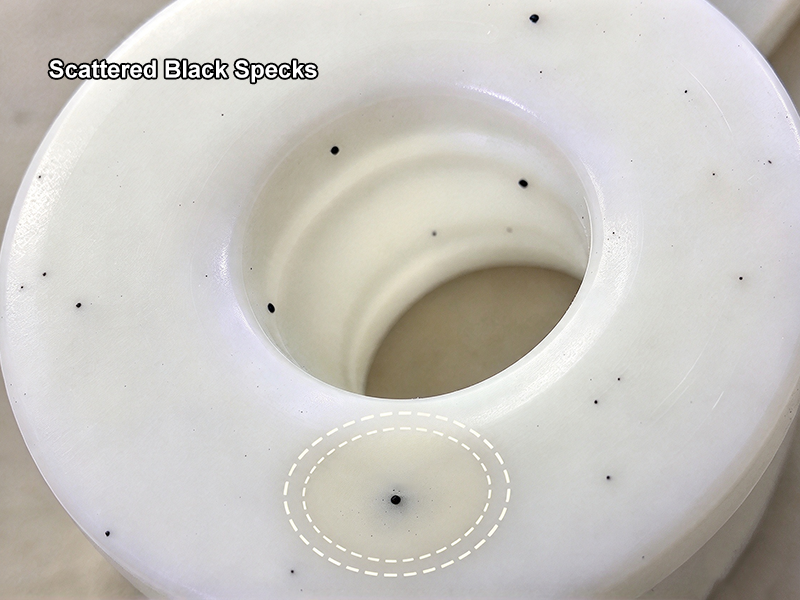
Wenn schwarze Flecken durch verkohlten Kunststoff oder im Inneren der Spritzgießmaschine angesammeltes Restmaterial entstehen, müssen Sie die betroffenen Bauteile entsprechend reinigen.
Zunächst können Sie die Maschine spülen oder einen Reinigungszyklus gemäß den Empfehlungen der Geräte- und Materiallieferanten durchführen. Beobachten Sie, ob im gereinigten Kunststoff sichtbare schwarze Partikel sichtbar sind. Wenn weiterhin schwarze Flecken auftreten, überprüfen Sie Zylinder, Schnecke und Düse weiter auf schwer zu entfernende Ablagerungen.
Wenn Sie zwischen verschiedenen Materialien wechseln, sollten Sie ein Reinigungsmittel auswählen, das mit den aktuellen Harz- und Gerätebedingungen kompatibel ist, und es gemäß dem empfohlenen Verfahren verwenden. Hartnäckige Rückstände, die an Innenflächen haften, können durch wiederholtes Spülen allein möglicherweise nicht vollständig entfernt werden. In solchen Fällen müssen möglicherweise professionelle Techniker die betroffenen Komponenten überprüfen und reinigen.
Nach der Reinigung können Sie die Probeproduktion wieder aufnehmen und die Teile über mehrere aufeinanderfolgende Formzyklen hinweg prüfen, um sicherzustellen, dass die schwarzen Flecken verschwunden sind. Beim Zerlegen oder Reinigen von Hochtemperaturkomponenten müssen Sie die Sicherheitsverfahren des Geräteherstellers befolgen.
Wenn schwarze Flecken durch Verunreinigungen in Rohstoffen, Masterbatch oder Mahlgut verursacht werden, müssen Sie den Prozess kontrollieren, bevor die Materialien in die Spritzgießmaschine gelangen.
Überprüfen Sie zunächst die Rohstoffverpackung, die Lagerumgebung und die Zuführausrüstung, um zu verhindern, dass sich Staub, Öl und andere Fremdpartikel mit den Kunststoffpellets vermischen. Auch Trichter, Trockner, Mischer und Förderleitungen sollten sauber gehalten werden. Dies ist insbesondere bei einem Material- oder Farbwechsel wichtig, da darauf geachtet werden muss, dass keine Kunststoffreste der vorherigen Charge im Gerät zurückbleiben.
Wenn Sie in der Produktion Mahlgut verwenden, stellen Sie sicher, dass seine Quelle rückverfolgbar ist, dass sein Materialtyp konsistent ist und dass sein Verwendungsverhältnis entsprechend den Produktqualitätsanforderungen kontrolliert wird. Das Mischen verschiedener Harztypen oder Farben kann zu Kontaminationsfehlern führen, die durch normale Prozessanpassungen nur schwer zu beseitigen sind.
Darüber hinaus müssen Sie entsprechend den Harzeigenschaften die erforderliche Trocknungsbehandlung durchführen. Beispielsweise sollten hygroskopische Materialien wie PC, PA und PBT entsprechend den spezifischen Sortenanforderungen hinsichtlich Temperatur, Zeit und Feuchtigkeitsgehalt getrocknet werden. Obwohl durch Trocknen schwarze Flecken nicht unbedingt direkt entfernt werden, trägt die richtige Materialvorbereitung dazu bei, andere Formungsprobleme zu reduzieren, die durch unsachgemäße Materialhandhabung verursacht werden.
Wenn sich schwarze Flecken in bestimmten Bereichen konzentrieren oder dunkle Flecken zusammen mit Brandflecken auftreten, müssen Sie sich auf die Inspektion des Formhohlraums, des Anschnitts, des Angusskanals und des Entlüftungssystems konzentrieren.
Öl, Kunststoffrückstände und verkohlte Ablagerungen im Inneren der Form sollten umgehend gereinigt werden, um zu verhindern, dass Verunreinigungen während des Formens in die Schmelze gelangen oder auf die Teileoberfläche übertragen werden. Wenn Sie ein Heißkanalsystem verwenden, sollten Sie auch die Düsen und Kanäle auf eingeschlossenes Material oder zersetzte Kunststoffrückstände überprüfen.
Treten am Füllende, an tiefen Rippen oder an Entlüftungsstellen immer wieder Defekte auf, ist zusätzlich zu prüfen, ob die Entlüftungsöffnungen verstopft sind und das Gas im Hohlraum ordnungsgemäß entweichen kann. Bei Bedarf können Sie die Füllgeschwindigkeit basierend auf den Ergebnissen der Formversuche anpassen und einen Formingenieur bitten, zu beurteilen, ob die Entlüftungsstruktur verbessert werden muss.
Bedenken Sie, dass schwarze Flecken und Brandflecken zwar ähnlich aussehen, ihre Korrekturmaßnahmen jedoch nicht genau gleich sind. Wenn der Defekt durch eine Materialverunreinigung verursacht wird, kann eine bloße Verbesserung der Formentlüftung das Problem möglicherweise nicht lösen. Daher sollten Sie zunächst den Fehlertyp identifizieren, bevor Sie entscheiden, ob die Form gereinigt, die Entlüftung verbessert oder die Formbedingungen angepasst werden sollen.
Schwarze Flecken beim Spritzgießen können durch verschiedene Faktoren verursacht werden, darunter Rohstoffverunreinigungen, thermischer Abbau von Kunststoffen, Geräterückstände und Formenverunreinigungen. Um dieses Problem effektiv zu lösen, müssen Sie die Ursache anhand des Erscheinungsbilds des Fehlers, der Materialeigenschaften und der tatsächlichen Verarbeitungsbedingungen identifizieren und dann geeignete Korrekturmaßnahmen ergreifen. Durch die Kontrolle der Verarbeitungstemperatur und der Materialverweilzeit, die Sauberkeit von Geräten und Formen und die Verbesserung des Rohstoffmanagements können Sie Black-Spot-Defekte reduzieren, Produktionsverluste minimieren und die Konsistenz der Produktqualität verbessern.
Beim Spritzgießen hängt eine stabile Produktqualität nicht nur von den Prozessparametern ab, sondern auch vom Formendesign, der Fertigungspräzision und der Produktionskontrolle. Alpine Mold ist spezialisiert auf Herstellung kundenspezifischer Spritzgussformen und Spritzgussproduktion, Bereitstellung von Dienstleistungen von der Formenkonstruktion und -herstellung bis zum Spritzguss. Mit einem erfahrenen Ingenieurteam, umfassenden Qualitätskontrollverfahren und den Zertifizierungen ISO 9001:2015 und IATF 16949:2016 setzen wir uns dafür ein, Kunden bei der Verbesserung der Produktqualität und Produktionsstabilität zu unterstützen. Wenn Sie neue Kunststoffteile entwickeln oder ein bestehendes Spritzgussprojekt verbessern möchten, können Sie sich gerne an Alpine Mold wenden, um Ihre Anforderungen zu besprechen.
Schwarze Flecken bedeuten nicht unbedingt, dass sich die mechanischen Eigenschaften eines Produkts verschlechtert haben. Wenn sie durch Fremdstoffe verursacht werden, können die Auswirkungen hauptsächlich kosmetischer Natur sein. Wenn sie jedoch auf einen Kunststoffabbau zurückzuführen sind, müssen Sie weiter prüfen, ob die Materialeigenschaften beeinträchtigt wurden. Bei tragenden, abdichtenden oder sicherheitsrelevanten Teilen sollten Sie die erforderlichen Leistungstests entsprechend den Produktanforderungen durchführen und die Qualität nicht nur anhand des Aussehens beurteilen.
Wenn an Teilen nur einer Kavität eines Mehrkavitätenwerkzeugs schwarze Flecken auftreten, sollten Sie zunächst den entsprechenden Anguss, den Angusszweig, die Heißkanaldüse und den lokalen Entlüftungsbereich überprüfen. Unterschiedliche Hohlräume können unterschiedliche Strömungswege und Temperaturbedingungen haben. Daher kann die Erfassung von Defekten Kavität für Kavität und der Vergleich der Formteile dabei helfen, die möglichen Ursachen einzugrenzen.
Ja, vorausgesetzt, dass Herkunft, Materialtyp, Sauberkeit und Verwendungsverhältnis des Mahlguts ordnungsgemäß kontrolliert werden. Sie müssen sicherstellen, dass es nicht mit verschiedenen Kunststoffen, Staub oder anderen Fremdmaterialien verunreinigt ist, und die Anforderungen des Materiallieferanten und die Produktqualitätsstandards einhalten. Wenn die schwarzen Flecken nach der Verwendung von Mahlgut erheblich zunehmen, können Sie Vergleichsversuche durchführen, um festzustellen, ob dies mit den Mängeln zusammenhängt, anstatt davon auszugehen, dass jedes Mahlgut schwarze Flecken verursacht.
Für winzige schwarze Flecken, die mit bloßem Auge schwer zu erkennen sind, können Sie je nach Produkttransparenz, Oberflächenbeschaffenheit und Inspektionsanforderungen eine Lupe, ein optisches Mikroskop oder ein Bildverarbeitungssystem verwenden. Bei der Masseninspektion kann maschinelles Sehen auch dabei helfen, Fehlerorte zu identifizieren und deren Häufigkeit aufzuzeichnen. Bevor Sie jedoch eine automatisierte Inspektion einführen, sollten Sie einheitliche Beleuchtung, Kamerawinkel, Inspektionsauflösung und Akzeptanzkriterien festlegen.
Schwarze Flecken, die nach einem Form- oder Materialwechsel auftreten, können durch Kunststoffreste aus der vorherigen Produktionscharge, Farbverunreinigungen oder Materialansammlungen in der Maschine verursacht werden. Außerdem sollten Sie prüfen, ob das neue Material mit den bestehenden Verarbeitungsbedingungen kompatibel ist und ob die Angussanschlüsse und Temperatureinstellungen nach dem Formwechsel normal sind. Es wird empfohlen, Muster und Produktionsaufzeichnungen vor und nach der Umstellung aufzubewahren, um festzustellen, wann die Mängel erstmals aufgetreten sind und welche Änderungen sie möglicherweise verursacht haben.


