
Просмотры: 0 Автор: Редактор сайта Время публикации: 3 ноября 2026 г. Происхождение: Сайт


В течение При литьевом производстве вы, возможно, сталкивались с такой ситуацией: деталь успешно извлекается из формы и соответствует всем размерным требованиям, однако на ее поверхности появляется несколько заметных черных пятен. Для продуктов с высокими стандартами внешнего вида даже эти незначительные дефекты могут привести к тому, что вся партия не пройдет проверку качества.
Итак, что же вызывает черные пятна при литье под давлением и как они появляются? В этой статье мы начнем с изучения характеристик дефектов черных точек, а затем рассмотрим их общие причины, методы устранения неполадок и профилактические меры, которые помогут вам более эффективно выявлять и устранять черные точки при литье под давлением.
Черные пятна при литье под давлением — это черные или темно-коричневые пятна или дефекты в виде частиц, которые появляются на поверхности или внутри пластиковых деталей после литья под давлением. Эти дефекты могут проявляться в виде отдельных черных точек, темных пятен неправильной формы или крошечных черных пятен, разбросанных по поверхности продукта.
Хотя черные пятна могут показаться незначительными поверхностными дефектами, их реальные причины могут включать несколько стадий процесса, включая загрязнение сырья, термическое разложение пластика, остаточные отложения внутри термопластавтомата и нагары в системе направляющих форм.
Если вам не удалось определить основную причину, повторная регулировка давления впрыска, температуры или времени охлаждения может не решить проблему и даже повлиять на стабильность формования.
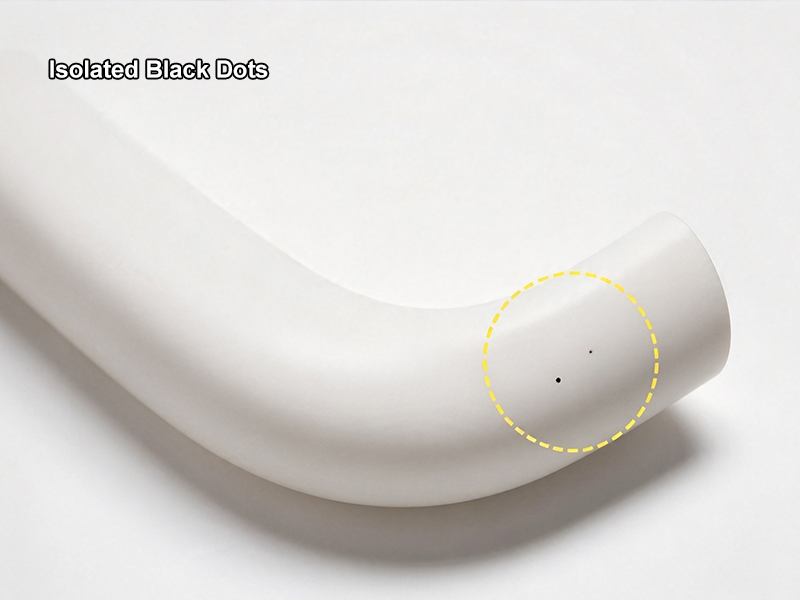
Если пластик остается в бочке слишком долго или фактическая температура плавления превышает рекомендуемый диапазон обработки материала, может произойти термическое разложение. Это может привести к образованию темных или даже карбонизированных остатков. Когда эти остатки смешиваются с последующим расплавом, они могут образовывать черные пятна на деталях, отлитых под давлением.
Помимо чрезмерной температуры, невозможность очистки цилиндра после остановки машины, длительные задержки производства и несоответствие между циклом впрыска и производительностью пластифицирующей машины также могут увеличить время пребывания материала. Поскольку разные пластики имеют разные уровни термостабильности, вам необходимо устанавливать температуру и параметры обработки в соответствии с требованиями конкретной смолы, а не напрямую применять условия обработки, используемые для других материалов.
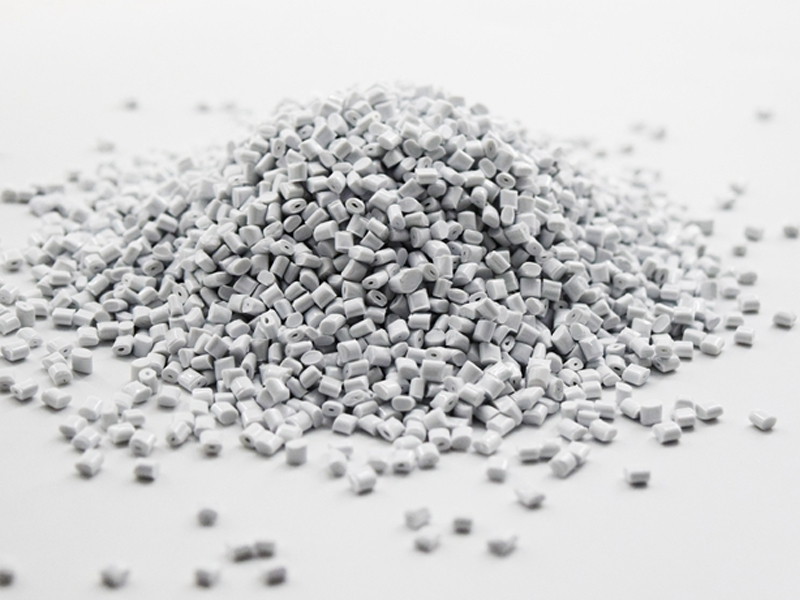
Если пластиковые гранулы, маточная смесь или измельченный материал загрязняются во время хранения, транспортировки или смешивания, посторонние частицы могут попасть в термопластавтомат вместе с материалом и в конечном итоге вызвать появление черных пятен на отформованных деталях.
Например, поврежденная упаковка сырья, остатки пластика другого цвета в системе подачи или различные материалы, смешанные с измельченным сырьем, могут привести к загрязнению. Иногда, даже если само сырье чистое, остатки внутри смесителя, бункера или сушильного оборудования могут вызвать аналогичные дефекты.
Поэтому, если после смены партии сырья внезапно появляются черные пятна, вам следует сначала проверить новую партию материала, маточную смесь и систему подачи, а также проверить источник и управление переизмельчением.
Накопление остаточного материала в цилиндре, шнеке, сопле и горячеканальной системе является еще одним распространенным источником черных пятен. Некоторые пластмассы могут постепенно разлагаться при высоких температурах и прилипать к мертвым зонам внутри машины, поверхностям винтов или направляющим. Когда эти отложения вытесняются потоком расплавленного пластика, они могут попасть в формованные детали.
Если вы заметили черные пятна только после периода непрерывного производства или дефекты значительно увеличиваются после смены материалов или цвета, вам следует обратить пристальное внимание на остаточный материал внутри узла впрыска. В случае форм с горячими литниками вам также следует осмотреть углы желобов, соединения сопел и другие места, где может застрять материал.
Имейте в виду, что простое увеличение количества циклов продувки не может полностью решить проблему. Если остатки прочно прилипли к внутренним поверхностям или определенные участки конструкции склонны к скоплению материала, может потребоваться целенаправленная очистка и проверка.
Пластик подвергается сдвиговым усилиям во время вращения шнека, транспортировки и пластификации. Если скорость шнека, противодавление или другие параметры пластификации установлены неправильно, локальный сдвиговый нагрев может повысить температуру расплава и повысить риск деградации материала.
Например, если вы чрезмерно увеличиваете скорость шнека, чтобы сократить время пластификации, или устанавливаете слишком высокое противодавление, фактическая температура расплава может превысить температуру, отображаемую системой управления цилиндром. Это особенно важно для материалов с низкой термостабильностью или узким окном обработки.
Если после корректировки параметров пластификации начинают появляться черные пятна, вам следует переоценить скорость шнека, противодавление и время пластификации и сверить их с диапазоном обработки, рекомендованным поставщиком материала. Не сосредотачивайтесь только на настройках температуры ствола, поскольку тепло, выделяемое в результате локального сдвига, также может повлиять на состояние расплава.
Сама плесень также может быть источником черных пятен или черных ожогов. Если остатки пластика, масло или другие загрязнения скапливаются в полости, литнике, направляющем или вентиляционных каналах, эти вещества могут попасть на поверхность формованных деталей во время производства.
Кроме того, плохая вентиляция формы может препятствовать правильному выходу воздуха и газа из полости. Когда расплавленный пластик быстро заполняет полость и сжимает захваченный газ, местная температура может резко повыситься, что приведет к появлению следов ожогов. Это явление широко известно как дизельный эффект.
Первичную оценку можно сделать, наблюдая за расположением дефекта. Если черные метки постоянно появляются вблизи конца наполнения, глубоких ребер или зон вентиляции полости, вам следует сосредоточиться на проверке того, заблокированы ли вентиляционные отверстия и соответствует ли скорость наполнения. Если черные точки появляются случайно, вам также необходимо исследовать возможное загрязнение материала и машины.
Важно различать черные пятна, вызванные обуглившимся материалом, и следы ожогов, вызванные захваченным газом. Хотя они могут выглядеть одинаково, механизмы их формирования различны. Прежде чем предпринимать корректирующие действия, необходимо подтвердить причину, исследовав расположение дефекта, состояние пресс-формы и процесс формования.
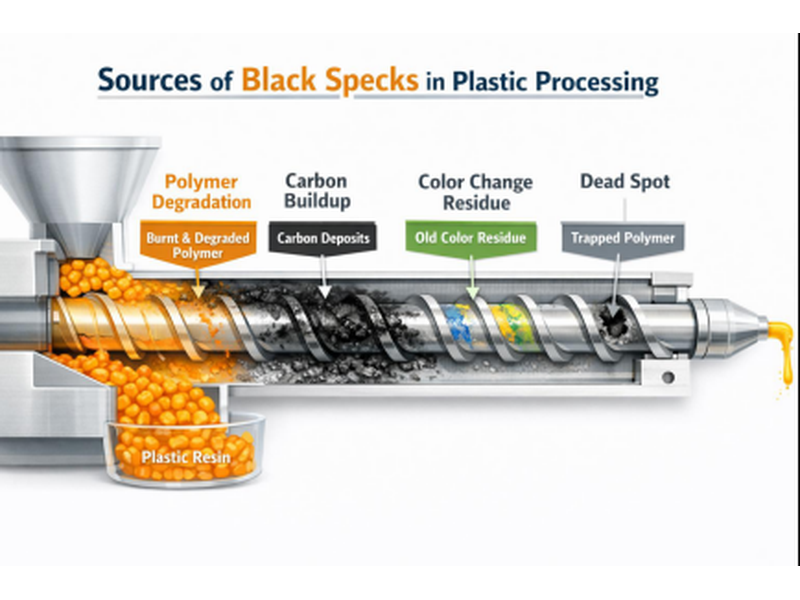
Когда на деталях, отлитых под давлением, появляются черные пятна, простая регулировка температуры или увеличение частоты чистки может не решить проблему. Прежде чем предпринимать корректирующие действия, сначала необходимо определить, происходят ли черные пятна из-за сырья, оборудования для литья под давлением или самой пресс-формы. Наблюдая за распределением дефектов, проверяя состояние материалов и оборудования, а также анализируя производственные параметры, вы можете сузить круг возможных причин и сократить ненужные простои и испытания пресс-форм.
Сначала обратите внимание на расположение, количество и характер распределения черных пятен. Эта информация может помочь вам определить возможный источник проблемы.
Если черные пятна появляются случайным образом на разных участках детали, следует сначала проверить сырье, систему подачи и возможные загрязнения внутри термопластавтомата. Если они сконцентрированы возле затвора, проверьте сопло, затвор и горячеканальный канал на предмет скопления материала. Если черные метки неоднократно появляются вблизи конца наполнения, глубоких ребер или зон вентиляции полости, вам также следует рассмотреть возможность локального жжения, вызванного плохой вентиляцией.
Также следует зафиксировать момент первого появления черных пятен. Например, возникают ли они во время запуска машины, после периода непрерывного производства или после изменения материала или цвета? Сравнение этой информации с производственными записями поможет вам быстрее сузить направление устранения неполадок.
Когда на формованных деталях появляются черные пятна, вы можете начать с проверки того, не были ли загрязнены сырье, маточная смесь и измельченный материал. Различные пластмассы имеют разные температурные диапазоны обработки и уровни термической стабильности. Если материал слишком долго находится в неподходящих условиях обработки, он может разложиться и образовать остатки темного цвета.
Особое внимание заслуживают следующие пластиковые материалы:
ПластикМатериал |
Потенциальный риск |
Что вам следует проверить |
АБС |
Чрезмерное тепло или длительное время воздействия могут привести к разрушению и обесцвечиванию материала. |
Проверьте температуру цилиндра, время пребывания и остатки материала. |
ПК |
Чрезмерные температуры обработки или неправильное обращение с материалом могут привести к деградации. |
Проверьте температуру плавления, сушку сырья и время пребывания. |
ПА6/ПА66 |
Неправильный контроль влажности может повлиять на качество детали, а перегрев может привести к ухудшению качества. |
Проверьте условия сушки, содержание влаги и температуру обработки. |
ПБТ |
Неправильный контроль влажности и температуры обработки может привести к деградации материала. |
Проверьте сушку сырья, температуру плавления и время пребывания материала. |
ПОМ |
Чувствителен к перегреву и неподходящим условиям обработки, которые могут вызвать термическую деградацию. |
Проверьте температуру цилиндра, время пребывания и наличие остатков материала внутри машины. |
ПП |
Длительное воздействие высоких температур может привести к деградации материала. |
Проверьте настройки температуры, время отключения и чистоту оборудования. |
ПК/АБС |
Неправильный контроль температуры или загрязнение посторонними материалами могут привести к изменению цвета и появлению черных пятен. |
Проверьте партии материалов, настройки температуры и смесительное оборудование. |
Важно отметить, что перечисленные выше материалы имеют потенциальный риск разложения. Это не означает, что во время обычной обработки легко могут возникнуть черные пятна. Фактический риск зависит от конкретной марки смолы, добавок, степени измельчения и условий обработки.
Помимо проверки самой смолы, вам также следует обратить внимание на маточную смесь, доизмельчение, мешки с сырьем, сушилки и линии подачи. Если вы используете измельченный материал, убедитесь, что его источник чист, тип материала соответствует и он не смешивался с другими цветами или сортами пластика.
Если черные пятна появляются сразу после изменения партии сырья или цвета, вы можете сначала проверить новую партию материала и осмотреть систему подачи на наличие остатков от предыдущего производства. При необходимости используйте для сравнительного испытания подтвержденную чистую партию сырья. Наблюдайте, уменьшаются ли черные пятна, чтобы еще больше сузить источник загрязнения.
Если с сырьем не обнаружено явных проблем, необходимо проверить, нет ли остатков материала внутри термопластавтомата.
Цилиндр, шнек и сопло постоянно подвергаются воздействию высокотемпературного расплавленного пластика и могут накапливать остатки разложившегося пластика или других материалов. Когда эти отложения отрываются и смешиваются с последующим расплавом, они могут вызвать появление черных пятен при литье под давлением. Для форм, оснащенных системой горячеканальных каналов, вам также следует осмотреть сопла горячеканальных каналов, соединения литников и места, где может застрять пластик.
Вы можете наблюдать, будут ли черные пятна постепенно увеличиваться после периода непрерывного производства или станут более заметными после смены материалов или цветов. При необходимости проведите продувку, очистку или внутренний осмотр в соответствии с рекомендациями поставщиков оборудования и материалов. Любая разборка винта, сопла или компонентов горячего литника должна выполняться опытными техническими специалистами.
Проверка пресс-формы в основном фокусируется на двух областях: во-первых, скопилось ли масло, остатки пластика или обугленные отложения в полости, литнике или направляющей; во-вторых, заблокированы ли вентиляционные отверстия и может ли газ внутри полости выйти должным образом.
Если черные точки или следы ожогов неоднократно появляются в одном и том же месте, вам следует сосредоточиться на проверке пути потока материала и вентиляционной конструкции в этой области. Например, если дефекты постоянно возникают ближе к концу наполнения, проверьте, не заблокированы ли вентиляционные отверстия остатками. Если черные точки сконцентрированы возле ворот, дополнительно осмотрите шибер и входную направляющую на предмет скопления материала.
После очистки формы вы можете провести испытание формы, чтобы увидеть, исчезнут ли дефекты. Если проблема не устранена, продолжайте проверять скорость наполнения, состояние материала и возможное загрязнение внутри машины, а не сразу предполагать, что причиной является сама форма.
Наконец, вам необходимо просмотреть фактические производственные параметры при появлении черных пятен, включая температуру ствола, температуру плавления, скорость шнека, противодавление, время пластификации и время пребывания материала.
Если вы недавно отрегулировали параметры обработки или машина была отключена на длительный период перед повторным запуском, вам следует обратить пристальное внимание на то, не увеличили ли эти изменения риск ухудшения качества материала. Для горячеканальных форм вам также следует проверить, являются ли заданные и фактические температуры в каждой зоне контроля температуры нормальными.
Рекомендуется одновременно настраивать только один ключевой параметр и записывать качество детали до и после каждой регулировки. Это поможет вам более четко определить, связаны ли изменения параметров с черными пятнами, и предотвратит возникновение затруднений при отслеживании проблемы при выполнении нескольких одновременных регулировок.
Имейте в виду, что не все черные точки можно устранить путем корректировки параметров процесса. Если основной причиной является загрязнение сырья или карбонизированные отложения внутри оборудования, вам все равно необходимо заняться управлением материалами или очисткой оборудования.
Следуя этим шагам, вы сможете постепенно сузить возможные источники черных точек. Сначала наблюдение за характером дефектов, а затем проверка материалов, оборудования и пресс-формы перед проверкой параметров процесса более эффективно, чем слепая корректировка условий производства. Это также помогает снизить риск повторения подобных дефектов.
Когда на деталях, отлитых под давлением, появляются черные пятна, вам необходимо принять меры по исправлению положения, исходя из фактического источника дефектов. Если проблема вызвана загрязнением материала, простая регулировка температуры впрыска может не помочь. Если причиной этого являются карбонизированные остатки внутри машины, черные точки могут продолжать появляться даже при нормальных параметрах процесса.
Таким образом, после выявления основной причины вы можете постепенно улучшить процесс, улучшив температуру плавления, очистку оборудования, управление сырьем, обслуживание пресс-форм и параметры пластификации.
Если черные пятна связаны с термическим разложением пластика, следует сначала проверить температуру плавления и время пребывания материала внутри бочки.
Когда температура обработки слишком высока или пластик остается в нагретой бочке слишком долго, может произойти деградация материала с образованием остатков темного цвета. Вы можете обратиться к диапазону температур обработки, предоставленному поставщиком материала, и проверить заданные и фактические температуры каждой зоны нагрева, чтобы выявить возможные локальные проблемы перегрева или контроля температуры.
В то же время вам необходимо обращать внимание на остановки оборудования, задержки производства и увеличение времени цикла. Если машина остановлена на длительный период, обращайтесь с остаточным материалом в цилиндре в соответствии с характеристиками смолы и процедурами эксплуатации оборудования, чтобы предотвратить слишком долгое пребывание пластика при высоких температурах.
При регулировке температуры рекомендуется изменять параметры постепенно и наблюдать, уменьшаются ли черные точки. Не снижайте температуру вслепую для устранения черных пятен, так как это может привести к недостаточной пластификации, снижению текучести расплава или другим дефектам формования.
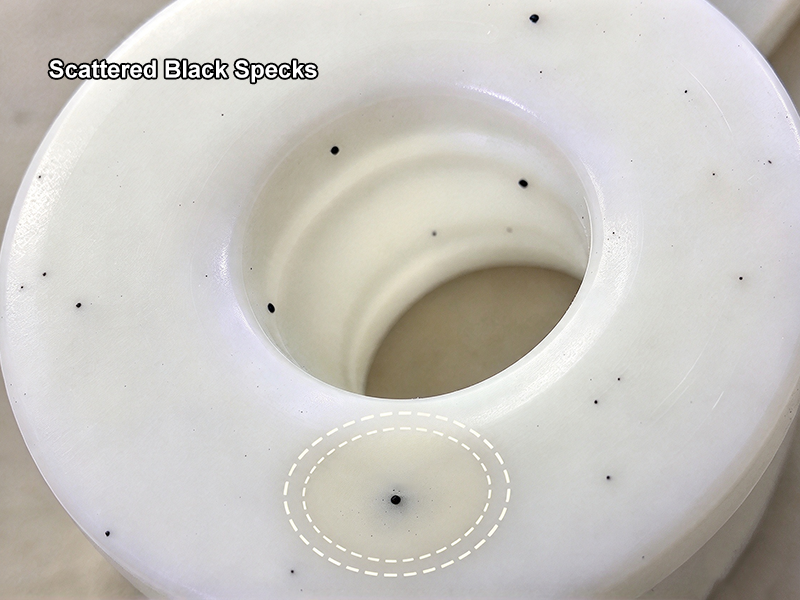
Если черные пятна вызваны карбонизированным пластиком или остатками материала, скопившимися внутри термопластавтомата, необходимо соответствующим образом очистить соответствующие компоненты.
Сначала вы можете продуть машину или выполнить цикл очистки согласно рекомендациям поставщиков оборудования и материалов. Обратите внимание, появляются ли в очищенном пластике явные черные частицы. Если черные пятна продолжают появляться, дополнительно осмотрите ствол, винт и сопло на наличие отложений, которые трудно удалить.
При переключении между различными материалами вам следует выбрать промывочный состав, совместимый с текущими условиями смолы и оборудования, и использовать его в соответствии с рекомендуемой процедурой. В случае стойких остатков, прилипших к внутренним поверхностям, повторная очистка не может полностью удалить их. В таких случаях профессиональным техническим специалистам может потребоваться осмотреть и очистить поврежденные компоненты.
После очистки вы можете возобновить пробное производство и проверить детали в течение нескольких последовательных циклов формования, чтобы убедиться, исчезли ли черные пятна. При разборке или очистке высокотемпературных компонентов необходимо соблюдать процедуры безопасности производителя оборудования.
Если черные пятна вызваны загрязнением сырья, маточной смеси или переизмельчения, вам необходимо контролировать процесс до того, как материалы попадут в машину для литья под давлением.
Сначала проверьте упаковку сырья, условия хранения и оборудование для подачи, чтобы предотвратить смешивание пыли, масла и других посторонних частиц с пластиковыми гранулами. Бункер, сушилка, смеситель и конвейерные линии также должны содержаться в чистоте. Это особенно важно при смене материалов или цветов, так как необходимо следить за тем, чтобы внутри оборудования не оставалось остатков пластика от предыдущей партии.
Если вы используете перемол в производстве, убедитесь, что его источник отслеживается, тип материала соответствует, а соотношение его использования контролируется в соответствии с требованиями к качеству продукции. Смешивание различных типов или цветов смол может привести к появлению дефектов загрязнения, которые трудно устранить путем обычной корректировки процесса.
Кроме того, необходимо провести необходимую сушку в соответствии с характеристиками смолы. Например, гигроскопичные материалы, такие как ПК, ПА и ПБТ, следует сушить в соответствии с требованиями конкретного сорта к температуре, времени и содержанию влаги. Хотя сушка не обязательно удаляет черные пятна напрямую, правильная подготовка материала помогает уменьшить другие проблемы при формовании, вызванные неправильным обращением с материалом.
Если черные точки сконцентрированы в определенных местах или появляются темные пятна вместе со следами поджогов, необходимо сосредоточиться на осмотре полости формы, литника, желоба и вентиляционной системы.
Масло, остатки пластика и науглероженные отложения внутри формы следует своевременно очищать, чтобы предотвратить попадание загрязнений в расплав или перенос их на поверхность детали во время формования. Если вы используете горячеканальную систему, вам также следует проверить сопла и направляющие на предмет захваченного материала или остатков разложившегося пластика.
Если дефекты постоянно появляются вблизи конца наполнения, глубоких ребер или вентиляционных зон, вам также необходимо проверить, не заблокированы ли вентиляционные отверстия и может ли газ правильно выходить из полости. При необходимости вы можете отрегулировать скорость наполнения на основе результатов испытаний пресс-формы и попросить инженера пресс-формы оценить, нуждается ли в улучшении вентиляционная конструкция.
Имейте в виду, что хотя черные точки и следы ожогов могут выглядеть одинаково, меры по их устранению не совсем одинаковы. Если дефект вызван загрязнением материала, простое улучшение вентиляции пресс-формы может не решить проблему. Поэтому вам следует сначала определить тип дефекта, прежде чем принимать решение о очистке формы, улучшении вентиляции или корректировке условий формования.
Черные пятна при литье под давлением могут быть вызваны различными факторами, включая загрязнение сырья, термическое разложение пластика, остатки оборудования и загрязнение пресс-формы. Чтобы эффективно решить эту проблему, необходимо определить источник на основе внешнего вида дефекта, свойств материала и фактических условий обработки, а затем принять соответствующие корректирующие меры. Контролируя температуру обработки и время пребывания материала, поддерживая чистоту оборудования и форм, а также улучшая управление сырьем, вы можете уменьшить количество дефектов «черных пятен», минимизировать производственные потери и улучшить стабильность качества продукции.
При литье под давлением стабильное качество продукции зависит не только от параметров процесса, но и от конструкции пресс-формы, точности изготовления и контроля производства. Alpine Mold специализируется на Изготовление пресс-форм на заказ и производство литьевых форм, предоставление услуг от проектирования и изготовления пресс-форм до литья под давлением. Имея опытную команду инженеров, комплексные процедуры контроля качества и сертификаты ISO 9001:2015 и IATF 16949:2016, мы стремимся помочь клиентам улучшить качество продукции и стабильность производства. Если вы разрабатываете новые пластиковые детали или хотите улучшить существующий проект литья под давлением, свяжитесь с Alpine Mold чтобы обсудить ваши требования.
Черные пятна не обязательно означают, что механические свойства продукта ухудшились. Если они вызваны посторонними загрязнителями, воздействие может быть в основном косметическим. Однако, если они возникают в результате деградации пластика, вам необходимо дополнительно оценить, были ли затронуты свойства материала. Для несущих, уплотнительных или связанных с безопасностью деталей следует провести необходимые эксплуатационные испытания в соответствии с требованиями к продукции, а не судить о качестве только по внешнему виду.
Если черные пятна появляются на деталях только из одной полости многоместной пресс-формы, следует сначала осмотреть соответствующий литник, ветвь бегуна, сопло горячего литника и местную вентиляционную зону. Различные полости могут иметь разные пути потока и температурные условия. Таким образом, регистрация дефектов полость за полостью и сравнение отлитых деталей может помочь сузить круг возможных причин.
Да, при условии, что источник, тип материала, чистота и коэффициент использования измельченного материала контролируются должным образом. Необходимо следить за тем, чтобы он не был загрязнен различными пластиками, пылью и другими посторонними материалами, а также соблюдать требования поставщика материала и стандарты качества продукции. Если количество черных пятен значительно увеличивается после перешлифовки, вы можете провести сравнительные испытания, чтобы определить, связано ли это с дефектами, а не предполагать, что вся перешлифовка вызывает черные пятна.
Для крошечных черных пятен, которые трудно идентифицировать невооруженным глазом, вы можете использовать увеличительное стекло, оптический микроскоп или систему машинного зрения в зависимости от прозрачности продукта, текстуры поверхности и требований проверки. При массовом контроле машинное зрение также может помочь выявить места дефектов и записать их частоту. Однако прежде чем внедрять автоматизированный контроль, вам следует установить постоянное освещение, ракурсы камеры, разрешение контроля и критерии приемки.
Черные пятна, появляющиеся после смены формы или материала, могут быть вызваны остатками пластика из предыдущей производственной партии, загрязнением цвета или скоплением материала внутри машины. Вам также следует проверить, совместим ли новый материал с существующими условиями обработки и являются ли соединения направляющих и настройки температуры нормальными после замены формы. Рекомендуется сохранять образцы и производственные записи до и после перехода, чтобы определить, когда впервые появились дефекты и какие изменения могли их вызвать.


