
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-11-03 Kaynak: Alan


Sırasında Enjeksiyon kalıplama üretiminde şu durumla karşılaşmış olabilirsiniz: parça başarıyla kalıptan çıkarılır ve tüm boyutsal gereksinimleri karşılar, ancak yüzeyinde birkaç fark edilebilir siyah nokta belirir. Yüksek görünüm standartlarına sahip ürünlerde, bu küçük kusurlar bile tüm partinin kalite kontrolünden geçememesine neden olabilir.
Peki enjeksiyon kalıplamada siyah noktalara ne sebep olur ve bunlar nasıl gelişir? Bu makalede, siyah nokta kusurlarının özelliklerini inceleyerek başlayacağız, ardından bunların yaygın nedenlerini, sorun giderme yöntemlerini ve enjeksiyon kalıplamadaki siyah noktaları daha etkili bir şekilde belirlemenize ve çözmenize yardımcı olacak önleyici tedbirleri inceleyeceğiz.
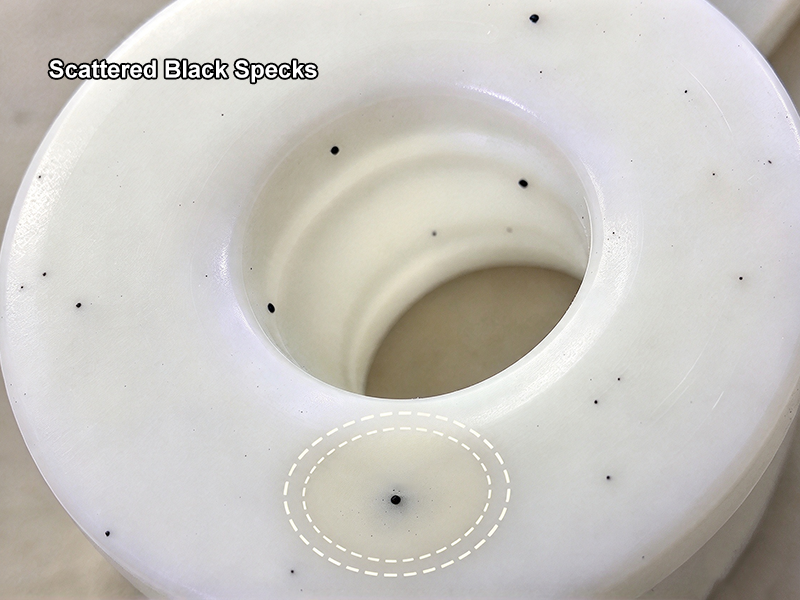
Enjeksiyon kalıplamadaki siyah noktalar, enjeksiyon kalıplamadan sonra plastik parçaların yüzeyinde veya içinde görünen siyah veya koyu kahverengi lekelere veya parçacık benzeri kusurlara karşılık gelir. Bu kusurlar, ürünün yüzeyine dağılmış ayrı siyah noktalar, düzensiz koyu lekeler veya küçük siyah noktalar şeklinde görünebilir.
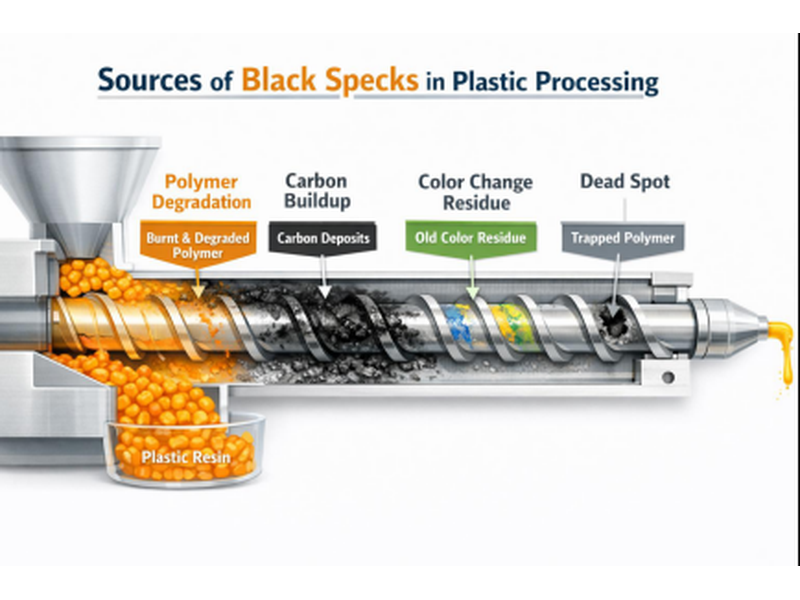
Siyah noktalar küçük yüzey kusurları gibi görünse de bunların gerçek nedenleri, ham madde kirliliği, plastiğin termal bozunması, enjeksiyon kalıplama makinesi içindeki artık birikintiler ve kalıp yolluk sisteminde karbonlaşmış birikme dahil olmak üzere prosesin birden fazla aşamasını içerebilir.
Temel nedeni tespit edemezseniz, enjeksiyon basıncını, sıcaklığı veya soğutma süresini tekrar tekrar ayarlamak sorunu çözemeyebilir ve hatta kalıplama stabilitesini bile etkileyebilir.
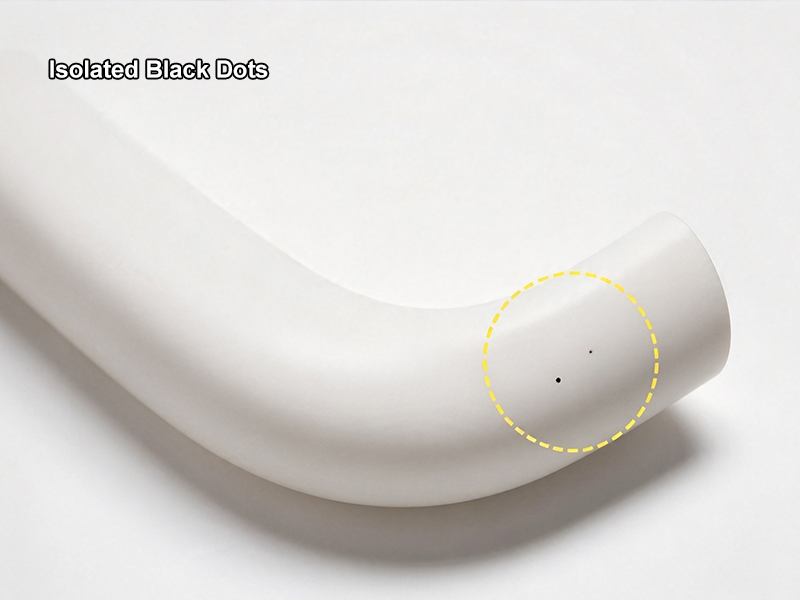
Plastik haznede çok uzun süre kaldığında veya gerçek erime sıcaklığı malzemenin tavsiye edilen işleme aralığını aştığında termal bozulma meydana gelebilir. Bu, koyu ve hatta karbonlaşmış kalıntılar üretebilir. Bu kalıntılar sonraki eriyik ile karıştığında enjeksiyonla kalıplanmış parçalar üzerinde siyah noktalar oluşturabilir.
Aşırı sıcaklığa ek olarak, makine kapatıldıktan sonra namlunun temizlenememesi, üretimde uzun süreli gecikmeler ve enjeksiyon döngüsü ile makinenin plastikleştirme kapasitesi arasındaki uyumsuzluk da malzemenin kalma süresini artırabilir. Farklı plastikler farklı termal kararlılık seviyelerine sahip olduğundan, diğer malzemeler için kullanılan işleme koşullarını doğrudan uygulamak yerine sıcaklığı ve işleme parametrelerini reçinenin özel gereksinimlerine göre ayarlamanız gerekir.
Plastik peletler, masterbatch veya yeniden öğütülmüş malzeme depolama, nakliye veya karıştırma sırasında kirlenirse yabancı parçacıklar malzemeyle birlikte enjeksiyon kalıplama makinesine girebilir ve sonunda kalıplanmış parçalar üzerinde siyah noktalara neden olabilir.
Örneğin, hasarlı ham madde ambalajı, besleme sistemindeki farklı renkteki plastik artıkları veya yeniden öğütme işlemine karıştırılan farklı malzemelerin tümü kontaminasyona neden olabilir. Bazen hammaddenin kendisi temiz olsa bile karıştırıcı, hazne veya kurutma ekipmanının içindeki kalıntılar benzer kusurlara neden olabilir.
Bu nedenle, ham madde partisini değiştirdikten sonra aniden siyah noktalar ortaya çıkarsa, öncelikle yeni malzeme partisini, masterbatch'i ve besleme sistemini kontrol etmeli, ayrıca yeniden öğütme kaynağını ve yönetimini doğrulamalısınız.
Namlu, vida, nozül ve sıcak yolluk sisteminde artık malzeme birikmesi diğer bir yaygın siyah nokta kaynağıdır. Bazı plastikler yüksek sıcaklıklarda kademeli olarak bozunabilir ve makinenin içindeki ölü noktalara, vida yüzeylerine veya kızak alanlarına yapışabilir. Bu birikintiler erimiş plastik akarak yerinden çıktığında kalıplanmış parçalara girebilir.
Siyah noktaları yalnızca bir süre sürekli üretimden sonra fark ederseniz veya malzeme veya renk değiştirdikten sonra kusurlar önemli ölçüde artarsa, enjeksiyon ünitesinin içinde kalan malzemeye çok dikkat etmelisiniz. Sıcak yolluk kalıpları için, yolluk köşelerini, nozül bağlantılarını ve malzemenin sıkışabileceği diğer alanları da incelemelisiniz.
Sadece temizleme döngülerinin sayısını artırmanın sorunu tamamen çözmeyebileceğini unutmayın. Kalıntılar iç yüzeylere sıkı bir şekilde yapışmışsa veya belirli yapısal alanlar malzeme birikmesine yatkınsa, hedefe yönelik temizlik ve inceleme gerekli olabilir.
Plastik, vidanın dönmesi, taşınması ve plastikleştirilmesi sırasında kesme kuvvetlerine maruz kalır. Vida hızı, karşı basınç veya diğer plastikleştirme parametreleri yanlış ayarlanırsa lokal kesme ısınması, eriyik sıcaklığını artırabilir ve malzemenin bozulma riskini artırabilir.
Örneğin, plastikleştirme süresini kısaltmak için vida hızını aşırı derecede artırdığınızda veya karşı basıncı çok yükseğe ayarladığınızda, gerçek erime sıcaklığı, namlu kontrol sistemi tarafından görüntülenen sıcaklığı aşabilir. Bu özellikle düşük termal stabiliteye sahip veya dar işleme aralığına sahip malzemeler için önemlidir.
Plastikleştirme parametrelerini ayarladıktan sonra siyah noktalar görünmeye başlarsa vida hızını, karşı basıncı ve plastikleştirme süresini yeniden değerlendirmeli ve bunları malzeme tedarikçisi tarafından önerilen işleme aralığına göre doğrulamalısınız. Lokalize kesmenin ürettiği ısı aynı zamanda eriyiğin durumunu da etkileyebileceğinden, yalnızca varil sıcaklık ayarlarına odaklanmayın.
Küfün kendisi de siyah noktaların veya siyah yanık izlerinin kaynağı olabilir. Boşlukta, kapakta, yollukta veya havalandırma kanallarında plastik artıkları, yağ veya diğer kirletici maddeler birikirse, bu maddeler üretim sırasında kalıplanmış parçalarınızın yüzeyine aktarılabilir.
Ayrıca kalıp havalandırmasının zayıf olması, boşluk içindeki hava ve gazın düzgün bir şekilde kaçmasını engelleyebilir. Erimiş plastik boşluğu hızla doldurduğunda ve sıkışan gazı sıkıştırdığında, yerel sıcaklık keskin bir şekilde yükselerek yanık izlerine neden olabilir. Bu olay genellikle dizel etkili dizel yakıtı olarak bilinir.
Arıza yerini gözlemleyerek ilk değerlendirmeyi yapabilirsiniz. Dolumun sonuna yakın yerlerde, derin kaburgalarda veya boşluk havalandırma alanlarında tekrar tekrar siyah işaretler görünüyorsa, havalandırma deliklerinin tıkalı olup olmadığını ve doldurma hızının uygun olup olmadığını kontrol etmeye odaklanmalısınız. Siyah noktalar rastgele görünüyorsa olası malzeme ve makine kirlenmesini de araştırmanız gerekir.
Kömürleşmiş malzemenin neden olduğu siyah noktalar ile sıkışan gazın neden olduğu yanık izlerini birbirinden ayırmak önemlidir. Benzer görünseler de oluşum mekanizmaları farklıdır. Düzeltici önlem almadan önce kusurun yerini, kalıbın durumunu ve kalıplama işlemini inceleyerek sebebini doğrulamanız gerekir.
Enjeksiyonla kalıplanmış parçalarınızda siyah noktalar göründüğünde, yalnızca sıcaklığı ayarlamak veya temizleme sıklığını artırmak sorunu çözmeyebilir. Düzeltici önlem almadan önce öncelikle siyah noktaların ham maddeden mi, enjeksiyonlu kalıplama ekipmanından mı yoksa kalıbın kendisinden mi geldiğini belirlemeniz gerekir. Kusur dağılımını gözlemleyerek, malzeme ve ekipman koşullarını kontrol ederek ve üretim parametrelerini analiz ederek olası nedenleri daraltabilir ve gereksiz arıza sürelerini ve kalıp denemelerini azaltabilirsiniz.
Öncelikle siyah noktaların yerini, miktarını ve dağılım şeklini gözlemleyin. Bu bilgi sorunun olası kaynağını belirlemenize yardımcı olabilir.
Parçanın farklı alanlarında rastgele siyah noktalar görünüyorsa, öncelikle hammaddeyi, besleme sistemini ve enjeksiyon kalıplama makinesi içindeki olası kirliliği kontrol etmelisiniz. Geçidin yakınında yoğunlaşmışlarsa nozulu, geçidi ve sıcak yollukta malzeme birikmesi olup olmadığını inceleyin. Dolgunun sonuna yakın yerlerde, derin kaburgalarda veya boşluk havalandırma alanlarında tekrar tekrar siyah işaretler görünüyorsa, yetersiz havalandırmanın neden olduğu lokal yanma durumunu da göz önünde bulundurmalısınız.
Ayrıca siyah noktaların ilk ortaya çıktığı zamanı da kaydetmelisiniz. Örneğin bunlar makinenin çalıştırılması sırasında mı, bir süre sürekli üretim yapıldıktan sonra mı, yoksa malzeme veya renk değiştirildikten sonra mı ortaya çıkıyor? Bu bilgileri üretim kayıtlarınızla karşılaştırmak, sorun giderme yönünü daha hızlı daraltmanıza yardımcı olabilir.
Kalıplanmış parçalarınızda siyah noktalar göründüğünde ham maddelerin, masterbatch'in ve yeniden öğütülmüş malzemenin kirlenip kirlenmediğini kontrol ederek başlayabilirsiniz. Farklı plastiklerin farklı işlem sıcaklığı aralıkları ve termal stabilite seviyeleri vardır. Bir malzeme çok uzun süre uygun olmayan işleme koşulları altında kalırsa bozunabilir ve koyu renkli kalıntılar oluşturabilir.
Aşağıdaki plastik malzemelere özellikle dikkat edilmelidir:
PlastikMalzeme |
Potansiyel Risk |
Neyi Kontrol Etmelisiniz? |
ABS'ler |
Aşırı ısı veya uzun süreli kalma süresi malzemenin bozulmasına ve renginin bozulmasına neden olabilir. |
Namlu sıcaklığını, kalma süresini ve malzeme kalıntılarını kontrol edin. |
bilgisayar |
Aşırı işleme sıcaklıkları veya yanlış malzeme kullanımı bozulmaya neden olabilir. |
Eriyik sıcaklığını, ham maddenin kurumasını ve kalış süresini kontrol edin. |
PA6 / PA66 |
Uygun olmayan nem kontrolü parça kalitesini etkileyebilir, aşırı ısınma ise bozulmaya neden olabilir. |
Kurutma koşullarını, nem içeriğini ve işlem sıcaklığını kontrol edin. |
PBT |
Uygun olmayan nem ve işleme sıcaklığı kontrolü malzemenin bozulmasına neden olabilir. |
Hammaddenin kurumasını, erime sıcaklığını ve malzemenin kalma süresini kontrol edin. |
POM |
Aşırı ısınmaya ve uygun olmayan işleme koşullarına karşı hassas olup termal bozulmaya neden olabilir. |
Namlu sıcaklığını, kalma süresini ve makinenin içindeki malzeme kalıntılarını kontrol edin. |
PP |
Yüksek sıcaklıklara uzun süre maruz kalmak malzemenin bozulmasına neden olabilir. |
Sıcaklık ayarlarını, kapatma süresini ve ekipman temizliğini kontrol edin. |
PC/ABS |
Uygun olmayan sıcaklık kontrolü veya yabancı madde kirliliği renk bozulmasına ve siyah noktalara neden olabilir. |
Malzeme gruplarını, sıcaklık ayarlarını ve karıştırma ekipmanını kontrol edin. |
Yukarıda listelenen malzemelerin potansiyel bozulma risklerine sahip olduğunu unutmamak önemlidir. Bu, normal işlem sırasında siyah noktaların kolaylıkla oluşacağı anlamına gelmez. Gerçek risk, spesifik reçine kalitesine, katkı maddelerine, yeniden öğütme oranına ve işleme koşullarına bağlıdır.
Reçinenin kendisini kontrol etmenin yanı sıra masterbatch, yeniden öğütme, hammadde torbaları, kurutucular ve besleme hatlarına da dikkat etmelisiniz. Yeniden öğütme kullanıyorsanız kaynağının temiz olduğundan, malzeme türünün tutarlı olduğundan ve diğer renklerle veya plastik kaliteleriyle karıştırılmadığından emin olun.
Hammadde partisini veya rengini değiştirdikten hemen sonra siyah noktalar ortaya çıkarsa, öncelikle yeni malzeme partisini kontrol edebilir ve besleme sistemini önceki üretimden kalma kalıntılar açısından inceleyebilirsiniz. Gerekirse bir karşılaştırma denemesi için onaylanmış temiz bir hammadde partisi kullanın. Kirlenme kaynağını daha da daraltmak için siyah noktaların azalıp azalmadığını gözlemleyin.
Hammaddelerde bariz bir sorun bulunmazsa enjeksiyon makinesinin içinde artık malzeme olup olmadığını kontrol etmeniz gerekir.
Namlu, vida ve nozul sürekli olarak yüksek sıcaklıktaki erimiş plastiğe maruz kalır ve bozulmuş plastik veya diğer malzeme kalıntıları birikebilir. Bu birikintiler gevşeyip sonraki eriyik ile karıştığında enjeksiyon kalıplamada siyah noktalara neden olabilirler. Sıcak yolluk sistemiyle donatılmış kalıplar için, sıcak yolluk memelerini, yolluk bağlantılarını ve plastiğin sıkışabileceği alanları da incelemelisiniz.
Bir süre sürekli üretimden sonra siyah noktaların giderek arttığını veya malzeme veya renk değiştirdikten sonra daha belirgin hale gelip gelmediğini gözlemleyebilirsiniz. Gerekirse makine ve malzeme tedarikçilerinin tavsiyelerine göre temizleme, temizleme veya dahili incelemeler gerçekleştirin. Vidanın, nozülün veya sıcak yolluk bileşenlerinin herhangi bir şekilde sökülmesi deneyimli teknisyenler tarafından gerçekleştirilmelidir.
Kalıp denetimi temel olarak iki alana odaklanır: birincisi, boşlukta, kapıda veya yollukta yağ, artık plastik veya karbonlaşmış birikintilerin birikip birikmediği; ikincisi, havalandırma deliklerinin tıkalı olup olmadığı ve boşluğun içindeki gazın düzgün bir şekilde kaçıp çıkamadığıdır.
Aynı yerde tekrar tekrar siyah noktalar veya yanık izleri görünüyorsa, o bölgedeki malzeme akış yolunu ve havalandırma yapısını incelemeye odaklanmalısınız. Örneğin, doldurmanın sonuna doğru arızalar tekrar tekrar meydana geliyorsa havalandırma deliklerinin artıklar tarafından tıkalı olup olmadığını kontrol edin. Kapının yakınında siyah noktalar yoğunlaşmışsa, kapıyı ve yukarı akış yolunda malzeme birikmesi olup olmadığını daha fazla kontrol edin.
Kalıbı temizledikten sonra kusurların kaybolup kaybolmadığını görmek için kalıp denemesi yapabilirsiniz. Sorun devam ederse, derhal sorunun kalıbın kendisinden kaynaklandığını varsaymak yerine dolum hızını, malzeme durumunu ve makinenin içindeki olası kirlenmeyi kontrol etmeye devam edin.
Son olarak, siyah noktalar ortaya çıktığında varil sıcaklığı, erime sıcaklığı, vida hızı, karşı basınç, plastikleşme süresi ve malzemenin kalma süresi dahil olmak üzere gerçek üretim parametrelerini gözden geçirmeniz gerekir.
İşleme parametrelerini yakın zamanda ayarladıysanız veya makine yeniden başlatmadan önce uzun bir süre kapalı kaldıysa, bu değişikliklerin malzemenin bozulma riskini artırıp artırmadığına çok dikkat etmelisiniz. Sıcak yolluk kalıpları için, her bir sıcaklık kontrol bölgesinin ayar noktalarının ve gerçek sıcaklıklarının normal olup olmadığını da kontrol etmelisiniz.
Bir seferde yalnızca bir anahtar parametreyi ayarlamanız ve her ayarlamadan önce ve sonra parça kalitesini kaydetmeniz önerilir. Bu, parametre değişikliklerinin siyah noktalarla ilgili olup olmadığını daha net bir şekilde belirlemenize yardımcı olur ve birden fazla eşzamanlı ayarlamanın sorunun izlenmesini zorlaştırmasını önler.
Proses parametrelerini ayarlayarak tüm siyah noktaların ortadan kaldırılamayacağını unutmayın. Temel neden, ekipmanın içindeki ham madde kirliliği veya karbonlaşmış birikintilerse, yine de malzeme yönetimini veya ekipman temizliğini ele almanız gerekir.
Bu adımları izleyerek olası siyah nokta kaynaklarını kademeli olarak daraltabilirsiniz. Önce kusur modellerini gözlemlemek, ardından proses parametrelerini doğrulamadan önce malzemeleri, ekipmanı ve kalıbı incelemek, üretim koşullarını körü körüne ayarlamaktan daha etkilidir. Aynı zamanda benzer kusurların tekrarlanma riskinin azaltılmasına da yardımcı olur.
Enjeksiyonla kalıplanmış parçalarınızda siyah noktalar göründüğünde, kusurların gerçek kaynağına göre düzeltici önlemler uygulamanız gerekir. Sorun malzeme kirliliğinden kaynaklanıyorsa, yalnızca enjeksiyon sıcaklığının ayarlanması işe yaramayabilir. Makine içindeki karbonlaşmış kalıntılar sorumluysa, proses parametreleri normal olsa bile siyah noktalar görünmeye devam edebilir.
Bu nedenle temel nedeni belirledikten sonra erime sıcaklığı, ekipman temizliği, hammadde yönetimi, kalıp bakımı ve plastikleştirme parametrelerini ele alarak süreci kademeli olarak iyileştirebilirsiniz.
Siyah noktalar plastiğin termal bozulmasıyla ilgiliyse öncelikle erime sıcaklığını ve malzemenin namlu içinde kalma süresini kontrol etmelisiniz.
İşleme sıcaklığı çok yüksek olduğunda veya plastik ısıtılmış varilde çok uzun süre kaldığında, malzemede bozulma meydana gelebilir ve koyu renkli kalıntılar oluşabilir. Olası yerel aşırı ısınma veya sıcaklık kontrolü sorunlarını belirlemek için malzeme tedarikçisi tarafından sağlanan işleme sıcaklığı aralığına başvurabilir ve her ısıtma bölgesinin ayar noktalarını ve gerçek sıcaklıklarını kontrol edebilirsiniz.
Aynı zamanda makine kapanmalarına, üretim gecikmelerine ve uzayan çevrim sürelerine de dikkat etmeniz gerekir. Makine uzun süre durdurulursa, plastiğin çok uzun süre yüksek sıcaklıklarda kalmasını önlemek için haznedeki artık malzemeyi reçine özelliklerine ve ekipmanın çalışma prosedürlerine göre işleyin.
Sıcaklığı ayarlarken parametreleri kademeli olarak değiştirmeniz ve siyah noktaların azalıp azalmadığını gözlemlemeniz önerilir. Siyah noktaları ortadan kaldırmak için sıcaklığı körü körüne düşürmeyin; bu, yetersiz plastikleşmeye, eriyik akışkanlığının azalmasına veya diğer kalıplama kusurlarına yol açabilir.
Siyah noktalar karbonlaşmış plastikten veya enjeksiyon makinesinin içinde biriken artık malzemeden kaynaklanıyorsa, etkilenen bileşenleri uygun şekilde temizlemeniz gerekir.
Öncelikle ekipman ve malzeme tedarikçilerinin tavsiyelerine göre makineyi temizleyebilir veya bir temizleme döngüsü gerçekleştirebilirsiniz. Temizlenen plastikte belirgin siyah parçacıkların görünüp görünmediğini gözlemleyin. Siyah noktalar oluşmaya devam ederse namluyu, vidayı ve nozulu, çıkarılması zor kalıntılar açısından daha ayrıntılı olarak inceleyin.
Farklı malzemeler arasında geçiş yaparken mevcut reçine ve ekipman koşullarına uygun bir temizleme bileşiği seçmeli ve bunu önerilen prosedüre göre kullanmalısınız. İç yüzeylere yapışan inatçı kalıntılar için, tekrar tekrar temizlemek tek başına bunları tamamen ortadan kaldırmayabilir. Bu gibi durumlarda profesyonel teknisyenlerin etkilenen bileşenleri incelemesi ve temizlemesi gerekebilir.
Temizledikten sonra, deneme üretimini yeniden başlatabilir ve siyah noktaların ortadan kaybolup kaybolmadığını doğrulamak için parçaları ardı ardına birden fazla kalıplama döngüsünde inceleyebilirsiniz. Yüksek sıcaklıktaki bileşenleri sökerken veya temizlerken ekipman üreticisinin güvenlik prosedürlerini izlemelisiniz.
Siyah noktalar ham maddeler, masterbatch veya yeniden öğütmedeki kirlenmeden kaynaklanıyorsa, malzemeler enjeksiyon kalıplama makinesine girmeden önce prosesi kontrol etmeniz gerekir.
Tozun, yağın ve diğer yabancı parçacıkların plastik peletlere karışmasını önlemek için öncelikle hammadde ambalajını, depolama ortamını ve besleme ekipmanını kontrol edin. Hazne, kurutucu, karıştırıcı ve taşıma hatları da temiz tutulmalıdır. Ekipmanın içinde önceki partiden kalan plastik kalıntıların kalmadığından emin olmanız gerektiğinden, malzemeleri veya renkleri değiştirirken bu özellikle önemlidir.
Üretimde yeniden öğütme kullanıyorsanız kaynağının izlenebilir olduğundan, malzeme türünün tutarlı olduğundan ve kullanım oranının ürün kalite gerekliliklerine göre kontrol edildiğinden emin olun. Farklı reçine türlerinin veya renklerinin karıştırılması, sıradan proses ayarlamalarıyla ortadan kaldırılması zor olan kirlenme kusurlarına neden olabilir.
Ayrıca reçine özelliklerine göre gerekli kurutma işlemini de yapmanız gerekmektedir. Örneğin PC, PA ve PBT gibi higroskopik malzemeler, sıcaklık, zaman ve nem içeriğine ilişkin özel sınıf gerekliliklerine göre kurutulmalıdır. Kurutma, siyah noktaları doğrudan ortadan kaldırmasa da, uygun malzeme hazırlığı, malzemenin yanlış işlenmesinden kaynaklanan diğer kalıplama sorunlarının azaltılmasına yardımcı olur.
Siyah noktalar belirli alanlarda yoğunlaşmışsa veya yanık izleriyle birlikte koyu lekeler görünüyorsa kalıp boşluğunu, kapıyı, yolluğu ve havalandırma sistemini incelemeye odaklanmanız gerekir.
Kalıplama sırasında kirletici maddelerin eriyiğe girmesini veya parça yüzeyine aktarılmasını önlemek için kalıp içindeki yağ, plastik artıkları ve karbonlaşmış birikintiler derhal temizlenmelidir. Sıcak yolluk sistemi kullanıyorsanız, nozülleri ve yollukları sıkışmış malzeme veya bozulmuş plastik kalıntıları açısından da kontrol etmelisiniz.
Dolumun sonuna yakın yerlerde, derin kaburgalarda veya havalandırma alanlarında kusurlar tekrar tekrar ortaya çıkıyorsa, havalandırma deliklerinin tıkalı olup olmadığını ve boşluk içindeki gazın düzgün şekilde dışarı çıkıp çıkmadığını da kontrol etmeniz gerekir. Gerekirse dolum hızını kalıp deneme sonuçlarına göre ayarlayabilir ve bir kalıp mühendisinden havalandırma yapısının iyileştirilmesi gerekip gerekmediğini değerlendirmesini isteyebilirsiniz.
Siyah noktalar ve yanık izleri benzer görünse de düzeltici önlemlerin tamamen aynı olmadığını unutmayın. Eğer kusur malzeme kirliliğinden kaynaklanıyorsa, kalıp havalandırmasını iyileştirmek sorunu çözmeyebilir. Bu nedenle, kalıbı temizlemeye, havalandırmayı iyileştirmeye veya kalıplama koşullarını ayarlamaya karar vermeden önce ilk olarak kusur tipini tanımlamanız gerekir.
Enjeksiyon kalıplamadaki siyah noktalara, hammadde kirliliği, plastiğin termal bozulması, ekipman kalıntıları ve kalıp kirliliği dahil olmak üzere çeşitli faktörler neden olabilir. Bu sorunu etkili bir şekilde çözmek için, kusurun görünümüne, malzeme özelliklerine ve gerçek işleme koşullarına göre kaynağı tanımlamanız ve ardından uygun düzeltici önlemleri almanız gerekir. İşleme sıcaklığını ve malzemenin kalma süresini kontrol ederek, ekipmanı ve kalıpları temiz tutarak ve hammadde yönetimini iyileştirerek, siyah nokta kusurlarını azaltabilir, üretim kayıplarını en aza indirebilir ve ürün kalitesi tutarlılığını artırabilirsiniz.
Enjeksiyon kalıplamada istikrarlı ürün kalitesi yalnızca proses parametrelerine değil aynı zamanda kalıp tasarımına, üretim hassasiyetine ve üretim kontrolüne de bağlıdır. Alpine Mold uzmanlaşmıştır özel enjeksiyon kalıp imalatı ve enjeksiyon kalıplama üretimi, kalıp tasarımı ve imalatından enjeksiyon kalıplamaya kadar hizmet vermektedir. Deneyimli bir mühendislik ekibi, kapsamlı kalite kontrol prosedürleri ve ISO 9001:2015 ve IATF 16949:2016 sertifikalarıyla, müşterilerimizin ürün kalitesini ve üretim istikrarını iyileştirmelerine yardımcı olmaya kararlıyız. Yeni plastik parçalar geliştiriyorsanız veya mevcut bir enjeksiyon kalıplama projesini iyileştirmeyi düşünüyorsanız gereksinimlerinizi görüşmek üzere Alpine Mold ile iletişime geçmekten çekinmeyin.
Siyah noktalar mutlaka ürünün mekanik özelliklerinin bozulduğu anlamına gelmez. Yabancı kirletici maddelerden kaynaklanıyorsa, etki esas olarak kozmetik olabilir. Ancak plastik bozulmasından kaynaklanıyorsa malzeme özelliklerinin etkilenip etkilenmediğini daha fazla değerlendirmeniz gerekir. Yük taşıyan, sızdırmazlık sağlayan veya güvenlikle ilgili parçalar için kaliteyi yalnızca görünüme göre yargılamak yerine, gerekli performans testlerini ürün gereksinimlerine göre yapmalısınız.
Çok boşluklu bir kalıbın yalnızca bir boşluğundaki parçalarda siyah noktalar görünüyorsa, öncelikle ilgili kapıyı, yolluk dalını, sıcak yolluk memesini ve yerel havalandırma alanını incelemelisiniz. Farklı boşluklar farklı akış yollarına ve sıcaklık koşullarına sahip olabilir. Bu nedenle kusurları boşluktan oyuklara kaydetmek ve kalıplanmış parçaları karşılaştırmak olası nedenleri daraltmaya yardımcı olabilir.
Evet, yeniden öğütme işleminin kaynağı, malzeme türü, temizliği ve kullanım oranının uygun şekilde kontrol edilmesi şartıyla. Farklı plastik, toz veya diğer yabancı maddelerle kirlenmediğinden emin olmanız, malzeme tedarikçisinin gerekliliklerine ve ürün kalite standartlarına uymanız gerekir. Yeniden öğütmeyi kullandıktan sonra siyah noktalar önemli ölçüde artarsa, tüm yeniden öğütmenin siyah noktalara neden olduğunu varsaymak yerine, bunun kusurlarla ilgili olup olmadığını belirlemek için karşılaştırma denemeleri yapabilirsiniz.
Çıplak gözle tanımlanması zor olan küçük siyah noktalar için ürünün şeffaflığına, yüzey dokusuna ve denetim gereksinimlerine bağlı olarak bir büyüteç, optik mikroskop veya makine görüş sistemi kullanabilirsiniz. Toplu denetim için makine görüşü, kusur konumlarının belirlenmesine ve sıklıklarının kaydedilmesine de yardımcı olabilir. Ancak otomatik denetime geçmeden önce tutarlı aydınlatma, kamera açıları, denetim çözünürlüğü ve kabul kriterlerini oluşturmalısınız.
Kalıp veya malzeme değişiminden sonra ortaya çıkan siyah noktalar, önceki üretim partisinden kalan plastik artıklarından, renk kirliliğinden veya makinenin içinde malzeme birikmesinden kaynaklanabilir. Kalıp değişimi sonrasında yeni malzemenin mevcut işleme şartlarına uygun olup olmadığı, yolluk bağlantılarının ve sıcaklık ayarlarının normal olup olmadığı da kontrol edilmelidir. Kusurların ilk ne zaman ortaya çıktığını ve bunlara hangi değişikliklerin neden olabileceğini belirlemek için, değişim öncesinde ve sonrasında numuneleri ve üretim kayıtlarını saklamanız önerilir.


