
Просмотры: 0 Автор: Редактор сайта Время публикации: 21.11.2026 Происхождение: Сайт
Глубокое понимание ПОМ — от свойств его материала и доступных марок до методов обработки и требований применения — имеет важное значение для выбора правильного материала и обеспечения надежной работы продукта. Благодаря высокой жесткости, превосходной износостойкости и хорошей размерной стабильности ПОМ широко используется в автомобильных системах, промышленном оборудовании, электронных продуктах, медицинских приборах и ряде механических применений. Может ли это быть подходящий материал для вашего продукта?
В этом руководстве рассматриваются ключевые свойства, типы, распространенные области применения и методы обработки ПОМ, а также сравнивается его с другими термопластами, чтобы помочь вам принять обоснованное решение о выборе материала.
Оглавление
Что такое ПОМ-пластик?
Свойства и характеристики ПОМ
Виды ПОМ пластика
Общие применения POM
Методы обработки пластика ПОМ
ПОМ против других термопластов
Заключение
Часто задаваемые вопросы
ПОМ представляет собой полукристаллический технический термопласт. Его полное название — полиоксиметилен, он также известен как ацеталь или полиацеталь. ПОМ — это полимер, состоящий из повторяющихся звеньев, производных формальдегида. Его молекулярная структура определяет его способность образовывать кристаллические области. В зависимости от состава полимерных цепей ПОМ разделяют на два основных типа:

Гомополимер ПОМ (ПОМ-H):
Его молекулярные цепи состоят в основном из повторяющихся (-CH ₂ -O-) звеньев. Эта относительно регулярная повторяющаяся структура позволяет цепочкам упаковываться более упорядоченно и образовывать большую долю кристаллических областей. В результате POM-H обеспечивает высокую жесткость, хорошую механическую прочность, низкий коэффициент трения и отличную стабильность размеров.
ПОМ-сополимер (ПОМ-С):
В молекулярную цепь вводятся другие звенья, производные сомономера, что нарушает регулярность некоторых сегментов цепи и затрудняет упорядоченную упаковку цепи. Поэтому ПОМ-C обычно имеет несколько более низкую степень кристалличности, чем ПОМ-H. Однако модифицированная молекулярная структура придает ему лучшую термическую стабильность и устойчивость к щелочам.
Оба типа представляют собой полукристаллические пластмассы с превосходными механическими свойствами. Вот почему пластик ПОМ, также известный как ацеталь, широко используется для изготовления шестерен, подшипников, автомобильных компонентов и других функциональных деталей. Однако при выборе материала вам следует определить, какой из POM-H или POM-C более подходит, исходя из прочности, жесткости, требований к износостойкости вашего продукта и условий эксплуатации.
Свойство |
Типичное значение |
Плотность |
1.39– 1,43 г/см ³ |
Водопоглощение (24 часа) |
0.2– 0,8% |
Усадка пресс-формы |
1.5– 3,0% |
ПОМ имеет относительно высокую плотность и низкое водопоглощение, что делает его пригодным для изготовления прецизионных деталей, которые должны выдерживать механические нагрузки. Изменения влажности окружающей среды также сравнительно мало влияют на его размеры.
Свойство |
Типичное значение |
Температура плавления (POM-H) |
175– 180° С |
Температура плавления (POM-C) |
160– 170° С |
Температура теплового отклонения |
90– 120° С |
Непрерывная рабочая температура |
90– 100° С |
Коэффициент теплового расширения |
80– 120 × 10⁻⁶ /К |
Пластиковые компоненты, используемые в автомобильных системах, электрооборудовании и механических узлах, во время работы могут подвергаться воздействию повышенных температур. ПОМ может сохранять свои механические свойства и стабильность размеров в определенном температурном диапазоне, что обеспечивает хорошую термостойкость.
Свойство |
Типичное значение |
Предел прочности |
60– 75 МПа |
Модуль упругости |
2400 – 3200 МПа |
Модуль упругости при изгибе |
2400 – 3200 МПа |
Ударная вязкость с надрезом |
5– 10 кДж/м ² |
Твердость |
80– 90 Шор Д |
Коэффициент трения |
0.2–0.35 |
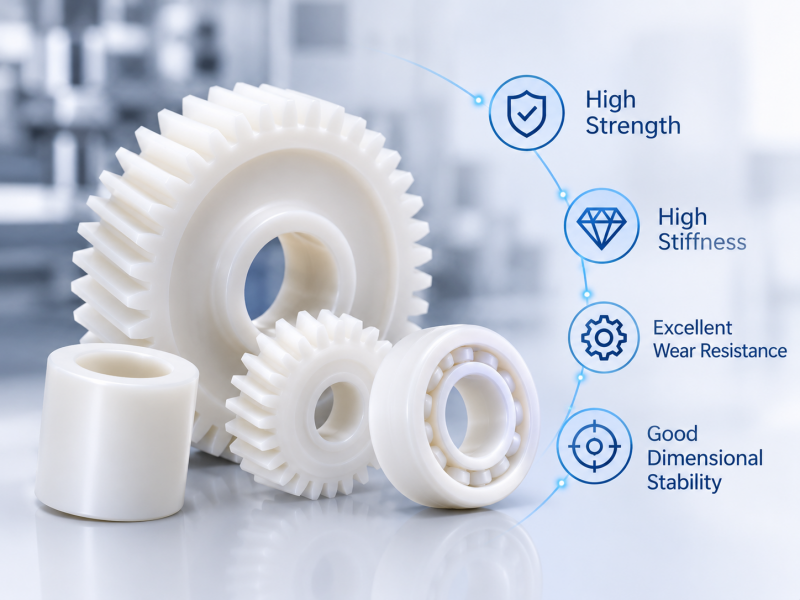
ПОМ обеспечивает хорошую жесткость, прочность, твердость и износостойкость, а также низкий коэффициент трения. Эти свойства делают его пригодным для изготовления шестерен, подшипников, компонентов скольжения и других прецизионных механических деталей.
Свойство |
Типичное значение |
Диэлектрическая прочность |
20– 30 кВ/мм |
Диэлектрическая проницаемость (1 МГц) |
3.5–4.0 |
Объемное сопротивление |
10¹²– 10¹⁴ Ом · см |
Хорошие изолирующие свойства ПОМ 'и высокое электрическое сопротивление делают его пригодным для изоляции структурных компонентов, разъемов и внутренних компонентов переключателей в электронном оборудовании.
Свойство |
Типичное значение |
Масла и топливо |
В целом устойчив |
Органические растворители |
В целом хорошо |
Щелочи |
Устойчив к спиртам и многим углеводородам. |
Сильные кислоты |
Не устойчивый |
Сильные окислители |
Не устойчивый |
Химическая стойкость зависит от температуры, концентрации и времени воздействия. ПОМ обладает хорошей устойчивостью ко многим маслам, топливу и органическим растворителям, но плохо работает при воздействии химических веществ, таких как сильные кислоты и сильные окислители. Поэтому он широко используется в компонентах топливных систем, оборудования для работы с жидкостями и другого промышленного оборудования.
В дополнение к стандартным маркам гомополимеров и сополимеров, механические свойства, износостойкость, термостойкость и другие характеристики ПОМ можно регулировать путем добавления функциональных добавок или наполнителей в соответствии с конкретными требованиями применения.
ПОМ, армированный стекловолокном
Добавление стеклянных волокон увеличивает жесткость, прочность на разрыв и устойчивость к деформации. Эти свойства делают ПОМ, армированный стекловолокном, более подходящим для изготовления кронштейнов конструкций, автомобильных компонентов и несущих механических деталей.
Однако добавление стеклянных волокон также снижает ударную вязкость и может привести к получению более шероховатой готовой поверхности, при этом на поверхности иногда видны тонкие стеклянные волокна.
ПОМ с минеральным наполнением
Минеральные наполнители, такие как тальк и другие неорганические частицы, могут улучшить жесткость, усадку при формовании и стабильность размеров. Если вашему продукту требуется высокая размерная стабильность, этот тип ПОМ может подойти для прецизионных корпусов, механических узлов, конструктивных компонентов и аналогичных применений.
Однако если содержание наполнителя слишком велико, ударная вязкость может снизиться и ухудшиться текучесть расплава. Поэтому рецептуру следует выбирать в соответствии с конкретными размерными и механическими требованиями детали.
Смазанный ПОМ
Смазочные добавки, такие как ПТФЭ и присадки на основе силикона, включены в ПОМ для уменьшения трения между контактными поверхностями и улучшения характеристик скольжения. Это делает смазанный ПОМ особенно подходящим для шестерен, втулок, подшипников и часто перемещающихся компонентов скольжения.
Различные составы смазочных материалов обеспечивают разные характеристики трения. При выборе конкретного сорта вам также следует учитывать такие факторы, как контактное давление, скорость скольжения и материал, с которым он будет работать.
Антистатический ПОМ
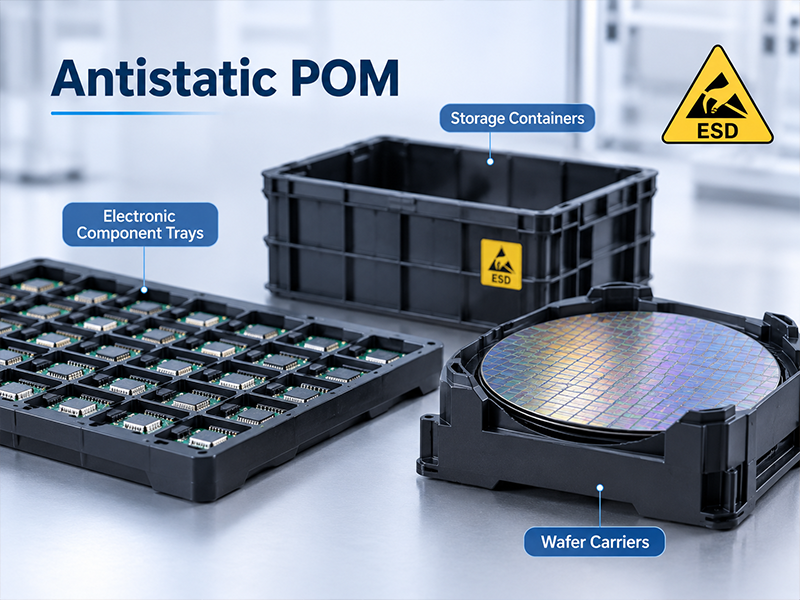
Антистатики или подходящие проводящие добавки добавляются для уменьшения накопления статических зарядов на поверхности материала. Это помогает минимизировать риски притяжения пыли и электростатических разрядов, что делает материал пригодным для продуктов, используемых в средах, чувствительных к электростатическому заряду, таких как лотки для электронных компонентов, контейнеры для хранения и держатели полупроводниковых пластин.
Ударно-модифицированный ПОМ
Эластомерные модификаторы ударной вязкости добавляются для повышения прочности и устойчивости к внезапным механическим нагрузкам. Это делает ударопрочный ПОМ подходящим для защелкивающихся элементов, защелкивающихся компонентов и других крепежных деталей.
При выборе этого типа ПОМ необходимо найти баланс между ударными характеристиками и жесткостью конструкции. Добавление эластомеров может снизить жесткость, твердость и прочность материала на разрыв.
В практических применениях необходимо учитывать необходимое поверхностное сопротивление при определении того, какому стандарту электростатического разряда (ESD) должен соответствовать материал.
ПОМ, стабилизированный УФ-излучением
УФ-стабилизаторы помогают уличному оборудованию и автомобильным компонентам сохранять свой внешний вид и механические свойства при воздействии ультрафиолетового излучения.
При выборе подходящей марки следует также учитывать ожидаемую продолжительность воздействия, интенсивность света, рабочую температуру и требуемый срок службы.
ПОМ с низким уровнем выбросов
Составы с использованием поглотителей формальдегида или строго контролируемой чистоты смолы могут снизить выброс формальдегида и других летучих веществ во время обработки или использования. Это делает ПОМ с низким уровнем выбросов особенно подходящим для применения в закрытом оборудовании, например, в компонентах интерьера автомобилей и косметической упаковке.
Компоненты автомобиля часто подвергаются неоднократному перемещению и выдерживают механические нагрузки на протяжении всего срока службы. Хорошая сопротивляемость усталости, стабильность размеров и характеристики низкого трения делают его подходящим для часто движущихся или трущихся компонентов, таких как механизмы электрических стеклоподъемников, механизмы регулировки сидений и механизмы ремней безопасности. Это помогает поддерживать плавную механическую работу, надежную посадку компонентов и стабильную производительность.
Для применений, связанных с прямым контактом с топливом, убедитесь, что выбранная марка ПОМ совместима с конкретным топливом, чтобы избежать потенциальных сбоев.
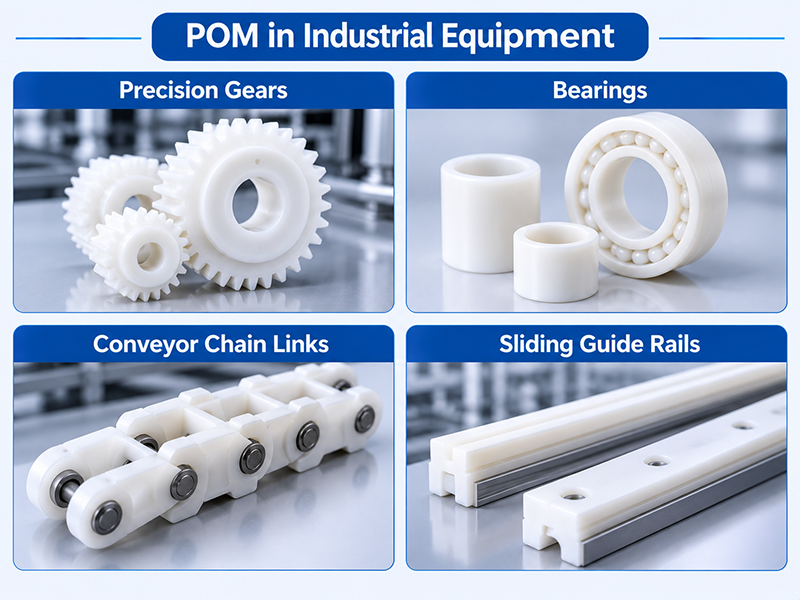
В промышленном оборудовании хорошая обрабатываемость и характеристики литья под давлением делают ПОМ пригодным для изготовления прецизионных механических компонентов сложной геометрии. В деталях, которые регулярно подвергаются механическим нагрузкам , таких как шестерни, подшипники, звенья конвейерных цепей и направляющие скольжения , ПОМ помогает снизить износ контактных поверхностей скольжения и поддерживать постоянные зазоры.
ПОМ широко используется в корпусах разъемов, переключающих механизмах и различных внутренних механических конструкциях электронного оборудования. Его превосходная стабильность размеров и низкое поглощение влаги помогают поддерживать точность сборки, а хорошие электроизоляционные свойства делают его пригодным для некоторых непроводящих структурных компонентов.
В зависимости от выбранного сорта проводящий ПОМ также можно использовать для изготовления стоек для перемещения печатных плат, лотков для электронных компонентов и приспособлений для перемещения. Эти материалы помогают контролировать накопление статического заряда или обеспечивают токопроводящий путь.

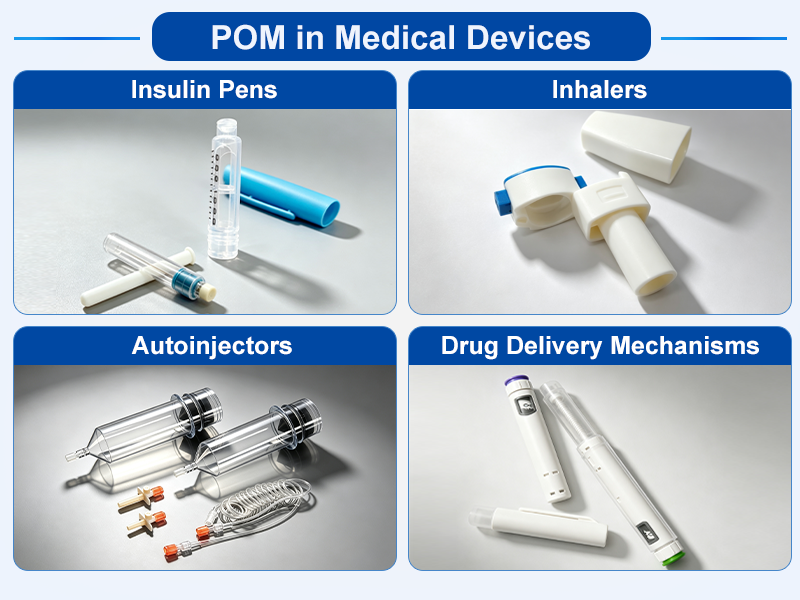
Точная доставка лекарств в медицинских устройствах часто зависит от небольших механических компонентов. Это делает ПОМ подходящим для устройств доставки лекарств, таких как инсулиновые ручки, ингаляторы и автоинъекторы. Его хорошая размерная стабильность помогает обеспечить точное зацепление между компонентами и повторяемость механического движения.
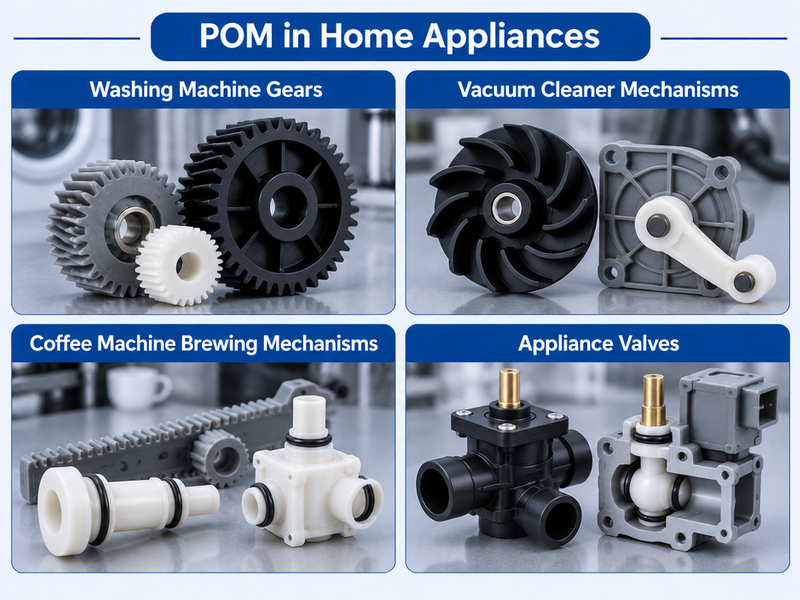
ПОМ обычно используется в системах управления бытовой техникой и внутренних механизмах, включая компоненты стиральных машин и пылесосов, а также в механизмах заваривания кофемашин. Многие бытовые приборы выполняют свои повседневные функции с помощью внутренних шестерен, поворотных механизмов, клапанов и движущихся компонентов.
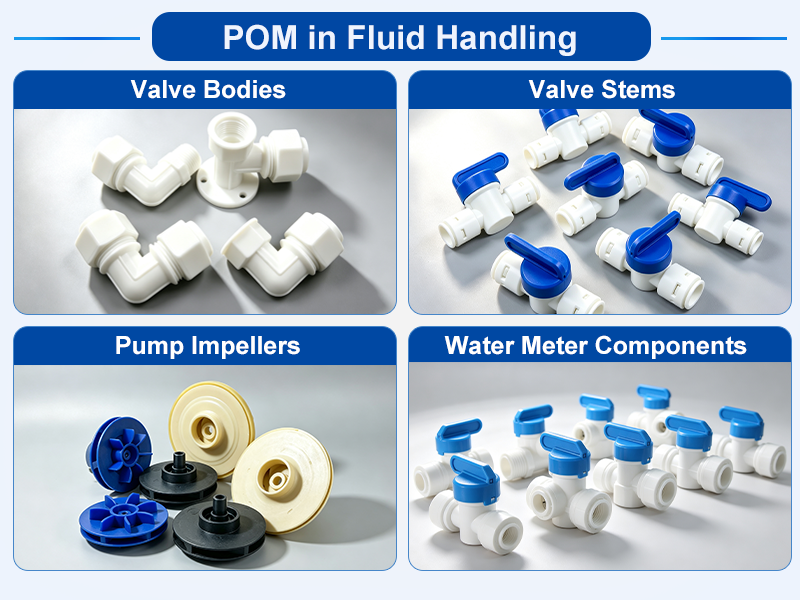
Компоненты, используемые в устройствах, работающих с жидкостями, должны сохранять точность размеров при контакте с жидкостями под рабочим давлением. Типичные примеры включают корпуса клапанов, штоки клапанов, рабочие колеса насосов и компоненты водомеров. Низкое поглощение влаги и устойчивость ПОМ ко многим распространенным жидкостям в сочетании с подходящими уплотнительными элементами помогают обеспечить стабильную работу клапана и хорошие характеристики уплотнения.
Как широко используемый полукристаллический инженерный термопласт, ПОМ можно перерабатывать в различные типы деталей посредством обработки расплава и механической обработки. Ниже описаны три распространенных метода. Среди них литье под давлением особенно подходит для массового производства прецизионных пластиковых компонентов из ПОМ.
Литье под давлением является одним из наиболее распространенных методов обработки ПОМ. Он обеспечивает хорошую размерную стабильность, поддерживает сложную геометрию изделий и обеспечивает относительно короткие производственные циклы. Ребра, бобышки, защелки и встроенные элементы крепления также можно отформовать непосредственно в детали, что снижает необходимость последующей сборки. Этот процесс обычно используется для производства шестерен, втулок, соединителей и других механически сложных компонентов.

Обзор процесса
Гранулы ПОМ нагреваются до расплавления, а затем шнек термопластавтомата проталкивает расплав через систему направляющих и ворота в полость формы. После заполнения полости прикладывается удерживающее давление, чтобы компенсировать усадку материала. Затем система охлаждения отводит тепло, благодаря чему материал затвердевает и сохраняет свою форму. Наконец, система выталкивания извлекает готовую деталь из формы.
Параметры обработки
Если температура плавления слишком высока или ПОМ остается в бочке слишком долго, может произойти термическая деградация с выделением формальдегида. Поэтому фактическая температура обработки должна соответствовать рекомендациям поставщика материала.
Параметр |
Типичные эталонные условия |
Температура плавления |
190– 220° С |
Температура ствола |
Задний: 160 – 190° С; Средний: 170 – 200° С; Фронт: 180 – 210° С |
Температура пресс-формы |
60– 100° С |
Давление впрыска |
60– 150 МПа |
Выдерживание давления |
50% – 70% давления впрыска |
Скорость впрыска |
100– 300 мм/с |
Время охлаждения |
Для небольших тонкостенных деталей .в качестве исходного образца для испытания формы можно использовать 10–15 с |
Рекомендации по проектированию
l Толщина стенки. Для конструкций обычных деталей одинаковую толщину стенки примерно 1,5–3,0 мм. в качестве первоначального ориентира можно использовать Более толстые секции можно оптимизировать с помощью полых конструкций или ребер.
l Углы уклона: Для гладких поверхностей угол уклона 0,5 °– 1° на сторону. обычно используется Текстурированные поверхности обычно требуют большего угла уклона, например 1 °– 3°..
l Конструкция литника: Во избежание преждевременного охлаждения расплава шибер следует располагать как можно ближе к более толстым секциям. Например, для зубчатых деталей особое внимание следует уделять тому, как расположение литника влияет на профиль зуба и линии сварки.
l Компенсация усадки: для неармированного ПОМ значение усадки формы примерно 1,5–2,5 % можно использовать в качестве первоначального ориентира, а затем корректировать в соответствии с конкретной маркой и результатами испытаний формы.
l Система охлаждения: Каналы охлаждения должны быть распределены как можно более равномерно. Предотвращение чрезмерной разницы температур в полости помогает уменьшить дифференциальную усадку и коробление.
Экструзия — это непрерывный процесс, используемый в основном для производства заготовок из ПОМ одинакового поперечного сечения. Обычные экструдированные продукты включают стержни, листы и профили из ПОМ. Этот процесс обеспечивает непрерывное производство и относительно высокий уровень использования материала. Однако он в основном подходит для изделий с однородным поперечным сечением и не может напрямую производить сложные трехмерные детали.
Обзор процесса
Гранулы ПОМ подаются в цилиндр экструдера, где они постепенно плавятся под действием тепла и вращения шнека, а затем непрерывно транспортируются к головке. Расплавленный материал проходит через матрицу, придавая необходимую форму поперечного сечения. Затем его охлаждают и калибруют, непрерывно вытягивают тянущим устройством и разрезают на заданную длину.
Параметры обработки
Температурные диапазоны можно сопоставить с данными экструзионной обработки Delrin. Скорость шнека и скорость вытягивания зависят от оборудования и продукта, поэтому их не следует рассматривать как фиксированные значения, применимые ко всем производственным линиям.
Параметр |
Типичные эталонные условия |
Температура плавления |
195– 205° С |
Температура ствола |
Задний: 170 – 180° С; Средний: 180 – 195° С; Фронт: 190 – 205° С |
Температура матрицы |
190– 205° С |
Скорость винта |
20– 60 об/мин |
Метод охлаждения |
Воздушное или водяное охлаждение |
Скорость вытягивания |
Соответствует производительности экструзии и целевым размерам поперечного сечения. |
Рекомендации по проектированию
l Геометрия поперечного сечения. Сохраняйте толщину стенок как можно более однородной и избегайте чрезмерных локальных изменений толщины.
l Конструкция головки: Каналы потока в головке должны быть сбалансированы, чтобы избежать чрезмерных различий в скоростях потока расплава между различными участками.
l Контроль охлаждения: стержни и листы должны охлаждаться как можно более равномерно, чтобы уменьшить внутренние напряжения и деформации изгиба.
l Допуски на размеры: Для прецизионных стержней допуски на диаметр могут быть указаны в соответствии с требованиями последующей сборки, с компенсацией размеров, предусмотренной для усадки при охлаждении.
l Припуск на обработку: если экструдированная заготовка будет подвергаться дальнейшей обработке на станке с ЧПУ, оставьте достаточный припуск на обработку для коррекции поверхности и размеров.
Обработка на станке с ЧПУ — это субтрактивный производственный процесс, в котором в качестве исходного материала обычно используются стержни, листы или другие твердые заготовки из ПОМ. Он обеспечивает высокую точность обработки и гибкость конструкции без необходимости использования специальной литьевой формы, что делает его особенно подходящим для прототипов, мелкосерийного производства и изготовления нестандартных деталей.
Обзор процесса
Заготовка закрепляется при помощи приспособления на фрезерном или токарном станке с ЧПУ. 3D-модель продукта или 2D-технический чертеж затем преобразуются в программу обработки с определением таких параметров, как траектории движения инструмента, скорость шпинделя, скорость подачи и глубина резания. Во время обработки шпиндель вращает режущий инструмент с высокой скоростью, либо токарный станок вращает заготовку, при этом инструмент постепенно удаляет материал по запрограммированной траектории.
В зависимости от геометрии детали могут использоваться различные операции обработки:
l Фрезерование: вращающийся режущий инструмент удаляет материал. Эта операция подходит для обработки плоских поверхностей, ступенек, пазов, полостей и сложных контуров.
l Токарная обработка: заготовка вращается, а режущий инструмент движется в заданном направлении. Эта операция подходит для цилиндрических поверхностей, внутренних отверстий, наружных диаметров и резьб.
l Сверление: сверло используется для создания отверстий в заготовке, включая отверстия для болтов, установочные отверстия и сквозные отверстия.
l Чистовая обработка: после черновой обработки для окончательной обработки используется меньшая глубина резания для повышения точности размеров и качества поверхности.
Параметры обработки
Параметр |
Типичные эталонные условия |
Скорость резания |
150– 300 м/мин |
Подача фрезерования на зуб |
0.05– 0,15 мм/зуб |
Скорость подачи при повороте |
0.05– 0,20 мм/об |
Черновая глубина резания |
1.0– 3,0 мм |
Чистовая глубина резания |
0.1– 0,5 мм |
Скорость шпинделя |
Рассчитывается на основе диаметра инструмента и скорости резания. |
Рекомендации по проектированию
l Толщина стенок: избегайте слишком тонких конструкций. Например, большие тонкостенные участки следует поддерживать, чтобы уменьшить деформацию, вызванную силами зажима и резания.
l Доступ к инструменту. При работе с глубокими полостями учитывайте соотношение длины инструмента к диаметру и избегайте использования слишком длинных и тонких инструментов.
l Угловые радиусы: Внутренние угловые радиусы не должны быть меньше радиуса выбранного инструмента. Например, при использовании фрезы диаметром 6 мм внутренний радиус угла должен быть не менее R3 мм.
l Зажим: используйте мягкие губки или приспособления, соответствующие форме заготовки. Чрезмерное усилие зажима может деформировать ПОМ.
l Припуск на обработку: припуск примерно 0,2–0,5 мм для корректировки размеров и улучшения качества поверхности.перед чистовой обработкой можно оставить
И ПОМ, и ПА обладают хорошими механическими свойствами и обычно используются для изготовления прецизионных деталей сложной структуры. ПОМ имеет лучшую износостойкость и меньшее поглощение влаги, тогда как ПА обычно обеспечивает лучшую прочность и усталостную прочность.
Оба материала могут быть использованы для изготовления пластиковых деталей, требующих определенного уровня жесткости и прочности конструкции. По сравнению с ABS, POM обеспечивает лучшие свойства с низким коэффициентом трения и, как правило, более высокую жесткость, в то время как ABS обладает лучшими показателями ударопрочности и внешнего вида поверхности.
И ПОМ, и ПК обладают хорошими механическими свойствами и стабильностью размеров. Однако более низкий коэффициент трения ПОМ делает его более подходящим для применений, связанных с повторяющимися механическими нагрузками и движениями, а основными преимуществами ПК являются его превосходная ударопрочность и прозрачность.
Оба материала обычно используются в автомобильном, электрическом, электронном и промышленном оборудовании. ПОМ особенно хорошо работает в условиях трения и износа, а ПБТ обеспечивает хорошую электроизоляцию, стабильность размеров и термостойкость.
И ПОМ, и ПП обладают низким поглощением влаги и обладают определенной устойчивостью ко многим обычным химическим веществам, что делает их подходящими для некоторых промышленных компонентов. Однако при длительных механических нагрузках и в условиях трения ПОМ лучше сохраняет структурную стабильность. ПП имеет меньшую плотность, хорошую устойчивость к усталости при изгибе и, как правило, более экономичен.
Материал |
Рекомендуемые приложения |
Соображения |
ПОМ |
Прецизионные шестерни, подшипники, втулки, детали скольжения и детали автомобильной трансмиссии. |
Механические детали, требующие низкого коэффициента трения, хорошей износостойкости, относительно высокой жесткости и стабильности размеров. |
ПА (Нейлон) |
Детали автомобильных конструкций, шестерни, механические кронштейны, подшипники и крепежные детали. |
Детали, требующие высокой механической прочности, вязкости и усталостной стойкости; следует учитывать изменения размеров, вызванные поглощением влаги. |
АБС |
Корпуса бытовой техники, корпуса электронного оборудования, внутренние компоненты автомобилей и панели управления. |
Продукты, в которых приоритет отдается ударопрочности, внешнему виду поверхности и последующим процессам отделки, таким как покраска или гальваническое покрытие. |
ПК |
Защитные ограждения, прозрачные смотровые окна, компоненты автомобильного освещения и защитные кожухи для электронного оборудования. |
Изделия, требующие высокой ударопрочности, прозрачности и хорошей термостойкости. |
ПБТ |
Электрические разъемы, клеммные коробки, автомобильные электронные компоненты и электроизоляционные детали. |
Детали, требующие хорошей электроизоляции, стабильности размеров и термостойкости; Марки, армированные стекловолокном, могут еще больше повысить жесткость |
ПОМ часто является идеальным выбором для прецизионных компонентов, особенно в приложениях, требующих повторяющихся движений, механических нагрузок и сложных условий эксплуатации, требующих при этом надежной работы. Для этих требований литье под давлением является эффективным и надежным производственным решением. Правильная конструкция пресс-формы, компенсация усадки, конструкция системы охлаждения и параметры впрыска имеют решающее значение для обеспечения точности размеров и качества формования.
В AlpineMold мы сочетаем возможности проектирования и производства пресс-форм с профессиональными услугами по литью под давлением. Если вам нужны специальные компоненты из ПОМ или интегрированное решение для изготовления пресс-форм и литья под давлением, AlpineMold может обеспечить надежную поддержку вашего проекта.
ПОМ имеет низкое поглощение влаги и обычно не требует регулярной предварительной сушки при хранении и упаковке в нормальных условиях. Однако сушка необходима, если упаковка была повреждена или материал долгое время находился во влажной среде.
Да. ПОМ имеет хорошие свойства текучести и может использоваться для литья под давлением тонкостенных деталей. Достижимая толщина стенки зависит от размеров детали, длины потока, конструкции литника и параметров литья под давлением.
Перегрев или термическое разложение ПОМ может привести к выделению газообразного формальдегида, который вреден для здоровья человека. Поэтому температура обработки требует тщательного контроля. Для применения в контакте с пищевыми продуктами или в медицинских целях выбирайте марку, соответствующую соответствующим нормам и сертификационным требованиям.
Не совсем. Ацеталь — это общее название ПОМ, а Делрин — торговая марка гомополимера ПОМ (POM-H), принадлежащая компании DuPont. Помимо POM-H, POM также доступен в версии POM-C. Эти материалы имеют разную молекулярную структуру и могут различаться по прочности, термической стабильности и технологическим характеристикам.
ПОМ можно повторно использовать путем механической переработки. Чистые литники и материал направляющих также можно перешлифовать и смешать с первичной смолой. Однако повторный нагрев может вызвать термическую деградацию и снизить механические свойства материала.


