
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-11-21 Origen: Sitio
Un conocimiento profundo del POM , desde las propiedades de sus materiales y los grados disponibles hasta sus métodos de procesamiento y requisitos de aplicación , es esencial para seleccionar el material adecuado y garantizar un rendimiento confiable del producto. Con su alta rigidez, excelente resistencia al desgaste y buena estabilidad dimensional, el POM se usa ampliamente en sistemas automotrices, equipos industriales, productos electrónicos, dispositivos médicos y una variedad de aplicaciones mecánicas. ¿Podría ser el material adecuado para su producto?
Esta guía explora las propiedades clave, los tipos, las aplicaciones comunes y los métodos de procesamiento del POM, y lo compara con otros termoplásticos para ayudarlo a tomar una decisión informada sobre la selección de materiales.
Tabla de contenido
¿Qué es el plástico POM?
Propiedades y especificaciones de POM
Tipos de plástico POM
Aplicaciones comunes de POM
Métodos de procesamiento para plástico POM
POM frente a otros termoplásticos
Conclusión
Preguntas frecuentes
POM es un termoplástico de ingeniería semicristalino. Su nombre completo es polioximetileno, y también se le conoce como acetal o poliacetal. POM es un polímero formado por unidades repetidas derivadas de formaldehído. Su estructura molecular determina su capacidad para formar regiones cristalinas. Dependiendo de cómo estén compuestas las cadenas poliméricas, el POM se divide en dos tipos básicos:

Homopolímero POM (POM-H):
Sus cadenas moleculares constan principalmente de repetidas (-CH ₂ -O-). unidades Esta estructura repetitiva relativamente regular permite que las cadenas se empaqueten de manera más ordenada y formen una mayor proporción de regiones cristalinas. Como resultado, POM-H ofrece alta rigidez, buena resistencia mecánica, bajo coeficiente de fricción y excelente estabilidad dimensional.
Copolímero POM (POM-C):
Otras unidades derivadas de comonómero se introducen en la cadena molecular, alterando la regularidad de algunos segmentos de la cadena y dificultando el empaquetado ordenado de la cadena. Por lo tanto, el POM-C tiene generalmente un grado de cristalinidad ligeramente menor que el POM-H. Sin embargo, la estructura molecular modificada le confiere una mejor estabilidad térmica y resistencia a los álcalis.
Ambos tipos son plásticos semicristalinos con excelentes propiedades mecánicas. Es por eso que el plástico POM, también comúnmente llamado plástico acetálico, se usa ampliamente para fabricar engranajes, cojinetes, componentes automotrices y otras piezas funcionales. Sin embargo, durante la selección del material, debe determinar si POM-H o POM-C es más adecuado según los requisitos de resistencia, rigidez, resistencia al desgaste y entorno operativo de su producto.
Propiedad |
Valor típico |
Densidad |
1.39– 1,43 g/cm3 ³ |
Absorción de agua (24 h) |
0.2– 0,8% |
Contracción del molde |
1.5– 3,0% |
El POM tiene una densidad relativamente alta y una baja absorción de agua, lo que lo hace adecuado para piezas de precisión que deben soportar cargas mecánicas. Los cambios en la humedad ambiental también tienen un efecto relativamente pequeño en sus dimensiones.
Propiedad |
Valor típico |
Temperatura de fusión (POM-H) |
175– 180° C |
Temperatura de fusión (POM-C) |
160– 170° C |
Temperatura de deflexión del calor |
90– 120° C |
Temperatura de servicio continuo |
90– 100° C |
Coeficiente de expansión térmica |
80– 120 × 10⁻⁶ /K |
Los componentes de plástico utilizados en sistemas automotrices, equipos eléctricos y conjuntos mecánicos pueden estar expuestos a temperaturas elevadas durante el funcionamiento. El POM puede mantener sus propiedades mecánicas y estabilidad dimensional dentro de un cierto rango de temperatura, lo que le confiere una buena resistencia al calor.
Propiedad |
Valor típico |
Resistencia a la tracción |
60– 75MPa |
Módulo de tracción |
2400 – 3200 MPa |
Módulo de flexión |
2400 – 3200 MPa |
Resistencia al impacto con muescas |
5– 10 kJ/m ² |
Dureza |
80– 90 Orilla D |
Coeficiente de fricción |
0.2–0.35 |
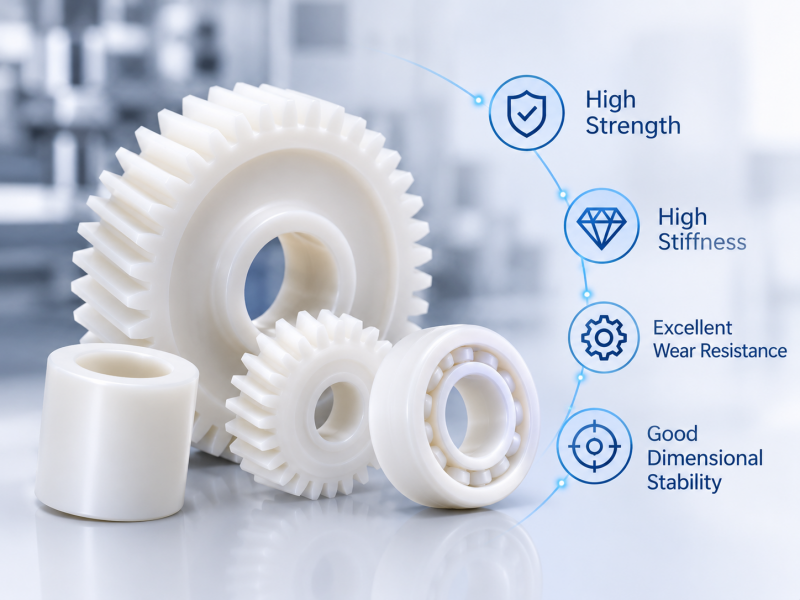
POM ofrece buena rigidez, resistencia, dureza y resistencia al desgaste, junto con un bajo coeficiente de fricción. Estas propiedades lo hacen adecuado para engranajes, cojinetes, componentes deslizantes y otras piezas mecánicas de precisión.
Propiedad |
Valor típico |
Rigidez dieléctrica |
20– 30 kV/mm |
Constante dieléctrica (1 MHz) |
3.5–4.0 |
Resistividad de volumen |
10¹²– 10¹⁴ Ω· cm |
Las buenas propiedades aislantes del POM 'y su alta resistividad eléctrica lo hacen adecuado para aislar componentes estructurales, conectores y componentes de interruptores internos en equipos electrónicos.
Propiedad |
Valor típico |
Aceites y Combustibles |
Generalmente resistente |
Solventes Orgánicos |
Generalmente bueno |
álcalis |
Resistente a alcoholes y muchos hidrocarburos. |
Ácidos fuertes |
No resistente |
Agentes oxidantes fuertes |
No resistente |
La resistencia química depende de la temperatura, la concentración y el tiempo de exposición. El POM ofrece buena resistencia a muchos aceites, combustibles y disolventes orgánicos, pero tiene un rendimiento deficiente cuando se expone a productos químicos como ácidos fuertes y agentes oxidantes fuertes. Por lo tanto, se utiliza habitualmente en componentes de sistemas de combustible, equipos de manipulación de fluidos y otra maquinaria industrial.
Además de los grados estándar de homopolímero y copolímero, las propiedades mecánicas, la resistencia al desgaste, la resistencia al calor y otras características del POM se pueden ajustar agregando aditivos funcionales o rellenos para cumplir con los requisitos de aplicaciones específicas.
POM reforzado con fibra de vidrio
La adición de fibras de vidrio aumenta la rigidez, la resistencia a la tracción y la resistencia a la deformación. Estas propiedades hacen que el POM reforzado con fibra de vidrio sea más adecuado para soportes estructurales, componentes automotrices y piezas mecánicas que soportan carga.
Sin embargo, agregar fibras de vidrio también reduce la resistencia al impacto y puede dar como resultado una superficie con acabado más rugoso, con fibras de vidrio finas a veces visibles en la superficie.
POM relleno de minerales
Los rellenos minerales como el talco y otras partículas inorgánicas pueden mejorar la rigidez, la contracción del moldeo y la estabilidad dimensional. Si su producto requiere una alta consistencia dimensional, este tipo de POM puede ser adecuado para carcasas de precisión, ensamblajes mecánicos, componentes estructurales y aplicaciones similares.
Sin embargo, si el contenido de carga es demasiado alto, la resistencia al impacto puede disminuir y el flujo de fusión puede verse afectado. Por lo tanto, la formulación debe seleccionarse de acuerdo con los requisitos dimensionales y mecánicos específicos de la pieza.
POM lubricado
Se incorporan aditivos lubricantes, como PTFE y aditivos a base de silicona, al POM para reducir la fricción entre las superficies de contacto y mejorar el rendimiento de deslizamiento. Esto hace que el POM lubricado sea especialmente adecuado para engranajes, casquillos, cojinetes y componentes deslizantes que se mueven con frecuencia.
Diferentes formulaciones de lubricantes producen diferentes características de fricción. Al seleccionar un grado específico, también debe considerar factores como la presión de contacto, la velocidad de deslizamiento y el material contra el que chocará.
POM antiestático
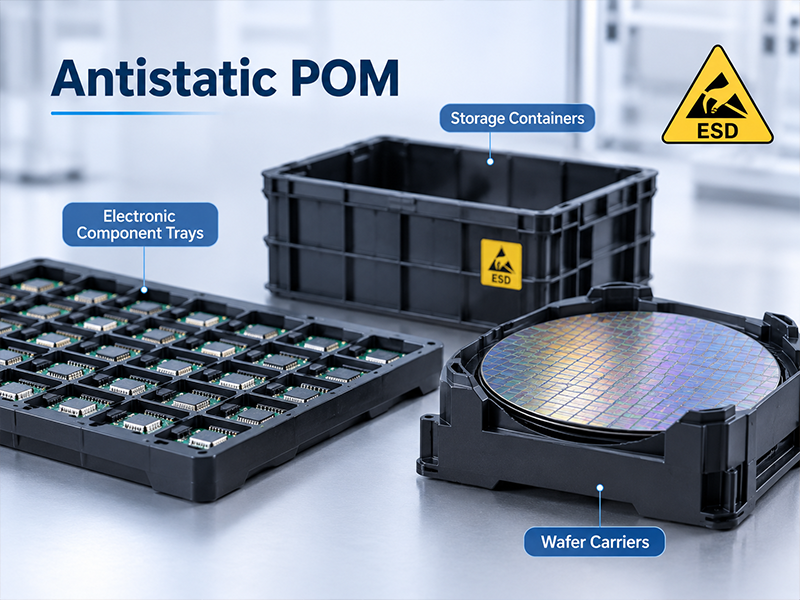
Se añaden agentes antiestáticos o aditivos conductores adecuados para reducir la acumulación de cargas estáticas en la superficie del material. Esto ayuda a minimizar los riesgos de atracción de polvo y descarga electrostática, lo que hace que el material sea adecuado para productos utilizados en entornos sensibles a la electrostática, como bandejas para componentes electrónicos, contenedores de almacenamiento y portadores de obleas semiconductoras.
POM modificado por impacto
Se añaden modificadores de impacto elastoméricos para mejorar la tenacidad y la resistencia a cargas mecánicas repentinas. Esto hace que el POM modificado por impacto sea adecuado para ajustes a presión, componentes de cierre y otras piezas de sujeción.
Al seleccionar este tipo de POM, se debe encontrar un equilibrio entre el rendimiento ante impactos y la rigidez estructural. Agregar elastómeros puede reducir la rigidez, dureza y resistencia a la tracción del material.
En aplicaciones prácticas, se debe considerar la resistividad de la superficie requerida al determinar qué estándar de descarga electrostática (ESD) debe cumplir el material.
POM estabilizado a los rayos UV
Los estabilizadores UV ayudan a que los equipos para exteriores y los componentes automotrices conserven su apariencia y propiedades mecánicas cuando se exponen a la radiación ultravioleta.
Al seleccionar un grado adecuado, también debe considerar la duración esperada de la exposición, la intensidad de la luz, la temperatura de funcionamiento y la vida útil requerida.
POM de bajas emisiones
Las formulaciones que utilizan eliminadores de formaldehído o una pureza de resina estrictamente controlada pueden reducir la liberación de formaldehído y otras sustancias volátiles durante el procesamiento o el uso. Esto hace que el POM de bajas emisiones sea especialmente adecuado para aplicaciones en equipos cerrados, como componentes interiores de automóviles y envases de cosméticos.
Los componentes automotrices suelen sufrir movimientos repetidos y soportar cargas mecánicas durante toda su vida útil. La buena resistencia a la fatiga, la estabilidad dimensional y las características de baja fricción del POM lo hacen adecuado para componentes que se mueven o rozan con frecuencia, como engranajes de ventanillas eléctricas, mecanismos de ajuste de asientos y mecanismos de cinturones de seguridad. Ayuda a mantener un funcionamiento mecánico fluido, un ajuste confiable de los componentes y un rendimiento constante.
Para aplicaciones que involucran contacto directo con combustible, asegúrese de que el grado de POM seleccionado sea compatible con el combustible específico para evitar posibles fallas.
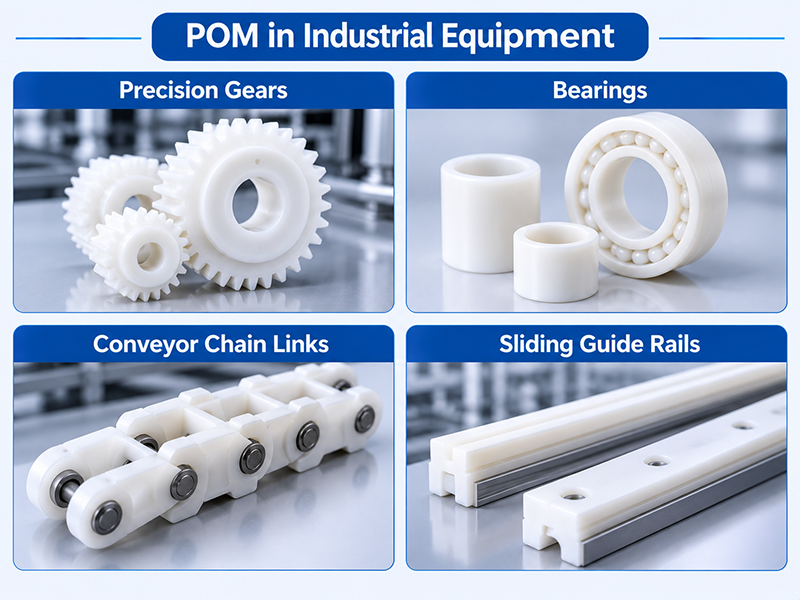
En maquinaria industrial, la buena maquinabilidad y las características de moldeo por inyección del POM lo hacen adecuado para fabricar componentes mecánicos de precisión con geometrías complejas. En piezas que están sujetas regularmente a cargas mecánicas , como engranajes, cojinetes, eslabones de cadenas transportadoras y rieles guía deslizantes , el POM ayuda a reducir el desgaste en las superficies de contacto deslizantes y a mantener espacios libres constantes.
POM se usa ampliamente en carcasas de conectores, mecanismos de interruptores y diversas estructuras mecánicas internas en equipos electrónicos. Su excelente estabilidad dimensional y baja absorción de humedad ayudan a mantener la precisión del ensamblaje, mientras que sus buenas propiedades de aislamiento eléctrico lo hacen adecuado para ciertos componentes estructurales no conductores.
Dependiendo del grado seleccionado, el POM conductor también se puede utilizar para fabricar bastidores de manipulación de PCB, bandejas de componentes electrónicos y accesorios de manipulación. Estos materiales ayudan a controlar la acumulación de carga estática o proporcionan un camino conductor.

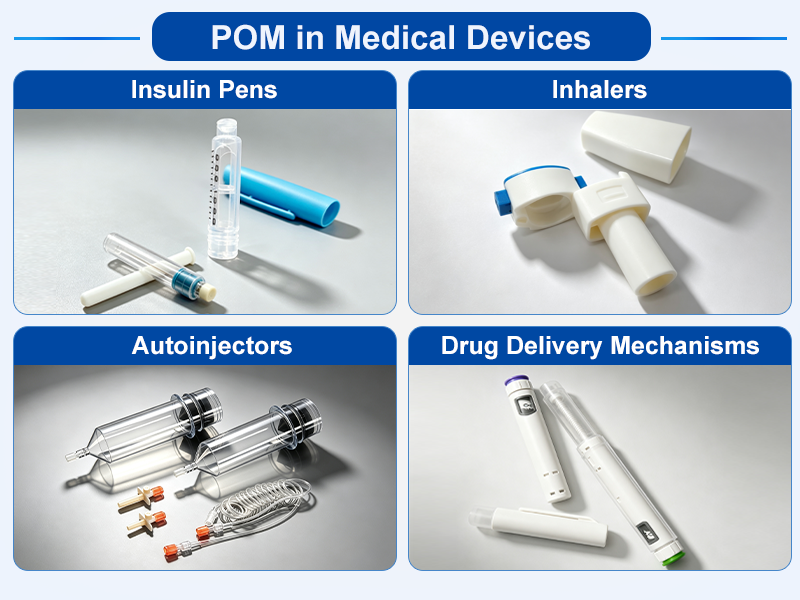
La administración precisa de medicamentos en dispositivos médicos a menudo depende de pequeños componentes mecánicos para su control. Esto hace que POM sea adecuado para dispositivos de administración de medicamentos como plumas de insulina, inhaladores y autoinyectores. Su buena consistencia dimensional ayuda a garantizar un acoplamiento preciso entre los componentes y un movimiento mecánico repetible.
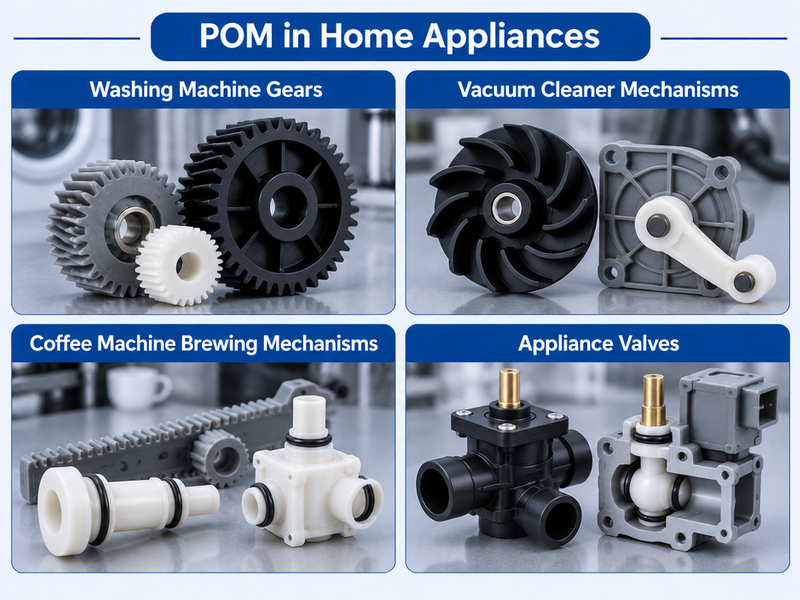
El POM se usa comúnmente en sistemas de control de electrodomésticos y mecanismos internos, incluidos componentes de lavadoras y aspiradoras, así como mecanismos de preparación de café. Muchos electrodomésticos dependen de engranajes internos, mecanismos giratorios, válvulas y componentes móviles para realizar sus funciones diarias.
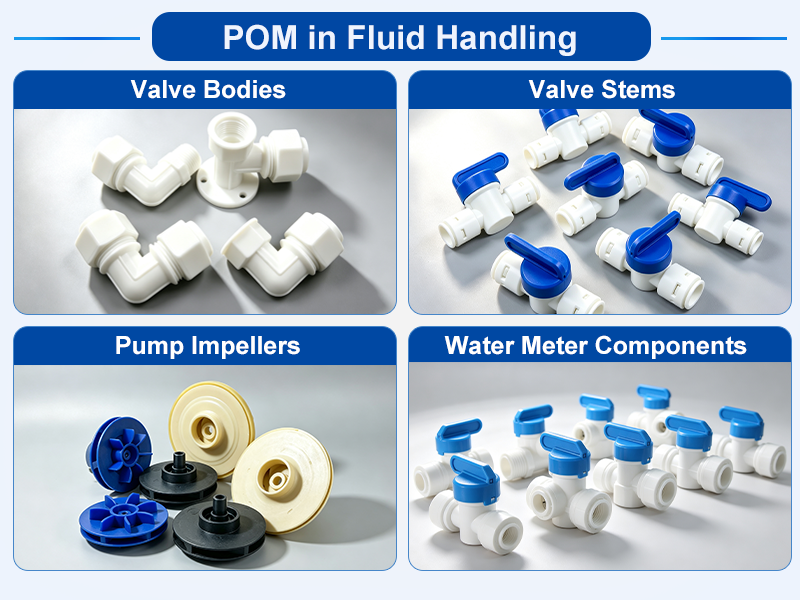
Los componentes utilizados en aplicaciones de manejo de fluidos deben mantener la precisión dimensional mientras están en contacto con líquidos bajo presión de operación. Los ejemplos comunes incluyen cuerpos de válvulas, vástagos de válvulas, impulsores de bombas y componentes de medidores de agua. La baja absorción de humedad del POM y su resistencia a muchos fluidos comunes, cuando se combinan con elementos de sellado adecuados, ayudan a garantizar un funcionamiento estable de la válvula y un buen rendimiento de sellado.
Como termoplástico de ingeniería semicristalino de uso común, el POM se puede procesar en diferentes tipos de piezas mediante procesamiento por fusión y mecanizado. Los tres métodos comunes se describen a continuación. Entre ellos, el moldeo por inyección es particularmente adecuado para la producción en masa de componentes plásticos POM de precisión.
El moldeo por inyección es uno de los métodos de procesamiento más comunes para POM. Ofrece buena consistencia dimensional, admite geometrías de productos complejas y permite ciclos de producción relativamente cortos. También se pueden moldear directamente en la pieza nervaduras, salientes, ajustes a presión y elementos de sujeción integrados, lo que reduce la necesidad de ensamblajes posteriores. Este proceso se utiliza comúnmente para fabricar engranajes, casquillos, conectores y otros componentes mecánicamente complejos.

Descripción general del proceso
Los gránulos de POM se calientan hasta que se derriten y el tornillo de la máquina de moldeo por inyección luego empuja la masa fundida a través del sistema de canales y la compuerta hacia la cavidad del molde. Una vez que se llena la cavidad, se aplica presión de retención para compensar la contracción del material. Luego, el sistema de enfriamiento elimina el calor para que el material se solidifique y conserve su forma. Finalmente, el sistema de expulsión retira la pieza terminada del molde.
Parámetros de procesamiento
Si la temperatura de fusión es demasiado alta o el POM permanece en el barril durante demasiado tiempo, puede ocurrir una degradación térmica y liberar formaldehído. Por lo tanto, las temperaturas de procesamiento reales deben seguir las recomendaciones proporcionadas por el proveedor del material.
Parámetro |
Condiciones de referencia típicas |
Temperatura de fusión |
190– 220° C |
Temperatura del barril |
Trasero: 160 – 190° C; Medio: 170 – 200° C; Frente: 180 – 210° C |
Temperatura del molde |
60– 100° C |
Presión de inyección |
60– 150 MPa |
Mantener la presión |
50% – 70% de la presión de inyección |
Velocidad de inyección |
100– 300 mm/s |
Tiempo de enfriamiento |
Para piezas pequeñas y de paredes delgadas, se pueden utilizar de 10 a 15 s como referencia inicial de prueba del molde. |
Consideraciones de diseño
l Espesor de pared: Para diseños de piezas comunes, un espesor de pared uniforme de aproximadamente 1,5 a 3,0 mm. se puede utilizar como guía inicial Las secciones más gruesas se pueden optimizar con estructuras huecas o nervaduras.
l Ángulos de inclinación: para superficies lisas, un ángulo de inclinación de 0,5 °– 1° por lado es un punto de partida común. Las superficies texturizadas generalmente requieren un ángulo de inclinación mayor, como 1 °– 3°.
l Diseño de la compuerta: La compuerta debe colocarse lo más cerca posible de las secciones más gruesas para evitar que la masa fundida se enfríe demasiado pronto. Para piezas tipo engranaje, por ejemplo, se debe prestar especial atención a cómo la ubicación de la puerta afecta el perfil del diente y las líneas de soldadura.
l Compensación de contracción: Para POM no reforzado, se puede utilizar un valor de contracción del molde de aproximadamente 1,5% – 2,5% como referencia inicial, luego ajustarse según el grado específico y los resultados de la prueba del molde.
l Sistema de refrigeración: los canales de refrigeración deben distribuirse lo más uniformemente posible. Evitar diferencias excesivas de temperatura a lo largo de la cavidad ayuda a reducir la contracción y la deformación diferenciales.
La extrusión es un proceso continuo que se utiliza principalmente para producir formas de material de POM con una sección transversal consistente. Los productos extruidos comunes incluyen varillas, láminas y perfiles de POM. El proceso ofrece una producción continua y una utilización de material relativamente alta. Sin embargo, es principalmente adecuado para productos con una sección transversal uniforme y no puede producir directamente piezas tridimensionales complejas.
Descripción general del proceso
Los gránulos de POM se introducen en el cilindro de la extrusora, donde se funden gradualmente bajo el calor y la rotación del tornillo antes de ser transportados continuamente a la matriz. El material fundido pasa a través de la matriz para formar la forma de sección transversal requerida. Luego se enfría y se calibra, una unidad de arrastre lo tira continuamente y se corta a la longitud especificada.
Parámetros de procesamiento
Los rangos de temperatura se pueden comparar con los datos de procesamiento de extrusión de Delrin. La velocidad del tornillo y la velocidad de arrastre dependen del equipo y del producto, por lo que no deben tratarse como valores fijos aplicables a todas las líneas de producción.
Parámetro |
Condiciones de referencia típicas |
Temperatura de fusión |
195– 205° C |
Temperatura del barril |
Trasero: 170 – 180° C; Medio: 180 – 195° C; Frente: 190 – 205° C |
Temperatura del troquel |
190– 205° C |
Velocidad del tornillo |
20– 60 rpm |
Método de enfriamiento |
Refrigeración por aire o refrigeración por agua |
Velocidad de tracción |
Adaptado a la salida de extrusión y a las dimensiones de la sección transversal objetivo |
Consideraciones de diseño
l Geometría de la sección transversal: Mantenga el espesor de la pared lo más uniforme posible y evite variaciones locales excesivas en el espesor.
l Diseño del troquel: Los canales de flujo en el troquel deben estar equilibrados para evitar diferencias excesivas en los índices de flujo de fusión entre diferentes áreas.
l Control de enfriamiento: Las varillas y láminas deben enfriarse de la manera más uniforme posible para reducir la tensión interna y la deformación por flexión.
l Tolerancias dimensionales: para varillas de precisión, las tolerancias de diámetro se pueden especificar de acuerdo con los requisitos del ensamblaje posterior, con compensación dimensional proporcionada para la contracción por enfriamiento.
l Margen de mecanizado: si el material extruido se someterá a más mecanizado CNC, deje suficiente margen de mecanizado para corregir la superficie y las dimensiones.
El mecanizado CNC es un proceso de fabricación sustractivo que normalmente utiliza varillas, láminas u otras formas sólidas de POM como material de partida. Ofrece alta precisión de mecanizado y flexibilidad de diseño sin requerir un molde de inyección dedicado, lo que lo hace particularmente adecuado para prototipos, producción de lotes pequeños y piezas personalizadas.
Descripción general del proceso
La pieza de trabajo se fija con un dispositivo de fijación en una fresadora o torno CNC. Luego, el modelo 3D del producto o el dibujo de ingeniería 2D se convierte en un programa de mecanizado, con parámetros como trayectorias de herramientas, velocidad del husillo, velocidad de avance y profundidad de corte definidos. Durante el mecanizado, el husillo hace girar la herramienta de corte a alta velocidad, o el torno gira la pieza de trabajo, mientras la herramienta retira material progresivamente a lo largo de la trayectoria programada.
Se pueden utilizar diferentes operaciones de mecanizado en función de la geometría de la pieza:
l Fresado: una herramienta de corte giratoria elimina el material. Esta operación es adecuada para mecanizar superficies planas, escalones, ranuras, cavidades y contornos complejos.
l Giro: la pieza de trabajo gira mientras la herramienta de corte se mueve en una dirección específica. Esta operación es adecuada para superficies cilíndricas, orificios internos, diámetros externos y roscas.
l Perforación: se utiliza una broca para crear orificios en la pieza de trabajo, incluidos orificios para pernos, orificios de ubicación y orificios pasantes.
l Acabado: Después del mecanizado en desbaste, se utiliza una profundidad de corte menor para la operación final para mejorar la precisión dimensional y la calidad de la superficie.
Parámetros de procesamiento
Parámetro |
Condiciones de referencia típicas |
Velocidad de corte |
150– 300 m/min |
Avance de fresado por diente |
0.05– 0,15 mm/diente |
Velocidad de avance de giro |
0.05– 0,20 mm/vuelta |
Profundidad de corte de desbaste |
1.0– 3,0 milímetros |
Profundidad de corte de acabado |
0.1– 0,5 milímetros |
Velocidad del husillo |
Calculado en función del diámetro de la herramienta y la velocidad de corte. |
Consideraciones de diseño
l Espesor de la pared: Evite estructuras demasiado delgadas. Por ejemplo, se deben soportar grandes áreas de paredes delgadas para reducir la deformación causada por las fuerzas de sujeción y corte.
l Acceso a herramientas: para cavidades profundas, considere la relación entre la longitud y el diámetro de la herramienta y evite el uso de herramientas que sean excesivamente largas y delgadas.
l Radios de esquina: Los radios de esquina internos no deben ser menores que el radio de la herramienta seleccionada. Por ejemplo, cuando se utiliza una fresa de 6 mm de diámetro, el radio de la esquina interna debe ser de al menos R3 mm.
l Sujeción: utilice mordazas suaves o dispositivos que se ajusten a la forma de la pieza de trabajo. Una fuerza de sujeción excesiva puede deformar el POM.
l Margen de mecanizado: un margen de aproximadamente 0,2 – 0,5 mm antes del acabado para corregir las dimensiones y mejorar la calidad de la superficie.Se puede dejar
Tanto el POM como el PA ofrecen buenas propiedades mecánicas y se utilizan habitualmente para fabricar piezas de precisión con estructuras complejas. El POM tiene mejor resistencia al desgaste y menor absorción de humedad, mientras que el PA generalmente ofrece mejor tenacidad y resistencia a la fatiga.
Ambos materiales se pueden utilizar para fabricar piezas de plástico que requieran un cierto nivel de rigidez y resistencia estructural. En comparación con el ABS, el POM ofrece mejores propiedades de baja fricción y, en general, una mayor rigidez, mientras que el ABS tiene un mejor rendimiento en cuanto a resistencia al impacto y apariencia de la superficie.
Tanto POM como PC ofrecen buenas propiedades mecánicas y estabilidad dimensional. Sin embargo, el menor coeficiente de fricción del POM lo hace más adecuado para aplicaciones que involucran cargas y movimientos mecánicos repetidos, mientras que las principales ventajas del PC son su excelente resistencia al impacto y su transparencia.
Ambos materiales se utilizan comúnmente en aplicaciones de equipos industriales, eléctricos y electrónicos y de automoción. El POM funciona particularmente bien en entornos de fricción y desgaste, mientras que el PBT ofrece buen aislamiento eléctrico, estabilidad dimensional y resistencia al calor.
Tanto el POM como el PP tienen baja absorción de humedad y ofrecen cierto grado de resistencia a muchos productos químicos comunes, lo que los hace adecuados para algunos componentes industriales. Sin embargo, bajo cargas mecánicas sostenidas y en entornos de fricción, el POM es más capaz de mantener la estabilidad estructural. El PP tiene una densidad más baja, buena resistencia a la fatiga por flexión y, en general, es más económico.
Material |
Aplicaciones recomendadas |
Consideraciones |
POM |
Engranajes de precisión, cojinetes, casquillos, componentes deslizantes y piezas de transmisión automotriz |
Piezas mecánicas que requieren un bajo coeficiente de fricción, buena resistencia al desgaste, rigidez relativamente alta y estabilidad dimensional. |
PA (nylon) |
Piezas estructurales, engranajes, soportes mecánicos, cojinetes y sujetadores para automóviles. |
Piezas que requieren alta resistencia mecánica, tenacidad y resistencia a la fatiga; Se deben considerar los cambios dimensionales causados por la absorción de humedad. |
ABS |
Carcasas para electrodomésticos, carcasas para equipos electrónicos, componentes interiores de automóviles y paneles de control |
Productos que priorizan la resistencia al impacto, la apariencia de la superficie y los procesos de acabado posteriores, como pintura o galvanoplastia. |
ordenador personal |
Protectores de seguridad, ventanas de visualización transparentes, componentes de iluminación para automóviles y carcasas protectoras para equipos electrónicos |
Productos que requieren alta resistencia al impacto, transparencia y buena resistencia al calor. |
PBT |
Conectores eléctricos, carcasas de terminales, componentes electrónicos automotrices y piezas de aislamiento eléctrico. |
Piezas que requieren buen aislamiento eléctrico, estabilidad dimensional y resistencia al calor; Los grados reforzados con fibra de vidrio pueden aumentar aún más la rigidez. |
El POM suele ser una opción ideal para componentes de precisión, especialmente en aplicaciones que implican movimientos repetidos, cargas mecánicas y condiciones operativas exigentes, al tiempo que requieren un rendimiento confiable. Para estos requisitos, el moldeo por inyección es una solución de fabricación eficiente y confiable. El diseño adecuado del molde, la compensación de la contracción, el diseño del sistema de refrigeración y los parámetros de inyección son fundamentales para garantizar la precisión dimensional y la calidad del moldeo.
En AlpineMold, combinamos capacidades de diseño y fabricación de moldes con servicios profesionales de moldeo por inyección. Ya sea que necesite componentes POM personalizados o una solución integrada de moldeo por inyección y fabricación de moldes, AlpineMold puede brindarle un sólido soporte para su proyecto.
El POM tiene una baja absorción de humedad y generalmente no requiere un secado previo de rutina cuando se almacena y empaqueta en condiciones normales. Sin embargo, el secado es necesario si el embalaje ha sido dañado o el material ha estado expuesto a un ambiente húmedo durante un período prolongado.
Sí. POM tiene buenas propiedades de fluidez y puede usarse para moldeo por inyección de piezas de paredes delgadas. El espesor de pared alcanzable depende de las dimensiones de la pieza, la longitud del flujo, el diseño de la compuerta y los parámetros de moldeo por inyección.
El sobrecalentamiento o la degradación térmica del POM pueden liberar gas formaldehído, que es perjudicial para la salud humana. Por lo tanto, la temperatura de procesamiento requiere un control cuidadoso. Para aplicaciones médicas o de contacto con alimentos, seleccione un grado que cumpla con las regulaciones y requisitos de certificación pertinentes.
No exactamente. Acetal es un nombre general para POM, mientras que Delrin es una marca de homopolímero POM (POM-H) propiedad de DuPont. Además de POM-H, POM también está disponible como POM-C. Estos materiales tienen diferentes estructuras moleculares y pueden diferir en resistencia, estabilidad térmica y características de procesamiento.
El POM se puede reutilizar mediante reciclaje mecánico. Los bebederos y el material de canal limpios también se pueden volver a moler y mezclar con resina virgen. Sin embargo, el calentamiento repetido puede causar degradación térmica y reducir las propiedades mecánicas del material.


