
Visualizações: 0 Autor: Editor do site Horário de publicação: 21/11/2026 Origem: Site
Uma compreensão completa do POM – desde as propriedades do material e classes disponíveis até os métodos de processamento e requisitos de aplicação – é essencial para selecionar o material certo e garantir o desempenho confiável do produto. Com sua alta rigidez, excelente resistência ao desgaste e boa estabilidade dimensional, o POM é amplamente utilizado em sistemas automotivos, equipamentos industriais, produtos eletrônicos, dispositivos médicos e uma variedade de aplicações mecânicas. Poderia ser o material certo para o seu produto?
Este guia explora as principais propriedades, tipos, aplicações comuns e métodos de processamento do POM e o compara com outros termoplásticos para ajudá-lo a tomar uma decisão informada na seleção do material.
Índice
O que é plástico POM?
Propriedades e especificações do POM
Tipos de plástico POM
Aplicações comuns de POM
Métodos Processin para Plástico POM
POM vs. outros termoplásticos
Conclusão
Perguntas frequentes
POM é um termoplástico de engenharia semicristalino. Seu nome completo é polioximetileno e também é conhecido como acetal ou poliacetal. POM é um polímero feito de unidades repetidas derivadas de formaldeído. Sua estrutura molecular determina sua capacidade de formar regiões cristalinas. Dependendo de como as cadeias poliméricas são compostas, o POM é dividido em dois tipos básicos:

Homopolímero POM (POM-H):
Suas cadeias moleculares consistem principalmente em ₂ -O-). unidades repetidas (-CH Esta estrutura repetitiva relativamente regular permite que as cadeias se acumulem de forma mais ordenada e formem uma proporção maior de regiões cristalinas. Como resultado, o POM-H oferece alta rigidez, boa resistência mecânica, baixo coeficiente de atrito e excelente estabilidade dimensional.
Copolímero POM (POM-C):
Outras unidades derivadas de comonômeros são introduzidas na cadeia molecular, interrompendo a regularidade de alguns segmentos da cadeia e dificultando o empacotamento ordenado da cadeia. O POM-C, portanto, geralmente tem um grau de cristalinidade ligeiramente inferior ao do POM-H. No entanto, a estrutura molecular modificada confere-lhe melhor estabilidade térmica e resistência aos álcalis.
Ambos os tipos são plásticos semicristalinos com excelentes propriedades mecânicas. É por isso que o plástico POM, também comumente chamado de plástico acetal, é amplamente utilizado na fabricação de engrenagens, rolamentos, componentes automotivos e outras peças funcionais. Durante a seleção do material, entretanto, você deve determinar se POM-H ou POM-C é mais adequado com base na resistência, rigidez, requisitos de resistência ao desgaste e ambiente operacional do seu produto.
Propriedade |
Valor típico |
Densidade |
1.39– 1,43 g/cm ³ |
Absorção de Água (24 h) |
0.2– 0,8% |
Encolhimento do Molde |
1.5– 3,0% |
O POM tem densidade relativamente alta e baixa absorção de água, tornando-o adequado para peças de precisão que devem suportar cargas mecânicas. Mudanças na umidade ambiente também têm um efeito relativamente pequeno nas suas dimensões.
Propriedade |
Valor típico |
Temperatura de fusão (POM-H) |
175– 180° C |
Temperatura de fusão (POM-C) |
160– 170° C |
Temperatura de deflexão térmica |
90– 120° C |
Temperatura de serviço contínuo |
90– 100° C |
Coeficiente de Expansão Térmica |
80– 120 × 10⁻⁶ /K |
Componentes plásticos usados em sistemas automotivos, equipamentos elétricos e montagens mecânicas podem ser expostos a temperaturas elevadas durante a operação. O POM pode manter suas propriedades mecânicas e estabilidade dimensional dentro de uma determinada faixa de temperatura, conferindo-lhe boa resistência ao calor.
Propriedade |
Valor típico |
Resistência à tracção |
60– 75MPa |
Módulo de tração |
2.400 – 3.200MPa |
Módulo Flexural |
2.400 – 3.200MPa |
Resistência ao impacto entalhada |
5– 10kJ/m ² |
Dureza |
80– 90 Costa D |
Coeficiente de Fricção |
0.2–0.35 |
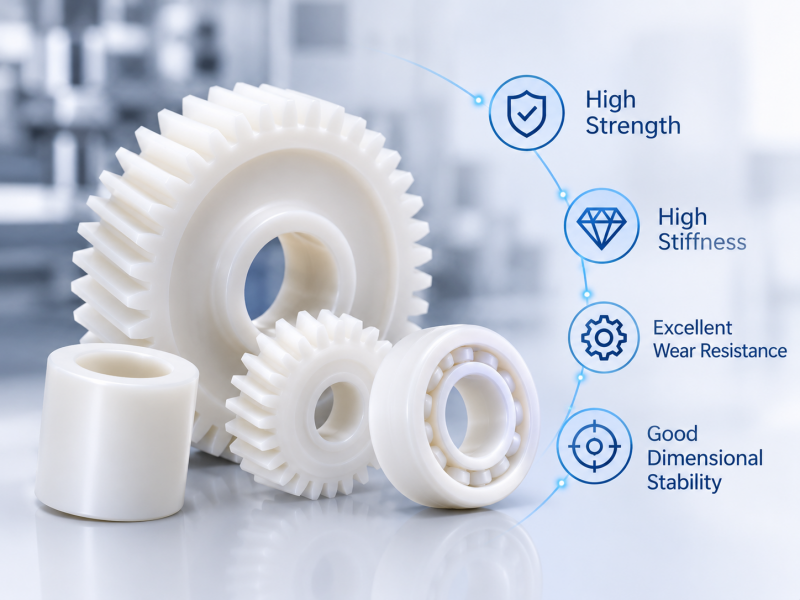
O POM oferece boa rigidez, resistência, dureza e resistência ao desgaste, juntamente com um baixo coeficiente de atrito. Essas propriedades o tornam adequado para engrenagens, rolamentos, componentes deslizantes e outras peças mecânicas de precisão.
Propriedade |
Valor típico |
Resistência Dielétrica |
20– 30kV/mm |
Constante dielétrica (1 MHz) |
3.5–4.0 |
Resistividade de volume |
10¹²– 10¹⁴ Ω· cm |
As boas propriedades isolantes e a alta resistividade elétrica do POM 'o tornam adequado para isolar componentes estruturais, conectores e componentes de interruptores internos em equipamentos eletrônicos.
Propriedade |
Valor típico |
Óleos e Combustíveis |
Geralmente resistente |
Solventes Orgânicos |
Geralmente bom |
Álcalis |
Resistente a álcoois e muitos hidrocarbonetos |
Ácidos Fortes |
Não resistente |
Agentes Oxidantes Fortes |
Não resistente |
A resistência química depende da temperatura, concentração e tempo de exposição. O POM oferece boa resistência a muitos óleos, combustíveis e solventes orgânicos, mas tem um desempenho fraco quando exposto a produtos químicos, como ácidos fortes e agentes oxidantes fortes. Portanto, é comumente usado em componentes para sistemas de combustível, equipamentos de manuseio de fluidos e outras máquinas industriais.
Além dos graus padrão de homopolímero e copolímero, as propriedades mecânicas, resistência ao desgaste, resistência ao calor e outras características do POM podem ser ajustadas adicionando aditivos funcionais ou cargas para atender aos requisitos específicos da aplicação.
POM reforçado com fibra de vidro
A adição de fibras de vidro aumenta a rigidez, a resistência à tração e a resistência à deformação. Essas propriedades tornam o POM reforçado com fibra de vidro mais adequado para suportes estruturais, componentes automotivos e peças mecânicas de suporte de carga.
No entanto, a adição de fibras de vidro também reduz a resistência ao impacto e pode resultar em uma superfície com acabamento mais áspero, com fibras de vidro finas às vezes visíveis na superfície.
POM preenchido com mineral
Cargas minerais, como talco e outras partículas inorgânicas, podem melhorar a rigidez, o encolhimento da moldagem e a estabilidade dimensional. Se o seu produto requer alta consistência dimensional, este tipo de POM pode ser adequado para caixas de precisão, montagens mecânicas, componentes estruturais e aplicações similares.
Entretanto, se o teor de carga for muito alto, a resistência ao impacto pode diminuir e o fluxo de fusão pode ser afetado. A formulação deve, portanto, ser selecionada de acordo com os requisitos dimensionais e mecânicos específicos da peça.
POM lubrificado
Aditivos lubrificantes, como PTFE e aditivos à base de silicone, são incorporados ao POM para reduzir o atrito entre as superfícies de contato e melhorar o desempenho de deslizamento. Isso torna o POM lubrificado particularmente adequado para engrenagens, buchas, rolamentos e componentes deslizantes que se movem com frequência.
Diferentes formulações de lubrificantes produzem diferentes características de fricção. Ao selecionar uma classe específica, você também deve considerar fatores como pressão de contato, velocidade de deslizamento e o material contra o qual ela irá correr.
POM antiestático
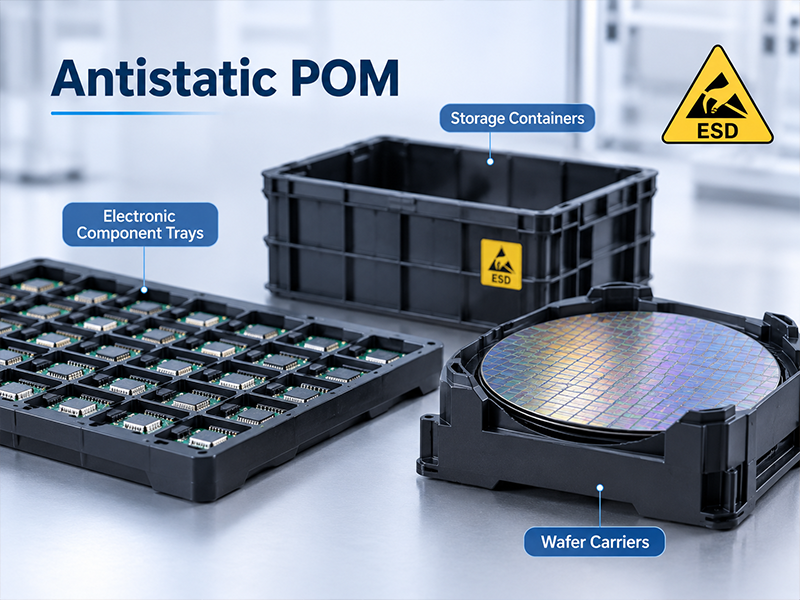
Agentes antiestáticos ou aditivos condutores adequados são adicionados para reduzir o acúmulo de cargas estáticas na superfície do material. Isso ajuda a minimizar os riscos de atração de poeira e descarga eletrostática, tornando o material adequado para produtos usados em ambientes sensíveis à eletrostática, como bandejas para componentes eletrônicos, recipientes de armazenamento e transportadores de wafers semicondutores.
POM modificado por impacto
Modificadores de impacto elastoméricos são adicionados para melhorar a tenacidade e a resistência a cargas mecânicas repentinas. Isso torna o POM modificado por impacto adequado para encaixes rápidos, componentes de travamento e outras peças de fixação.
Ao selecionar este tipo de POM, deve ser encontrado um equilíbrio entre desempenho de impacto e rigidez estrutural. A adição de elastômeros pode reduzir a rigidez, dureza e resistência à tração do material.
Em aplicações práticas, a resistividade superficial necessária deve ser considerada ao determinar qual padrão de descarga eletrostática (ESD) o material precisa atender.
POM estabilizado por UV
Os estabilizadores UV ajudam equipamentos externos e componentes automotivos a reter sua aparência e propriedades mecânicas quando expostos à radiação ultravioleta.
Ao selecionar um tipo adequado, você também deve considerar a duração esperada da exposição, a intensidade da luz, a temperatura operacional e a vida útil necessária.
POM de baixa emissão
Formulações que utilizam eliminadores de formaldeído ou pureza de resina rigorosamente controlada podem reduzir a liberação de formaldeído e outras substâncias voláteis durante o processamento ou uso. Isso torna o POM de baixa emissão particularmente adequado para aplicações em equipamentos fechados, como componentes internos de automóveis e embalagens de cosméticos.
Os componentes automotivos frequentemente sofrem movimentos repetidos e suportam cargas mecânicas durante toda a sua vida útil. A boa resistência à fadiga, estabilidade dimensional e características de baixo atrito do POM o tornam adequado para componentes em movimento ou fricção freqüentes, como engrenagens de vidros elétricos, mecanismos de ajuste de assento e mecanismos de cinto de segurança. Ajuda a manter uma operação mecânica suave, ajuste confiável dos componentes e desempenho consistente.
Para aplicações que envolvam contato direto com combustível, certifique-se de que o grau de POM selecionado seja compatível com o combustível específico para evitar possíveis falhas.
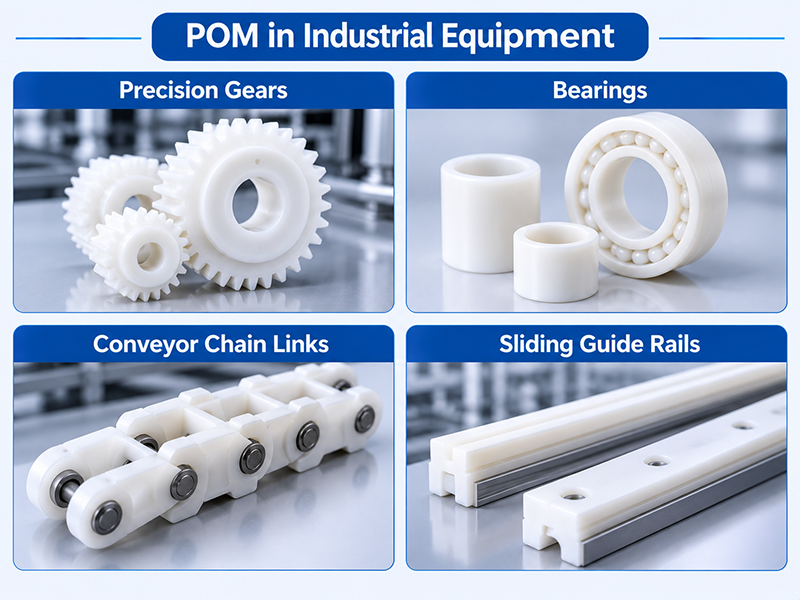
Em máquinas industriais, a boa usinabilidade e as características de moldagem por injeção do POM o tornam adequado para a fabricação de componentes mecânicos de precisão com geometrias complexas. Em peças que são regularmente submetidas a cargas mecânicas — como engrenagens, rolamentos, elos de correntes transportadoras e trilhos-guia deslizantes — o POM ajuda a reduzir o desgaste nas superfícies de contato deslizantes e a manter folgas consistentes.
O POM é amplamente utilizado em caixas de conectores, mecanismos de comutação e diversas estruturas mecânicas internas em equipamentos eletrônicos. Sua excelente estabilidade dimensional e baixa absorção de umidade ajudam a manter a precisão da montagem, enquanto suas boas propriedades de isolamento elétrico o tornam adequado para determinados componentes estruturais não condutores.
Dependendo do tipo selecionado, o POM condutivo também pode ser usado para fabricar racks de manuseio de PCB, bandejas de componentes eletrônicos e acessórios de manuseio. Esses materiais ajudam a controlar o acúmulo de carga estática ou fornecem um caminho condutor.

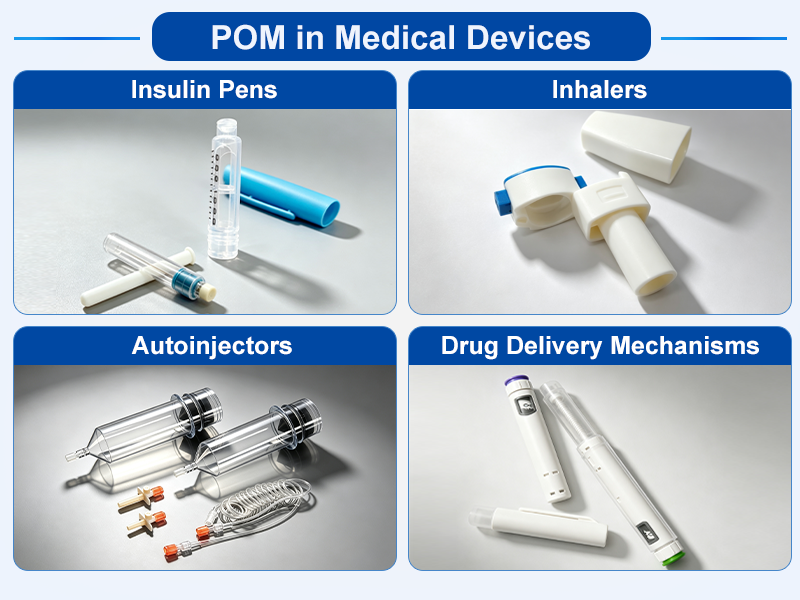
A distribuição precisa de medicamentos em dispositivos médicos geralmente depende de pequenos componentes mecânicos para controle. Isso torna o POM adequado para dispositivos de administração de medicamentos, como canetas de insulina, inaladores e autoinjetores. Sua boa consistência dimensional ajuda a garantir o encaixe preciso entre os componentes e o movimento mecânico repetível.
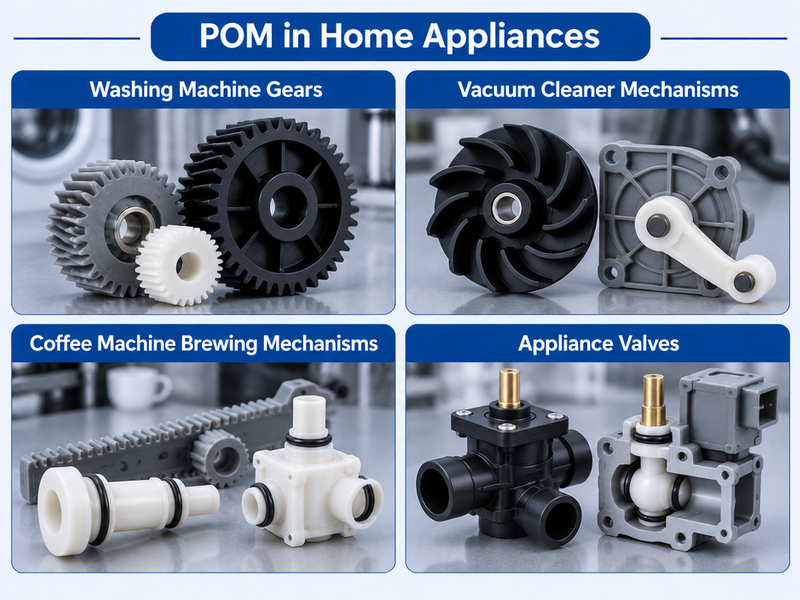
O POM é comumente usado em sistemas de controle de eletrodomésticos e mecanismos internos, incluindo componentes em máquinas de lavar e aspiradores de pó, bem como mecanismos de preparação de cerveja em máquinas de café. Muitos eletrodomésticos dependem de engrenagens internas, mecanismos rotativos, válvulas e componentes móveis para desempenhar as suas funções diárias.
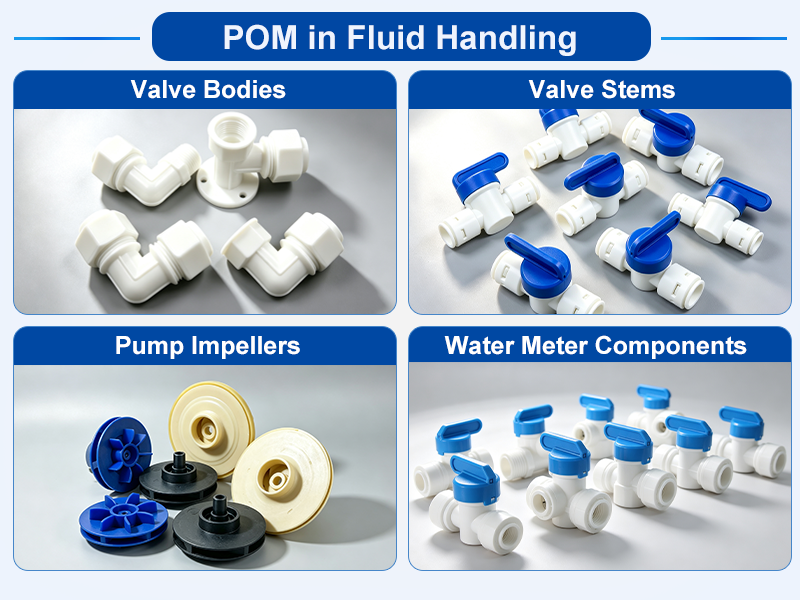
Os componentes usados em aplicações de manuseio de fluidos devem manter a precisão dimensional enquanto estiverem em contato com líquidos sob pressão operacional. Exemplos comuns incluem corpos de válvulas, hastes de válvulas, impulsores de bombas e componentes de medidores de água. A baixa absorção de umidade e a resistência do POM a muitos fluidos comuns, quando combinadas com elementos de vedação adequados, ajudam a garantir a operação estável da válvula e um bom desempenho de vedação.
Como um termoplástico de engenharia semicristalino comumente usado, o POM pode ser processado em diferentes tipos de peças por meio de processamento de fusão e usinagem. Os três métodos comuns são descritos abaixo. Entre eles, a moldagem por injeção é particularmente adequada para a produção em massa de componentes plásticos POM de precisão.
A moldagem por injeção é um dos métodos de processamento mais comuns para POM. Oferece boa consistência dimensional, suporta geometrias complexas de produtos e permite ciclos de produção relativamente curtos. Nervuras, ressaltos, encaixes e recursos de fixação integrados também podem ser moldados diretamente na peça, reduzindo a necessidade de montagem subsequente. Este processo é comumente usado para fabricar engrenagens, buchas, conectores e outros componentes mecanicamente complexos.

Visão geral do processo
Os pellets de POM são aquecidos até derreterem, e o parafuso da máquina de moldagem por injeção empurra o fundido através do sistema de canal e entra na cavidade do molde. Uma vez preenchida a cavidade, é aplicada pressão de retenção para compensar o encolhimento do material. O sistema de resfriamento remove o calor para que o material se solidifique e mantenha sua forma. Por fim, o sistema de ejeção retira a peça acabada do molde.
Parâmetros de Processamento
Se a temperatura de fusão for muito alta ou o POM permanecer no barril por muito tempo, poderá ocorrer degradação térmica e liberar formaldeído. As temperaturas reais de processamento devem, portanto, seguir as recomendações fornecidas pelo fornecedor do material.
Parâmetro |
Condições Típicas de Referência |
Temperatura de fusão |
190– 220° C |
Temperatura do barril |
Traseira: 160 – 190° C; Médio: 170 – 200° C; Frente: 180 – 210° C |
Temperatura do Molde |
60– 100° C |
Pressão de injeção |
60– 150MPa |
Pressão de retenção |
50% – 70% da pressão de injeção |
Velocidade de injeção |
100– 300 mm/s |
Tempo de resfriamento |
Para peças pequenas e de paredes finas, 10 – 15 s podem ser usados como referência inicial de teste de molde. |
Considerações de projeto
l Espessura da parede: Para projetos de peças comuns, uma espessura de parede uniforme de aproximadamente 1,5 – 3,0 mm pode ser usada como orientação inicial. Seções mais espessas podem ser otimizadas com estruturas ocas ou nervuras.
l Ângulos de inclinação: Para superfícies lisas, um ângulo de inclinação de 0,5 °– 1° por lado é um ponto de partida comum. Superfícies texturizadas geralmente requerem um ângulo de inclinação maior, como 1 °– 3°.
l Projeto da comporta: A comporta deve ser posicionada o mais próximo possível das seções mais espessas para evitar que o fundido esfrie muito cedo. Para peças semelhantes a engrenagens, por exemplo, deve-se prestar atenção especial em como a localização do ponto de injeção afeta o perfil do dente e as linhas de solda.
l Compensação de contração: Para POM não reforçado, um valor de contração do molde de aproximadamente 1,5% – 2,5% pode ser usado como referência inicial e depois ajustado de acordo com o grau específico e os resultados do teste do molde.
l Sistema de resfriamento: Os canais de resfriamento devem ser distribuídos da maneira mais uniforme possível. Evitar diferenças excessivas de temperatura na cavidade ajuda a reduzir o encolhimento diferencial e o empenamento.
A extrusão é um processo contínuo usado principalmente para produzir formas de estoque POM com uma seção transversal consistente. Produtos extrudados comuns incluem hastes, folhas e perfis POM. O processo oferece produção contínua e utilização de material relativamente alta. No entanto, é adequado principalmente para produtos com seção transversal uniforme e não pode produzir diretamente peças tridimensionais complexas.
Visão geral do processo
Os pellets de POM são alimentados no cilindro da extrusora, onde derretem gradualmente sob o calor e a rotação da rosca antes de serem continuamente transportados para a matriz. O material fundido passa através da matriz para formar a seção transversal necessária. Em seguida, ele é resfriado e calibrado, puxado continuamente por uma unidade de transporte e cortado no comprimento especificado.
Parâmetros de Processamento
As faixas de temperatura podem ser referenciadas em relação aos dados de processamento de extrusão Delrin. A velocidade da rosca e a velocidade de transporte dependem do equipamento e do produto, portanto não devem ser tratadas como valores fixos aplicáveis a todas as linhas de produção.
Parâmetro |
Condições Típicas de Referência |
Temperatura de fusão |
195– 205° C |
Temperatura do barril |
Traseira: 170 – 180° C; Médio: 180 – 195° C; Frente: 190 – 205° C |
Temperatura da matriz |
190– 205° C |
Velocidade do parafuso |
20– 60rpm |
Método de resfriamento |
Resfriamento a ar ou resfriamento a água |
Velocidade de tração |
Correspondido à saída de extrusão e às dimensões da seção transversal alvo |
Considerações de projeto
l Geometria da seção transversal: Mantenha a espessura da parede o mais uniforme possível e evite variações locais excessivas na espessura.
l Projeto da matriz: Os canais de fluxo na matriz devem ser balanceados para evitar diferenças excessivas nas taxas de fluxo de fusão entre diferentes áreas.
l Controle de resfriamento: As hastes e chapas devem ser resfriadas o mais uniformemente possível para reduzir a tensão interna e a deformação por flexão.
l Tolerâncias dimensionais: Para hastes de precisão, as tolerâncias de diâmetro podem ser especificadas de acordo com os requisitos de montagem posteriores, com compensação dimensional fornecida para contração por resfriamento.
l Tolerância de usinagem: Se o material extrudado for submetido a usinagem CNC adicional, deixe margem de usinagem suficiente para corrigir a superfície e as dimensões.
A usinagem CNC é um processo de fabricação subtrativo que normalmente usa hastes POM, folhas ou outras formas sólidas como material de partida. Ele oferece alta precisão de usinagem e flexibilidade de projeto sem a necessidade de um molde de injeção dedicado, tornando-o particularmente adequado para protótipos, produção de pequenos lotes e peças personalizadas.
Visão geral do processo
A peça de trabalho é fixada com um acessório em uma fresadora CNC ou torno. O modelo 3D do produto ou desenho de engenharia 2D é então convertido em um programa de usinagem, com parâmetros como percursos de ferramenta, velocidade do fuso, taxa de avanço e profundidade de corte definidos. Durante a usinagem, o fuso gira a ferramenta de corte em alta velocidade, ou o torno gira a peça, enquanto a ferramenta remove progressivamente o material ao longo do caminho programado.
Diferentes operações de usinagem podem ser utilizadas dependendo da geometria da peça:
l Fresamento: Uma ferramenta de corte rotativa remove material. Esta operação é adequada para usinar superfícies planas, degraus, canais, cavidades e contornos complexos.
l Torneamento: A peça gira enquanto a ferramenta de corte se move em uma direção especificada. Esta operação é adequada para superfícies cilíndricas, furos internos, diâmetros externos e roscas.
l Perfuração: Uma broca é usada para criar furos na peça de trabalho, incluindo furos para parafusos, furos de localização e furos passantes.
l Acabamento: Após a usinagem de desbaste, uma profundidade de corte menor é usada para a operação final para melhorar a precisão dimensional e a qualidade da superfície.
Parâmetros de Processamento
Parâmetro |
Condições Típicas de Referência |
Velocidade de corte |
150– 300m/min |
Avanço de fresagem por dente |
0.05– 0,15 mm/dente |
Taxa de alimentação de giro |
0.05– 0,20 mm/rotação |
Profundidade de corte de desbaste |
1.0– 3,0mm |
Profundidade de corte final |
0.1– 0,5 mm |
Velocidade do fuso |
Calculado com base no diâmetro da ferramenta e na velocidade de corte |
Considerações de projeto
l Espessura da parede: Evite estruturas excessivamente finas. Por exemplo, grandes áreas de paredes finas devem ser apoiadas para reduzir a deformação causada pelas forças de fixação e corte.
l Acesso à ferramenta: Para cavidades profundas, considere a relação entre o comprimento da ferramenta e o diâmetro e evite usar ferramentas excessivamente longas e delgadas.
l Raios dos Cantos: Os raios dos cantos internos não devem ser menores que o raio da ferramenta selecionada. Por exemplo, ao usar uma fresa com diâmetro de 6 mm, o raio do canto interno deve ser de pelo menos R3 mm.
l Fixação: Use mandíbulas macias ou acessórios que se adaptem ao formato da peça de trabalho. Força de fixação excessiva pode deformar o POM.
l Tolerância de usinagem: Uma margem de aproximadamente 0,2 – 0,5 mm pode ser deixada antes do acabamento para corrigir as dimensões e melhorar a qualidade da superfície.
Tanto o POM quanto o PA oferecem boas propriedades mecânicas e são comumente usados para fabricar peças de precisão com estruturas complexas. O POM tem melhor resistência ao desgaste e menor absorção de umidade, enquanto o PA geralmente oferece melhor tenacidade e resistência à fadiga.
Ambos os materiais podem ser utilizados para fabricar peças plásticas que requerem um certo nível de rigidez e resistência estrutural. Comparado com o ABS, o POM oferece melhores propriedades de baixo atrito e geralmente maior rigidez, enquanto o ABS tem melhor desempenho em resistência ao impacto e aparência da superfície.
Tanto o POM quanto o PC oferecem boas propriedades mecânicas e estabilidade dimensional. No entanto, o menor coeficiente de atrito do POM o torna mais adequado para aplicações que envolvem cargas e movimentos mecânicos repetidos, enquanto as principais vantagens do PC são sua excelente resistência ao impacto e transparência.
Ambos os materiais são comumente usados em aplicações automotivas, elétricas e eletrônicas e em equipamentos industriais. O POM tem um desempenho particularmente bom em ambientes de atrito e desgaste, enquanto o PBT oferece bom isolamento elétrico, estabilidade dimensional e resistência ao calor.
Tanto o POM quanto o PP têm baixa absorção de umidade e oferecem um grau de resistência a muitos produtos químicos comuns, tornando-os adequados para alguns componentes industriais. No entanto, sob cargas mecânicas sustentadas e em ambientes de fricção, o POM é mais capaz de manter a estabilidade estrutural. O PP tem densidade mais baixa, boa resistência à fadiga flexível e geralmente é mais econômico.
Material |
Aplicativos recomendados |
Considerações |
POM |
Engrenagens de precisão, rolamentos, buchas, componentes deslizantes e peças de transmissão automotiva |
Peças mecânicas que exigem baixo coeficiente de atrito, boa resistência ao desgaste, rigidez relativamente alta e estabilidade dimensional |
PA (náilon) |
Peças estruturais automotivas, engrenagens, suportes mecânicos, rolamentos e fixadores |
Peças que requerem alta resistência mecânica, tenacidade e resistência à fadiga; mudanças dimensionais causadas pela absorção de umidade devem ser consideradas |
ABS |
Carcaças de eletrodomésticos, caixas de equipamentos eletrônicos, componentes internos automotivos e painéis de controle |
Produtos que priorizam resistência ao impacto, aparência superficial e processos de acabamento subsequentes, como pintura ou galvanoplastia |
PC |
Protetores de segurança, janelas de visualização transparentes, componentes de iluminação automotiva e caixas de proteção para equipamentos eletrônicos |
Produtos que exigem alta resistência ao impacto, transparência e boa resistência ao calor |
PBT |
Conectores elétricos, caixas de terminais, componentes eletrônicos automotivos e peças de isolamento elétrico |
Peças que necessitam de bom isolamento elétrico, estabilidade dimensional e resistência ao calor; classes reforçadas com fibra de vidro podem aumentar ainda mais a rigidez |
O POM costuma ser a escolha ideal para componentes de precisão, especialmente em aplicações que envolvem movimentos repetidos, cargas mecânicas e condições operacionais exigentes, ao mesmo tempo que exigem desempenho confiável. Para esses requisitos, a moldagem por injeção é uma solução de fabricação eficiente e confiável. O projeto adequado do molde, a compensação de encolhimento, o projeto do sistema de resfriamento e os parâmetros de injeção são essenciais para garantir a precisão dimensional e a qualidade da moldagem.
Na AlpineMold, combinamos recursos de design e fabricação de moldes com serviços profissionais de moldagem por injeção. Quer você precise de componentes POM personalizados ou de uma solução integrada de fabricação de moldes e moldagem por injeção, a AlpineMold pode fornecer um forte suporte para o seu projeto.
O POM tem baixa absorção de umidade e geralmente não requer pré-secagem de rotina quando armazenado e embalado em condições normais. Porém, a secagem é necessária caso a embalagem tenha sido danificada ou o material tenha sido exposto a um ambiente úmido por um longo período.
Sim. POM tem boas propriedades de fluxo e pode ser usado para moldagem por injeção de peças de parede fina. A espessura de parede alcançável depende das dimensões da peça, do comprimento do fluxo, do projeto da comporta e dos parâmetros de moldagem por injeção.
O superaquecimento ou degradação térmica do POM pode liberar gás formaldeído, que é prejudicial à saúde humana. A temperatura de processamento, portanto, requer um controle cuidadoso. Para aplicações médicas ou de contato com alimentos, selecione um grau que esteja em conformidade com os regulamentos e requisitos de certificação relevantes.
Não exatamente. Acetal é um nome geral para POM, enquanto Delrin é uma marca de homopolímero POM (POM-H) de propriedade da DuPont. Além do POM-H, o POM também está disponível como POM-C. Esses materiais possuem estruturas moleculares diferentes e podem diferir em resistência, estabilidade térmica e características de processamento.
O POM pode ser reutilizado por meio de reciclagem mecânica. Os sprues limpos e o material do canal também podem ser retificados e misturados com resina virgem. Contudo, o aquecimento repetido pode causar degradação térmica e reduzir as propriedades mecânicas do material.


