
Visualizações: 0 Autor: Editor do site Horário de publicação: 12/11/2026 Origem: Site


Desde lentes de lanternas traseiras automotivas e sinalização iluminada até expositores transparentes, o plástico PMMA, muitas vezes chamado de plástico acrílico, é uma escolha popular para aplicações que exigem alta transparência e desempenho confiável em ambientes externos. O que torna o PMMA tão versátil? Quais são suas principais propriedades, qualidades e métodos de processamento? Neste guia, analisamos detalhadamente o plástico PMMA e o comparamos com outros materiais transparentes para ajudá-lo a decidir se é o material certo para o seu produto.
Índice
O que é plástico PMMA |
Principais propriedades do plástico PMMA |
Diferentes tipos e classes de PMMA |
Aplicações comuns de material PMMA |
Métodos de processamento para plástico PMMA |
Plástico PMMA versus outros materiais |
Conclusão |
| Perguntas frequentes |
PMMA significa polimetilmetacrilato e também é conhecido como acrílico. É um termoplástico amorfo formado através da polimerização por adição de monômeros de metacrilato de metila (MMA). Isso coloca o PMMA em duas categorias de materiais:
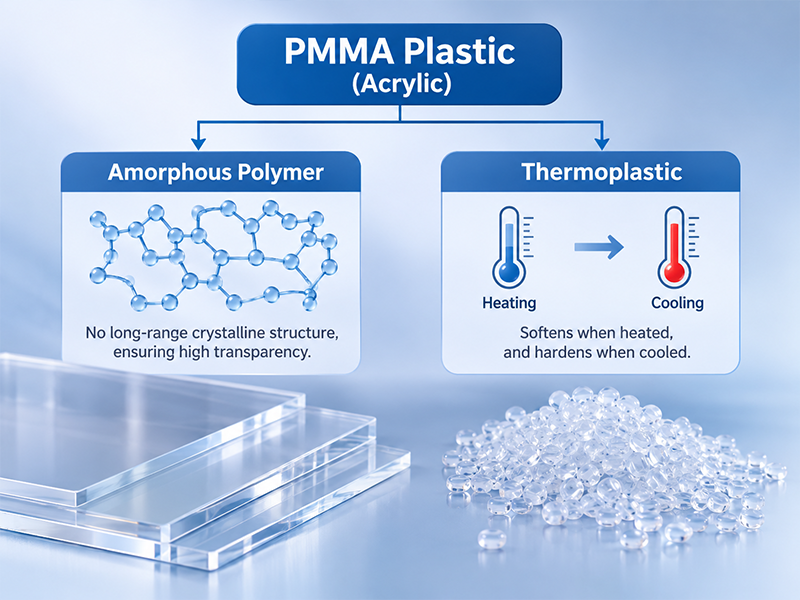
Polímero Amorfo
Um polímero amorfo possui cadeias moleculares que não formam uma estrutura cristalina ordenada e de longo alcance. Por não possuir as diferenças distintas de índice de refração entre as regiões cristalinas e amorfas encontradas em materiais semicristalinos, a luz passa através dela sem dispersão significativa nas interfaces cristalinas. Esta é uma das razões pelas quais o PMMA transparente oferece excelente transparência.
Termoplástico
Um termoplástico é um material polimérico que amolece quando aquecido e endurece novamente quando resfriado. No nível molecular, temperaturas mais altas aumentam a mobilidade dos segmentos da cadeia polimérica, permitindo o amolecimento do material. À medida que esfria, a mobilidade da corrente diminui e o material torna-se rígido novamente. Isso permite que o PMMA seja aquecido, plastificado e moldagem por injeção e depois solidificada por resfriamento para formar a geometria da peça necessária.
O PMMA também oferece uma superfície naturalmente brilhante e boa estabilidade UV. Essas propriedades ajudam a manter sua clareza e aparência em ambientes externos, tornando-o uma alternativa leve ao vidro em muitas aplicações.
Propriedades ópticas
De acordo com os métodos de teste ASTM, o PMMA transparente e incolor normalmente tem uma transmitância de luz visível de 92% e um índice de refração de 1,49. Esses valores demonstram sua excelente clareza óptica e superfície brilhante. O PMMA é adequado para aplicações que exigem transmissão de luz clara e uma aparência atraente, como tampas de lâmpadas automotivas, lentes de LED e caixas de display transparentes.
No entanto, para peças com requisitos ópticos exigentes, o polimento do molde, as marcas de fluxo e as bolhas internas também precisam ser cuidadosamente controlados.
Propriedades Mecânicas
O PMMA normalmente tem uma resistência à tração de 60–75 MPa, um módulo de tração de aproximadamente 2,4–3,3 GPa e um alongamento na ruptura de cerca de 2–5%. Esses valores indicam que o PMMA oferece alta rigidez e dureza, além de boa resistência à deformação compressiva. No entanto, a sua resistência ao impacto é relativamente baixa. Os entalhes podem criar concentrações de tensão e tornar-se pontos de partida para fissuras. O PMMA é, portanto, adequado para aplicações como acabamento interno e externo de automóveis, eletrodomésticos e produtos de iluminação.
Para encaixes rápidos, saliências de parafusos, cantos de paredes finas e áreas expostas a impactos, evite cantos afiados e tensão localizada excessiva. Quando necessário, aumente os raios dos cantos ou considere uma classe modificada por impacto.
Propriedades Térmicas
Como o PMMA tem uma estrutura amorfa, ele não possui um ponto de fusão cristalino distinto como os plásticos semicristalinos, como PE e PP. No entanto, ele tem uma temperatura de transição vítrea (Tg) definida, normalmente 100–110°C, e uma temperatura de deflexão térmica (HDT) de aproximadamente 85–100°C a 1,8 MPa.
Ao projetar uma peça, considere sua temperatura operacional real para evitar deformações ou alterações dimensionais causadas pela exposição prolongada ao calor.
Propriedades Elétricas
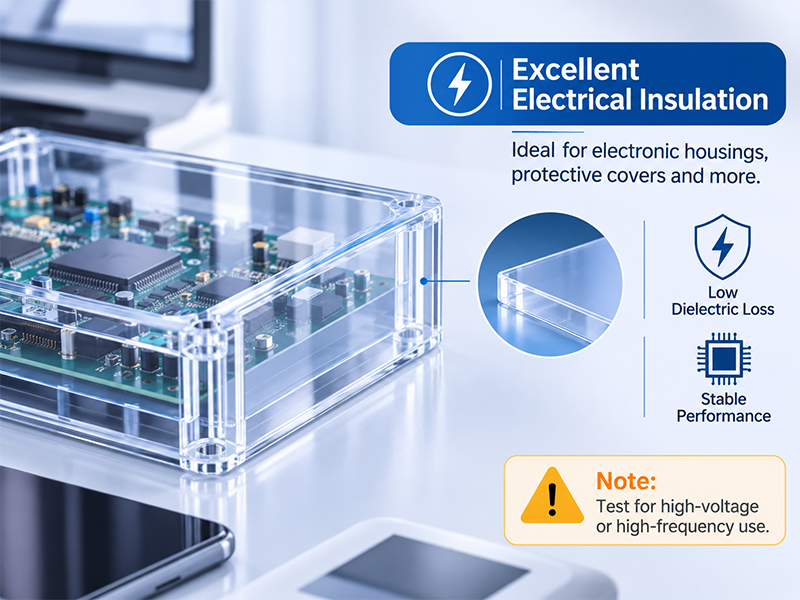
O PMMA tem boas propriedades de isolamento elétrico, com uma constante dielétrica relativa típica de aproximadamente 2,7–3,4. É um mau condutor elétrico e também tem perdas dielétricas relativamente baixas. Essas propriedades o tornam adequado para isolar caixas em dispositivos eletrônicos, tampas protetoras transparentes e componentes estruturais não condutores em montagens elétricas.
Para aplicações que envolvem operação de alta tensão ou alta frequência, ainda são necessários testes de isolamento apropriados para evitar quebra elétrica ou falha de isolamento.
Resistência às intempéries e aos raios UV
Para chapas fundidas de PMMA, por exemplo, a transmitância de luz em um comprimento de onda de 420 nm é especificada para permanecer igual ou superior a 88% após 1.000 horas de desgaste por arco de xenônio. Isto demonstra a boa resistência UV do PMMA e sua capacidade de reter a transparência e a aparência durante o uso externo a longo prazo. Portanto, é adequado para produtos expostos à luz solar por longos períodos, incluindo sinalização externa, clarabóias arquitetônicas e coberturas de lâmpadas automotivas.
Resistência Química
O PMMA normalmente tem uma taxa de absorção de água em 24 horas de 0,2–0,5%. Oferece boa resistência à água, ácidos diluídos, álcalis diluídos e muitas substâncias ambientais comuns. Isto o torna adequado para uso em ambientes úmidos ou aplicações que envolvam contato com soluções ácidas ou alcalinas diluídas, como painéis de visualização de aquários e proteções de equipamentos de laboratório.
No entanto, o PMMA tem resistência limitada a muitos solventes orgânicos, incluindo cetonas e hidrocarbonetos aromáticos. Sob tensão de tração, pequenas falhas ou áreas danificadas localmente têm maior probabilidade de desenvolver e propagar trincas, levando potencialmente à falha da peça.
Para atender aos requisitos de desempenho de diferentes produtos, o PMMA pode ser modificado, copolimerizado ou misturado com outros polímeros para adaptar ainda mais suas propriedades.
A modificação do PMMA é geralmente usada para ajustar propriedades como resistência ao impacto, resistência ao calor e processabilidade, mantendo o máximo possível do desempenho óptico do material PMMA.
l PMMA de uso geral
Se a aparência, a transparência e o desempenho externo são suas principais prioridades, o PMMA de uso geral geralmente é uma escolha adequada. As aplicações típicas incluem caixas de exibição de cosméticos, janelas de visualização transparentes para eletrodomésticos e recipientes de armazenamento transparentes.
O PMMA padrão tem resistência limitada ao início e propagação de trincas. Sua fragilidade deve, portanto, ser avaliada para peças que possam estar expostas a impactos ou altas tensões de montagem.
O aumento da tenacidade também pode reduzir a transparência, a dureza superficial ou a rigidez. A extensão destas compensações depende da formulação e da proporção do modificador. Ao selecionar uma qualidade, equilibre os requisitos de transparência do produto em relação às suas condições reais de impacto.
eu PMMA resistente ao calor
A estrutura molecular do PMMA é ajustada para aumentar sua temperatura de transição vítrea e resistência ao calor, ajudando o material a manter melhor estabilidade dimensional em temperaturas elevadas. Isso torna as classes resistentes ao calor adequadas para componentes transparentes usados em equipamentos que operam em ambientes de alta temperatura, incluindo componentes de iluminação automotiva, componentes de equipamentos de segurança e lentes ópticas.
Quando for necessária maior resistência ao calor, compare a temperatura de deflexão térmica (HDT) do material, a temperatura de amolecimento Vicat e a temperatura de serviço de longo prazo com o ambiente operacional real. As compensações também podem precisar ser consideradas na taxa de fluxo do material fundido, nas condições de processamento e em outras propriedades do material.
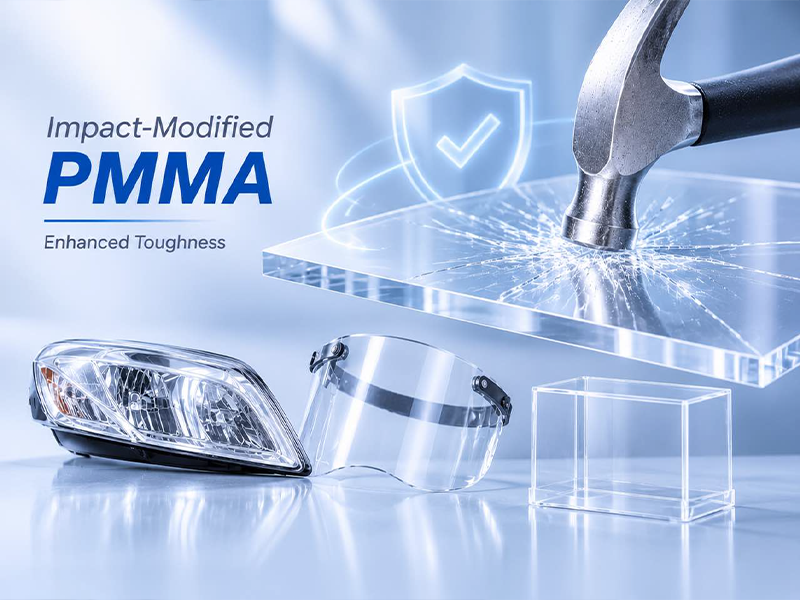
l PMMA modificado por impacto
A resistência ao impacto é melhorada com a introdução de uma fase de endurecimento da borracha no material. O PMMA modificado por impacto é adequado para painéis transparentes de máquinas de venda automática, proteções de equipamentos industriais, janelas de visualização de máquinas e outros componentes que precisam equilibrar transparência com resistência ao impacto. Pode reduzir o risco de rachaduras quando um produto é atingido ou atingido.
eu PMMA resistente a UV
O PMMA padrão já apresenta boa resistência às intempéries. Estabilizadores UV podem ser adicionados para retardar ainda mais o envelhecimento fotooxidativo causado pela exposição prolongada ao ar livre. As aplicações incluem painéis publicitários lightbox, claraboias arquitetônicas e capas protetoras para equipamentos solares. Isso ajuda a reduzir o risco de amarelecimento, desbotamento, perda de brilho e escamação superficial.
l PMMA de grau óptico
O PMMA de grau óptico é produzido controlando de perto a pureza do material, a neblina e a uniformidade óptica. Isto ajuda a luz a passar através do material de forma mais clara e consistente, reduzindo a distorção óptica e atendendo aos requisitos de qualidade visual dos produtos ópticos de precisão. As aplicações típicas incluem conectores de fibra óptica, placas guia de luz e janelas de instrumentos ópticos.
O polimento do molde, os defeitos de moldagem e a tensão residual podem afetar o desempenho óptico final. A seleção do grau deve, portanto, ser baseada em requisitos específicos de transmitância de luz, neblina, índice de refração e uniformidade óptica.
lPMMA colorido
Corantes ou masterbatch de cores podem ser adicionados para obter diferentes cores e efeitos visuais, mantendo parte da transparência, brilho ou resistência às intempéries do PMMA. As aplicações incluem componentes transparentes coloridos para lanternas traseiras, acessórios de banheiro e caixas decorativas para produtos eletrônicos.
Caso o produto necessite transmitir luz, confirme antecipadamente que o pigmento selecionado não afetará significativamente seu desempenho óptico.
As misturas à base de PMMA são feitas combinando fisicamente o PMMA com um ou mais outros polímeros. Isto pode criar um equilíbrio de propriedades que um único polímero pode não ser capaz de fornecer por si só. Dois exemplos comuns são:
lPC /PMMA
O PC contribui com excelente resistência ao impacto e ao calor ao PMMA. Essas misturas podem melhorar a durabilidade da superfície, mantendo boa resistência mecânica e desempenho óptico. Eles são adequados para aplicações como painéis internos de automóveis, componentes de proteção de tela e caixas eletrônicas, onde a resistência mecânica e um acabamento superficial de alta qualidade são importantes.
l ABS/PMMA
Esta mistura baseia-se na tenacidade, resistência ao impacto e flexibilidade de processamento do ABS. A combinação pode ajudar os produtos a manter sua aparência e reduzir arranhões na superfície, mantendo o desempenho mecânico. As aplicações típicas incluem painéis de controle e caixas decorativas.
Indústria Automotiva
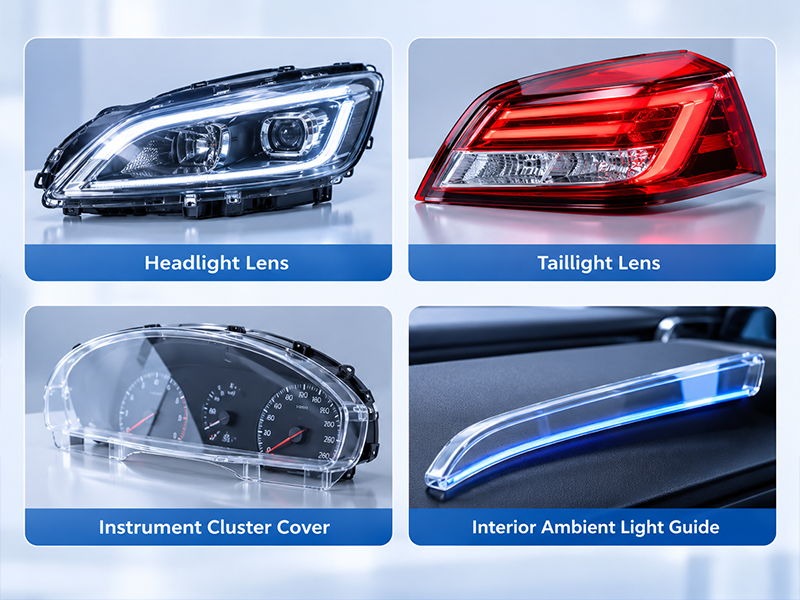
A alta transparência e o excelente brilho superficial do PMMA ajudam a manter a qualidade visual da iluminação automotiva e dos componentes internos.
Ele pode fornecer saída de luz uniforme e, ao mesmo tempo, oferecer uma área de visualização clara.
As aplicações comuns incluem lentes de lanternas traseiras automotivas, tampas transparentes do painel de instrumentos e componentes internos de luz ambiente. A resistência às intempéries do PMMA também ajuda a reduzir o amarelecimento causado pela exposição prolongada à luz solar.
Eletrônicos de consumo
Os componentes eletrônicos geralmente têm requisitos exigentes de aparência e transmissão de luz. Por exemplo, os painéis de controle podem precisar permitir que indicadores LED e informações de exibição sejam exibidos através do painel.
O PMMA é usado em lentes de cobertura de tela, caixas de dispositivos domésticos inteligentes e painéis de controle. Além de fornecer proteção externa básica, esses componentes ajudam a proteger as áreas de exibição contra poeira e contato diário.
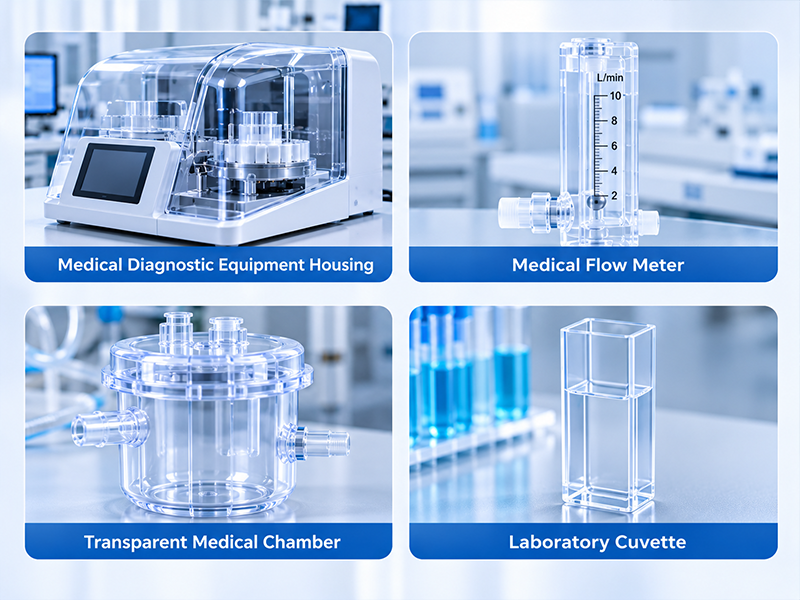
Equipamentos Médicos e Laboratoriais
O PMMA é usado em componentes transparentes em equipamentos médicos e laboratoriais onde os usuários precisam observar amostras, líquidos ou a operação de mecanismos internos. Sua alta transparência e estabilidade dimensional ajudam a manter uma visão clara, ao mesmo tempo que proporcionam uma barreira física. As aplicações típicas incluem janelas de visualização de equipamentos, tampas protetoras e recipientes.
Arquitetura e Construção
Na arquitetura e na construção, o PMMA é utilizado principalmente na forma de folhas transparentes ou translúcidas para iluminação natural e estruturas de separação de edifícios. Os exemplos incluem claraboias, barreiras acústicas transparentes e fachadas de edifícios. Essas aplicações fornecem um grau de proteção física ao mesmo tempo que permitem a entrada de luz natural no espaço.
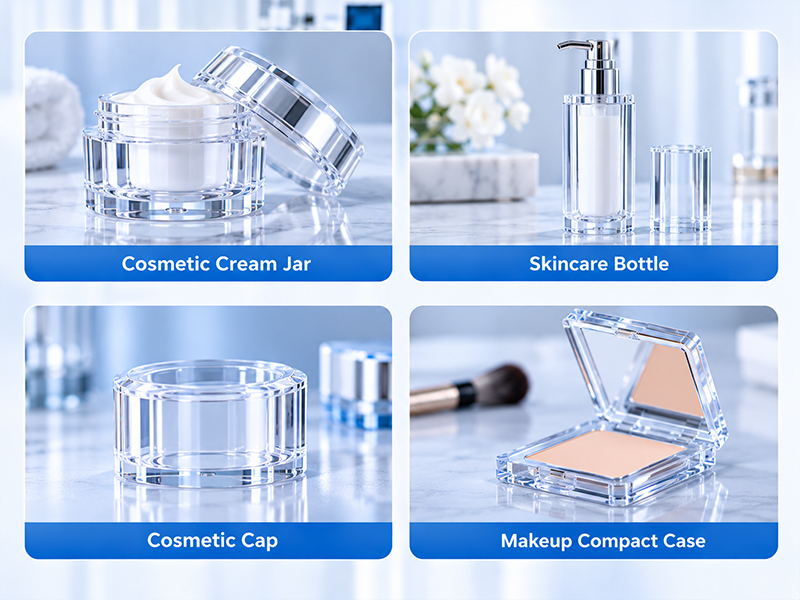
Cosméticos
O PMMA também é amplamente utilizado em embalagens e recipientes de cosméticos. Sua transparência semelhante ao vidro mostra o conteúdo, tornando-o adequado para produtos onde a aparência da embalagem, a exibição clara do produto e a qualidade da superfície são importantes. Exemplos comuns incluem potes de cosméticos, tampas de perfume e tampas transparentes para caixas de pó compacto. Esses componentes podem ajudar a melhorar o apelo visual de uma marca.
Produto de iluminação e óptico
O PMMA desempenha um papel importante em produtos de iluminação e ópticos porque faz mais do que transmitir luz. Com a geometria correta, também pode guiar e distribuir a luz, ajudando a criar uma distribuição de brilho mais uniforme e uma iluminação mais suave.
O PMMA tem um desempenho particularmente bom em placas guia de luz LED e difusores de iluminação. Também é usado em componentes ópticos, como lentes de aumento e lentes Fresnel. Sua clareza óptica e capacidade de moldagem o tornam adequado para a fabricação desses componentes de precisão.
Por ser um termoplástico amorfo, o PMMA pode ser amolecido por aquecimento e depois modelado. Também pode ser transformado em produtos de diferentes formatos por meio de fundição de polímero, usinagem e outros métodos. Os cinco principais métodos de processamento são descritos abaixo.
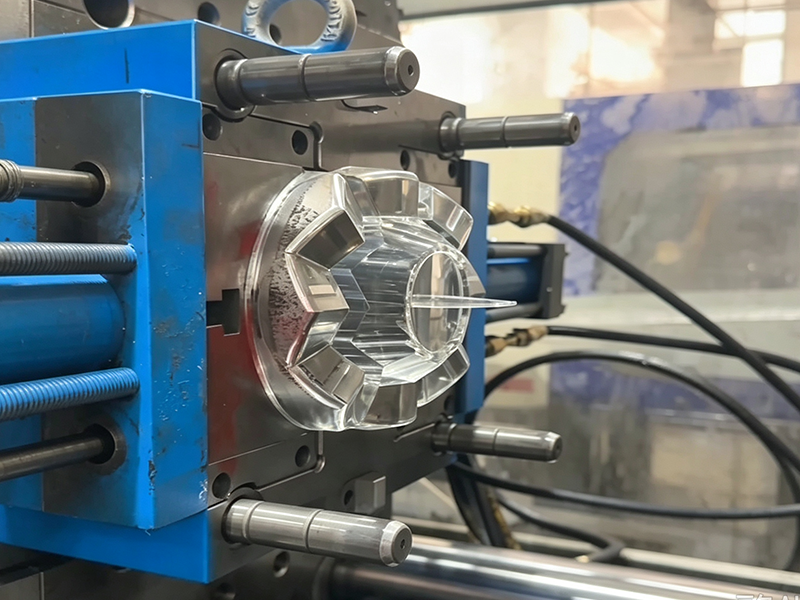
Este processo produz peças de PMMA com geometrias complexas, dimensões precisas e superfícies lisas. É adequado para produção em massa de componentes de embalagens cosméticas, tampas de lâmpadas automotivas, painéis transparentes para dispositivos eletrônicos e componentes ópticos.
Visão geral do processo
A moldagem por injeção envolve o aquecimento de pellets de PMMA até que derretam e, em seguida, a injeção do material fundido com um parafuso em uma cavidade fechada do molde. O material é embalado e resfriado no molde até solidificar, formando uma peça plástica que corresponde à geometria da cavidade.
Parâmetros de Processamento
O PMMA é sensível à umidade e à temperatura de processamento. A secagem do material, a temperatura de fusão e a temperatura do molde são, portanto, fatores importantes que afetam a qualidade da moldagem.
Parâmetro |
Condições Típicas de Referência |
Propósito |
Temperatura de secagem |
80–90°C |
Remove a umidade dos pellets para reduzir marcas e bolhas |
Tempo de secagem |
2–6 horas |
Garante que o material esteja suficientemente seco para processamento |
Temperatura de fusão |
220–260°C |
Garante o fluxo de fusão adequado |
Temperatura do Molde |
50–85°C |
Afeta o enchimento do fundido, o brilho da superfície e a tensão residual |
Velocidade de injeção |
Ajuste de acordo com a geometria da peça |
Controla o enchimento e ajuda a reduzir marcas de fluxo e outros problemas de aparência |
Considerações de projeto
l Mantenha a espessura uniforme da parede: Evite mudanças repentinas na espessura local da parede sempre que possível. Isso ajuda a reduzir marcas de afundamento, empenamento e estresse interno causado por diferenças nas taxas de resfriamento.
l Use cantos arredondados: adicione raios adequados aos cantos internos e externos para evitar concentrações de tensão causadas por características pontiagudas e reduzir o risco de rachaduras.
l Otimize o projeto do canal e do canal: selecione os locais e tamanhos dos canais de acordo com a geometria da peça e a direção do fluxo de fusão. Isto ajuda a reduzir caminhos de fluxo excessivamente longos e linhas de solda desnecessárias.
l Forneça ventilação adequada: Adicione aberturas de ventilação apropriadas nas últimas áreas a serem preenchidas para que o ar possa escapar da cavidade, reduzindo o gás preso e as marcas de queimadura.
l Controle a tensão residual: ajuste a velocidade de injeção, a pressão da embalagem, a temperatura do molde e o tempo de resfriamento de forma adequada. Para peças com requisitos ópticos exigentes, o recozimento também pode ser considerado para reduzir a tensão interna.
A extrusão é um processo contínuo para a produção de produtos de PMMA com comprimentos longos e seções transversais consistentes. Oferece alta eficiência de produção e é adequado para chapas transparentes, tubos e perfis de envidraçamento arquitetônico.
Visão geral do processo
Pelotas secas de PMMA são alimentadas em uma extrusora, onde a rotação da rosca, o aquecimento e o cisalhamento derretem o material. O fundido é então empurrado através de uma matriz com o perfil de seção transversal necessário. Após resfriamento e solidificação, o produto extrudado é cortado no comprimento certo para produzir folhas, tubos ou perfis de PMMA.
Parâmetros de Processamento
Utilize como referência as condições de extrusão de PMMA recomendadas pelo fornecedor do material. As configurações de temperatura variam dependendo da formulação do material e do equipamento.
Parâmetro |
Condições Típicas de Referência |
Propósito |
Temperatura do barril |
175–215°C, normalmente aumentando gradualmente ao longo da direção do fluxo de material |
Aquece e derrete gradualmente os pellets de PMMA para formar um fundido uniforme |
Temperatura de fusão |
205–240°C |
Controla o fluxo de fusão e a viscosidade |
Temperatura da matriz |
235–245°C, dependendo do tipo e do equipamento |
Mantém o fluxo de fusão uniforme através da matriz |
Velocidade do parafuso |
Combine com a taxa de alimentação, temperatura de fusão e velocidade de extrusão |
Controla o rendimento e o cisalhamento do material |
Considerações de projeto
l Mantenha seções transversais consistentes: Evite mudanças repentinas na seção transversal do produto sempre que possível. Isso ajuda a manter o fluxo de fusão estável e a reduzir a variação dimensional.
l Otimize o projeto da matriz: Projete os canais de fluxo da matriz de forma adequada para que o fundido seja distribuído uniformemente e as diferenças locais na velocidade do fluxo sejam minimizadas.
l Controle a uniformidade do resfriamento: mantenha condições de resfriamento consistentes em todas as áreas do produto para reduzir empenamentos e desvios dimensionais.
l Monitore a espessura da folha: Para produtos em folha, monitore continuamente a espessura e a largura para garantir que atendam aos requisitos dimensionais.
A fundição celular pode produzir folhas de PMMA relativamente espessas. Em comparação com as chapas extrudadas, as chapas fundidas geralmente apresentam menor distorção óptica, tornando-as adequadas para aplicações com requisitos visuais exigentes, como painéis de exibição, envidraçados arquitetônicos e painéis de visualização de aquários.
Visão geral do processo
O monômero de MMA ou xarope pré-polimerizado é usado para formar PMMA através de uma reação de polimerização. A matéria-prima líquida é despejada em uma cavidade de molde selada. A distância entre as placas de vidro determina a espessura da folha, após a qual o material é polimerizado e curado. A folha de PMMA é removida assim que a reação estiver completa.
Parâmetros de Processamento
Não existe um padrão único de temperatura e tempo para fundição de células de PMMA que se aplique a todas as espessuras e formulações de chapa. Os valores a seguir são condições de polimerização de referência para material em folha a 60°C.
Parâmetro |
Condições Típicas de Referência |
Propósito |
Temperatura de Polimerização |
50–60°C |
Evita que a reação prossiga muito rapidamente e gere calor excessivo, o que pode causar bolhas ou tensão interna |
Tempo de Polimerização |
8–12 horas (para folhas de 3–6 mm) |
Garante polimerização suficiente do monômero |
Temperatura Pós-cura |
80–130°C |
Reduz o monômero residual de MMA e melhora as propriedades do material |
Condições de resfriamento |
Resfrie gradualmente até a temperatura ambiente |
Reduz as diferenças internas de temperatura, diminuindo o risco de tensão, empenamento e rachaduras |
Lacuna do Molde |
Defina de acordo com a espessura da folha alvo |
Controla a espessura final da folha |
Considerações de projeto
l Especifique a espessura da folha: determine a espessura da folha de acordo com os requisitos de suporte de carga do produto, necessidades de transparência e ambiente operacional.
l Controlar a polimerização: Evita a polimerização irregular, que pode causar bolhas, defeitos internos e não uniformidade óptica.
l Permitir usinagem: Se a chapa for cortada, furada ou usinada CNC, permita o estoque de usinagem e as tolerâncias antecipadamente.
l Evite cantos internos afiados: adicione raios apropriados às peças que serão usinadas posteriormente para reduzir o risco de rachaduras.
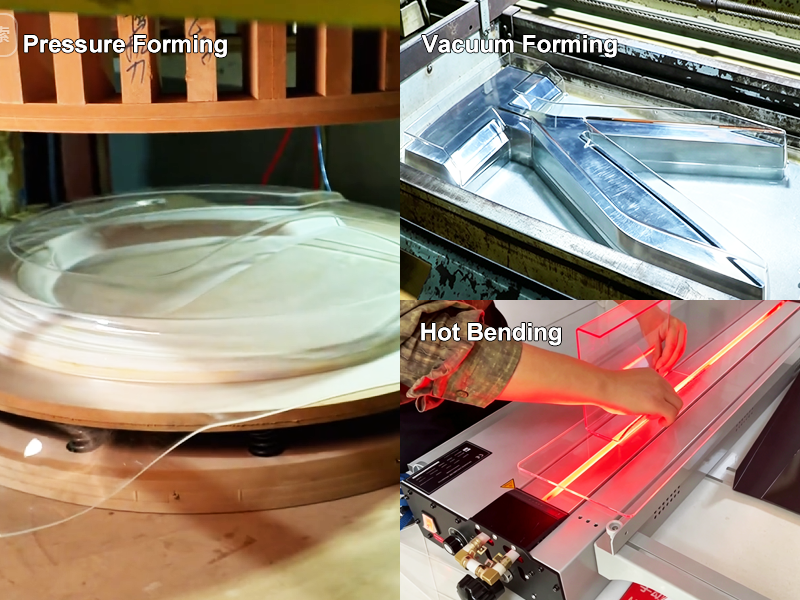
A termoformagem é adequada para a fabricação de grandes componentes de PMMA com superfícies curvas ou perfis externos complexos.
Visão geral do processo
Uma folha de acrílico pré-fabricada é aquecida até amolecer. Vácuo, pressão ou estiramento mecânico são então usados para puxar a folha contra a superfície do molde. Após o resfriamento e solidificação, a peça formada é removida, aparada e finalizada dimensionalmente.
Parâmetros de Processamento
Os parâmetros de termoformação de PMMA dependem do método de fabricação da chapa, espessura, geometria da peça e equipamento. Os valores a seguir são fornecidos como referência com base nas diretrizes de processamento de chapas acrílicas.
Parâmetro |
Condições Típicas de Referência |
Propósito |
Temperatura de formação |
145–160°C para chapas extrudadas; 170–195°C para chapas fundidas |
Suaviza a folha para moldagem |
Tempo de aquecimento |
1 minuto por 0,254 mm |
Garante aquecimento uniforme em toda a chapa |
Nível de vácuo |
28 polegadasHg |
Remove o ar preso e ajuda a folha a se adaptar ao molde |
Pressão Formadora |
50psi |
Força a folha amolecida contra a superfície do molde |
Temperatura do Molde |
88°C |
Evita o resfriamento prematuro e o estresse excessivo de formação |
Temperatura de desmoldagem |
85°C |
Ajuda a manter a estabilidade dimensional durante a remoção |
Condições de resfriamento |
Abaixo de 60–70°C |
Reduz empenamento e tensão residual |
Considerações de projeto
l Evite profundidade de desenho excessiva: A profundidade de desenho excessiva pode reduzir significativamente a espessura da parede em áreas locais. Projete a peça de acordo com a espessura da chapa e as capacidades de conformação do processo.
l Use ângulos de inclinação adequados: forneça inclinação suficiente nas paredes laterais do molde para reduzir o atrito e os danos ao remover a peça moldada.
l Adicione raios de canto generosos: os raios ajudam o material a esticar de maneira mais uniforme, reduzindo as concentrações de tensão e o desbaste excessivo em cantos afiados.
l Garanta um aquecimento uniforme: temperaturas irregulares na superfície da chapa ou em sua espessura podem causar formação incompleta, afinamento localizado ou deformação.
l Plano de Recorte: Peças termoformadas geralmente requerem recorte após a conformação, portanto, permita material suficiente para esta operação no projeto.
A usinagem fornece controle dimensional preciso e permite a produção de recursos locais complexos. É adequado para peças personalizadas de baixo volume, painéis transparentes, componentes ópticos e peças que exigem furos posicionados com precisão e contornos detalhados.
Visão geral do processo
A usinagem remove material de folhas, hastes ou peças plásticas pré-formadas de PMMA para atingir as dimensões, contornos e locais de furos necessários. Os métodos de usinagem comuns incluem:
l Fresamento CNC: usa ferramentas de corte rotativas para remover material e criar ranhuras, contornos e recursos complexos.
l Perfuração: Cria furos em peças de PMMA para fixação de parafusos, montagem e conexões.
l Serrar: Corta folhas de PMMA em tamanhos e formatos específicos.
l Corte a laser: utiliza um feixe de laser para cortar folhas de PMMA e é adequado para a produção de perfis bidimensionais complexos.
Parâmetros de Processamento
A seguir estão os parâmetros de referência para perfuração CNC PMMA. As configurações reais devem ser ajustadas de acordo com o diâmetro da broca, espessura da chapa, capacidade da máquina e classe de PMMA.
Parâmetro |
Condições Típicas de Referência |
Propósito |
Velocidade do fuso |
500–1.500 RPM |
Controla a velocidade de rotação da broca e reduz o superaquecimento ao redor do furo |
Taxa de alimentação |
50–300 mm/min |
Controla a carga de perfuração e reduz quebras e fissuras na saída |
Ângulo do Ponto de Perfuração |
60–90° |
Reduz danos materiais à medida que a broca entra e sai da peça de trabalho |
Geometria de perfuração |
Use arestas de corte afiadas, um ângulo de hélice apropriado e canais bem projetados |
Reduz a resistência ao corte e evita o bloqueio de cavacos |
Perfuração Peck |
Use perfuração escalonada e retraia periodicamente a broca para limpar cavacos |
Evita o acúmulo de cavacos e o aumento localizado de temperatura |
Resfriamento e remoção de cavacos |
Use ar comprimido para remoção de cavacos; aplique um refrigerante à base de água adequado quando necessário |
Reduz o calor ao redor do furo e evita a adesão de cavacos e o amolecimento do material |
Considerações de projeto
l Evite cantos internos afiados: adicione raios adequados ao redor das ranhuras e furos para reduzir as concentrações de tensão.
l Mantenha a distância adequada da borda: Mantenha distância suficiente entre os furos perfurados e a borda da peça para reduzir o risco de rachaduras durante a perfuração.
l Controle o calor da usinagem: Use ferramentas afiadas e parâmetros de corte apropriados para evitar superaquecimento localizado.
l Especifique o acabamento da superfície: Para peças transparentes, especifique no desenho se as bordas cortadas requerem polimento e defina os requisitos finais de transparência.
Tanto o PMMA quanto o PC oferecem alta transparência. No entanto, o PC tem maior resistência ao impacto e ao calor, enquanto o PMMA tem melhor desempenho em dureza superficial, resistência a arranhões e resistência às intempéries externas.
Ambos os materiais podem ser usados em caixas transparentes, tampas de display e componentes de embalagens. PETG oferece melhor tenacidade e termoformabilidade, tornando-o particularmente adequado para produtos com curvas complexas ou profundidades de estampagem substanciais. As vantagens do PMMA incluem brilho superficial, dureza e resistência às intempéries.
O PMMA e o GPPS transparente oferecem boa transparência, mas diferem em desempenho e custo. O GPPS é geralmente mais barato e adequado para produtos transparentes que possuem requisitos mecânicos modestos e não se destinam ao uso externo exigente. O PMMA oferece melhor resistência às intempéries, dureza superficial e desempenho de impacto.
PMMA e vidro são comumente usados para janelas transparentes, coberturas protetoras e produtos arquitetônicos de iluminação natural. Comparado ao vidro, o PMMA é significativamente mais leve e mais fácil de processar em diferentes formatos por meio de moldagem por injeção, extrusão e termoformação. O vidro oferece dureza superficial muito alta e boa resistência ao calor, mas é mais pesado e pode ser mais propenso a quebrar sob impacto.
Material |
Aplicativos recomendados |
Considerações |
PMMA |
Capas de lâmpadas automotivas, capas de display transparentes, embalagens de cosméticos e componentes ópticos |
Escolha quando são necessários alta transparência, bom brilho superficial, resistência a arranhões e resistência às intempéries externas |
PC |
Protetores de segurança, janelas de visualização de máquinas e caixas transparentes de alto impacto |
Escolha quando o produto deve suportar impactos significativos ou temperaturas operacionais mais altas |
PETG |
Tampas de display transparentes, caixas curvas complexas e embalagens termoformadas |
Escolha quando são necessárias boa tenacidade e termoformabilidade |
PS |
Embalagens transparentes em geral e produtos de consumo de baixo custo |
Adequado quando o custo é uma prioridade e os requisitos ambientais e de impacto são relativamente modestos |
Vidro |
Janelas de edifícios, paredes de cortina de vidro e janelas de visualização altamente resistentes a riscos |
Escolha quando alta dureza, resistência a arranhões e resistência ao calor são necessárias e o peso não é uma restrição importante |
PMMA O material não é a opção de melhor desempenho em todas as categorias entre os materiais transparentes. Sua ampla utilização em produtos com aparência e requisitos ópticos exigentes advém do equilíbrio que oferece entre transparência, resistência às intempéries e processabilidade.
Na Alpine Mold , usamos PMMA para fabricar componentes transparentes e de aparência crítica para iluminação automotiva, equipamentos médicos e embalagens de cosméticos. Se você está procurando um parceiro de fabricação confiável para suas peças de PMMA, oferecemos uma solução completa, desde o desenvolvimento de moldes até a produção de peças plásticas. Com qualidade confiável e processos de fabricação estáveis, ajudamos você a atender aos requisitos do seu produto.
Entre em contato com Alpine Mold para discutir seu projeto e encontrar uma solução de fabricação que atenda às suas necessidades.
Em temperaturas ambientes normais, a placa de PMMA não é propensa a liberar substâncias nocivas. Quando atende aos padrões aplicáveis, o PMMA também pode ser adequado para produtos médicos e de contato com alimentos. No entanto, o sobreaquecimento ou a decomposição térmica podem produzir vapores irritantes, pelo que a ventilação adequada e o controlo da temperatura são importantes.
PMMA (polimetilmetacrilato) é o nome químico do material, enquanto Plexiglass é uma marca comercial de acrílico. O nome também se tornou amplamente utilizado informalmente para se referir a chapas acrílicas. Outras marcas de acrílico conhecidas incluem Acrylite e Perspex.
Após a moldagem, as peças de PMMA podem passar por vários processos de acabamento secundário para melhorar a aparência, a precisão dimensional e o desempenho da montagem. Os métodos comuns incluem serigrafia, gravação a laser e pintura. Cada processo pode afetar a transparência e a qualidade da superfície do PMMA de maneira diferente, portanto a escolha deve ser baseada no design da peça e nos requisitos de aparência final.
Nem toda peça de PMMA requer um molde polido espelhado. No entanto, o polimento do molde de alta qualidade ajuda a obter clareza óptica e uma superfície de alto brilho, ao mesmo tempo que reduz as imperfeições da superfície.
O PMMA tem resistência limitada a muitos solventes orgânicos. Produtos químicos como cetonas, hidrocarbonetos aromáticos e ésteres podem causar inchaço, perda de transparência ou rachaduras no PMMA. A extensão do dano depende da concentração química, do tempo de exposição e da tensão residual na peça de PMMA.


