
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-08-10 Kaynak: Alan


| 1. PVC'nin Erime Noktası Nedir? |
| 2. PVC Erime Noktası Enjeksiyonlu Kalıplamayı Nasıl Etkiler? |
| 3. PVC Enjeksiyon Kalıplama Sıcaklığı ve Proses Ayarları |
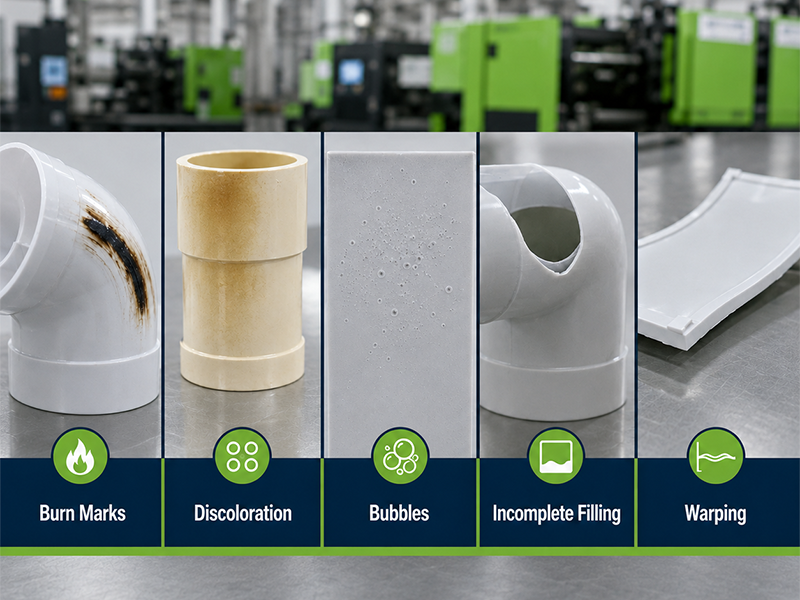
| 4. Sıcaklıkla İlgili Yaygın PVC Kalıplama Kusurları |
| 5. PVC Enjeksiyon Kalıplama Nasıl Optimize Edilir |
| 6. Sonuç |
| SSS |
ne zaman sen Enjeksiyon kalıbı PVC'de küçük bir sıcaklık değişimi bile malzeme akışını, yüzey görünümünü, boyutsal stabiliteyi ve üretim verimliliğini etkileyebilir. PVC erime noktasını, PVC enjeksiyon kalıplama sıcaklığını ve güvenli işleme penceresini anlamak, eksik doldurma ve termal bozulmayı önlemenize yardımcı olur. Bu kılavuz, sıcaklığın PVC kalıplamayı nasıl etkilediğini ve nasıl daha istikrarlı bir enjeksiyon kalıplama süreci oluşturabileceğinizi açıklamaktadır.
PVC'nin birçok kristal plastik gibi kesin bir erime noktası yoktur. Bunun yerine, bir işleme aralığı içinde yavaş yavaş yumuşar ve akıcı hale gelir. PVC yumuşama sıcaklığı malzemenin sertliğini kaybetmeye başladığı noktadır, PVC erime sıcaklığı ise enjeksiyon kalıplama sırasında akabileceği aralığı ifade eder. PVC bozunma sıcaklığı, aşırı ısının malzemeyi parçalamaya başladığı ve potansiyel olarak renk bozulmasına, yanmaya, gaz oluşumuna ve korozyona neden olduğu seviyedir. Erime ve bozunma aralıkları nispeten yakın olduğundan, PVC enjeksiyonlu kalıplama sıcaklığının kontrol edilmesi özellikle önemlidir.
Doğru PVC işleme sıcaklığı formülasyona bağlıdır. Sert PVC çok az plastikleştirici içerir veya hiç içermez, bu nedenle normalde daha yüksek erime viskozitesine sahiptir ve basınç, kesme ve kalma süresinin dikkatli bir şekilde kontrol edilmesini gerektirir. Esnek PVC, yumuşaklığı ve akıcılığı artıran, farklı koşullar altında işlenmesine olanak tanıyan plastikleştiriciler içerir. Isı stabilizatörleri, dolgu maddeleri, pigmentler, yağlayıcılar ve darbe değiştiriciler de malzeme akışını ve termal stabiliteyi etkiler. Bu nedenle, farklı PVC sınıfları tam olarak aynı kalıplama sıcaklığını kullanamaz ve son ayarlar her zaman reçine tedarikçisinin verilerine ve gerçek kalıp deneme sonuçlarına göre yapılmalıdır.
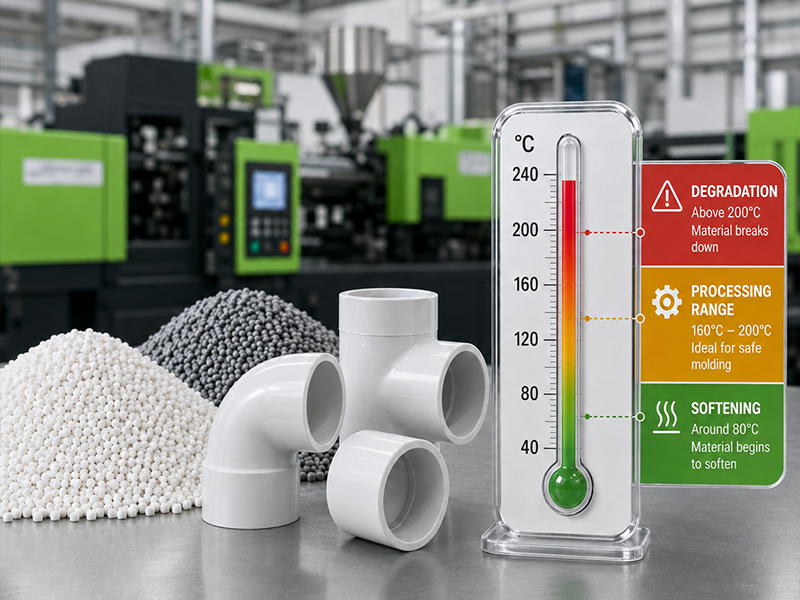
Doğru sıcaklık kontrolü, PVC'nin kalıba girmeden önce uygun işleme koşullarına ulaşmasına yardımcı olur. PVC enjeksiyon kalıplama sıcaklığı çok düşük olduğunda malzeme yüksek derecede viskoz kalır ve ince duvarları, kaburgaları, dişleri veya uzun akış yollarını dolduramayabilir. Aşırı enjeksiyon basıncına ihtiyacınız olabilir, ancak yine de eksik parçalar üretebilirsiniz.
Sıcaklık çok yüksekse PVC bozulmaya başlayabilir. Bu, mekanik performansı azaltabilir ve renk bozulmasına, gaza, kokuya veya korozyona neden olabilir. Bu nedenle akışı iyileştirmek için mümkün olan en yüksek sıcaklığı kullanmak yerine eriyiği sabit bir işleme aralığında tutmanız gerekir.
PVC eriyik sıcaklığı arttıkça eriyik viskozitesi genellikle azalır, bu da malzemenin enjekte edilmesini kolaylaştırır. Bu, doldurma basıncını azaltmanıza ve küçük ayrıntıları veya dokulu yüzeyleri daha doğru bir şekilde yeniden oluşturmanıza yardımcı olabilir.
Ancak varil sıcaklığının yükseltilmesi her zaman zayıf akışa karşı doğru çözüm değildir. Dar bir yolluk, küçük boyutlu bir geçit, aşırı akış uzunluğu veya ani duvar kalınlığı geçişi yine de malzemeyi kısıtlayabilir. Çok yüksek enjeksiyon hızı veya basıncıyla telafi ederseniz, ekstra kesme ısısı PVC'nin yerel olarak aşırı ısınmasına neden olabilir.
Bu nedenle, bu parametreleri ayrı ayrı ayarlamak yerine sıcaklığı, enjeksiyon hızını, basıncı, yolluk tasarımını ve geçit boyutunu dengelemelisiniz.
PVC işleme sıcaklığı aynı zamanda genel kalıplama döngüsünü de etkiler. Malzeme çok soğuksa daha yüksek basınç ve daha uzun dolum aşaması gerekebilir. Erken katılaşma etkili paketlemeyi de engelleyerek dengesiz boyutlara veya eksik parçalara yol açabilir.
Eriyik aşırı derecede sıcak olduğunda, parçanın çıkarılabilmesi için daha fazla ısının uzaklaştırılması gerekir. Bu, soğutma süresini uzatabilir ve üretim verimliliğini azaltabilir. Sabit bir sıcaklık penceresi, kalıba gereksiz ısı eklemeden boşluğun düzgün bir şekilde dolmasına olanak tanır ve tutarlı bir döngü süresini korumanıza yardımcı olur.
Dokuları, logoları, kenarları ve diğer ayrıntıları yeniden oluşturmak için PVC'nin boşluk yüzeyi boyunca eşit şekilde akması gerekir. Eriyik sıcaklığı çok düşük veya kararsız olduğunda akış çizgileri, zayıf parlaklık, görünür kaynak çizgileri, donuk yüzeyler veya eksik doku kopyası görebilirsiniz.
Aşırı ısı, sararma, kahverengi veya siyah lekeler, kabarcıklar ve yüzey çizgileri gibi farklı sorunlara neden olabilir. Uygun PVC kalıplama sıcaklığı kontrolü, bir döngüden diğerine tutarlı renk, daha pürüzsüz yüzeyler ve daha eşit parça kalitesi elde etmenize yardımcı olur.
PVC'nin kalıba girdiği sıcaklık, onun soğumasını ve katılaşmasını etkiler. Eriyik çok sıcaksa, özellikle duvar kalınlığı veya soğutma kanalı düzeni dengesiz olduğunda parça eşit olmayan şekilde soğuyabilir. Bu, büzülme farklılıklarını artırabilir ve çarpıklığa veya boyutsal değişikliğe yol açabilir.
Eriyik çok soğuksa boşluk yüzeyi paketleme tamamlanmadan donabilir. Daha sonra iç gerilim, zayıf boyutsal doğruluk veya kaynak çizgilerinin çevresinde zayıf alanlar görebilirsiniz.
Sabit boyutları korumak için PVC erime sıcaklığını kalıp sıcaklığı, tutma basıncı, soğuma süresi, kapı konumu ve ürün duvar kalınlığı ile dengelemeniz gerekir.
PVC, uzun süreli ısıya karşı birçok yaygın enjeksiyonlu kalıplama plastiğine göre daha duyarlıdır. Namlu ayarı kabul edilebilir görünse bile, yüksek vida hızı, aşırı karşı basınç, kısıtlı kapaklar veya uzun kalma süresi nedeniyle malzeme aşırı ısınabilir.
Bozunma başladığında PVC renk bozulması, gaz, yanmış malzeme veya aşındırıcı yan ürünler üretebilir. Bu nedenle, PVC'nin namlu içinde kalması nedeniyle gereksiz üretim durmalarından kaçınmalı ve renk, koku, basınç ve yüzey kalitesindeki değişiklikleri yakından izlemelisiniz.
Nedeni:
PVC aşırı ısındığında veya eşit olmayan şekilde soğutulduğunda parçanın farklı alanları farklı oranlarda büzüşebilir. Bu, eğrilmeye, bükülmeye veya toleransın dışındaki boyutlara yol açabilir. Eşit olmayan duvar kalınlığı ve dengesiz soğutma sistemi sorunu artırabilir.
Nasıl düzeltilir?
Eriyik ve kalıp sıcaklıklarını stabilize etmeli, soğutma kanalı düzenini gözden geçirmeli ve tutma basıncını ve soğutma süresini optimize etmelisiniz. Et kalınlığındaki ani değişikliklere karşı ürün yapısı da kontrol edilmelidir.
Nedeni:
Eriyik sıcaklığı çok yüksek olduğunda, PVC'nin viskozitesi düşebilir ve malzeme, ayırma hattı, ekler veya kapatma yüzeyleri boyunca küçük boşluklara akabilir. Aşırı basınç veya kalıbın zayıf oturması flaşın daha şiddetli olmasına neden olabilir.
Nasıl düzeltilir:
Sıcaklığın ve enjeksiyon basıncının gerekenden yüksek olup olmadığını teyit etmeli, ardından kalıp ayırma hattını, kapatmaları, sıkma kuvvetini ve kesici uç konumlandırmasını incelemelisiniz.
Nedeni:
İki akış cephesi karşılaştığında PVC eriyiği çok soğuksa, düzgün şekilde kaynaşmayabilirler. Bu, görünür bir çizgi bırakabilir ve deliklerin, eklentilerin veya çok kapılı doldurma alanlarının etrafındaki gücü azaltabilir.
Nasıl düzeltilir?
Malzemenin güvenli işleme aralığı dahilinde erime ve kalıp sıcaklıklarını iyileştirebilir, enjeksiyon hızı profilini ayarlayabilir ve geçit konumunu inceleyebilirsiniz. Kaynak hattı alanının yakınında daha iyi havalandırma, akış cephelerinin daha etkili bir şekilde birleşmesine de yardımcı olabilir. Doğru PVC işleme sıcaklığı, malzemenin boşluğu aşırı ısınmadan doldurmasına ve paketlemesine olanak sağlamalıdır. İstikrarlı bir üretim elde etmek için malzeme kalitesini, gerçek erime sıcaklığını, kalış süresini, enjeksiyon hızını, basıncı, kalıp havalandırmasını, soğutma sistemini ve parça yapısını birlikte dikkate almanız gerekir.
Her ürün için geçerli olan tek bir PVC enjeksiyon kalıplama sıcaklığı yoktur. Makineyi ayarlamadan önce malzemenin sert mi yoksa esnek mi olduğunu doğrulamalı, sertliğini ve formülasyonunu kontrol etmeli ve tedarikçinin işleme verilerini gözden geçirmelisiniz. Aşağıdaki değerler yararlı başlangıç referanslarıdır ancak son ayarların parça kalınlığına, akış uzunluğuna, geçit boyutuna, kalıp yapısına ve gerçek kalıplama sonuçlarına göre ayarlanması gerekir.
PVC Tipi |
Tipik Namlu Sıcaklığı |
Gerçek Erime Sıcaklığı |
Kalıp Sıcaklığı |
Sert PVC |
285–360°F / 141–182°C |
380–395°F / 193–202°C |
80–130°F / 27–54°C |
Esnek PVC, Shore A 50–60 |
255–310°F / 124–154°C |
325–335°F / 163–168°C |
50–110°F / 10–43°C |
Esnek PVC, Shore A 60–70 |
265–315°F / 129–157°C |
335–345°F / 168–174°C |
50–110°F / 10–43°C |
Esnek PVC, Shore A 70–80 |
280–320°F / 138–160°C |
345–355°F / 174–179°C |
50–110°F / 10–43°C |
Esnek PVC, Shore A 80–90 |
300–350°F / 149–177°C |
355–365°F / 179–185°C |
50–110°F / 10–43°C |
PVC enjeksiyon kalıplamayı optimize etmek için üç alana odaklanmalısınız: doğru sıcaklık aralığını seçmek, kesme ve kalış süresini kontrol etmek ve kalıbın havalandırmasını ve soğumasını iyileştirmek. Bu faktörler, bozulmayı azaltmak, dolguyu stabilize etmek ve PVC kalıplanmış parçaların kalitesini artırmak için birlikte çalışır.
İlk önce tam PVC kalitesini, sertliğini ve malzeme tedarikçisinin işleme verilerini doğrulamanız gerekir. Sert PVC ve esnek PVC aynı PVC enjeksiyon kalıplama sıcaklığını kullanamaz çünkü bunların plastikleştirici içeriği, erime viskozitesi ve termal stabilitesi farklıdır.
Önerilen sıcaklık aralığının orta veya alt kısmından başlayın, ardından doldurma basıncına, parça rengine, yüzey kalitesine ve gerçek erime sıcaklığına göre kademeli olarak ayarlayın. Namlu sıcaklığını çok hızlı artırmaktan kaçının. Daha yüksek bir sıcaklık akışı geçici olarak iyileştirebilir ancak aynı zamanda sararmaya, gaz oluşumuna, yanmaya veya PVC'nin bozulmasına da neden olabilir.
Gerçek PVC eriyik sıcaklığı yalnızca varil ısıtıcılarından değil aynı zamanda vida hızından, karşı basınçtan, enjeksiyon hızından, yolluk boyutundan ve kapı kısıtlamasından da etkilenir. Aşırı kesme, makinenin sıcaklık ayarı normal görünse bile PVC'nin aşırı ısınmasına neden olabilir.
Sabit plastikleşme için vida hızını ve karşı basıncı yalnızca gerektiği kadar yüksek tutmalısınız. PVC ayrıca ısıtılmış varilin içinde mümkün olduğu kadar kısa süre kalmalıdır. Aşırı büyük atış kapasitesine sahip bir makine veya üretimin uzun süre durması, kalma süresini artırabilir ve malzemenin bozulma riskini artırabilir.
İyi kalıp tasarımı, PVC'nin boşluğu daha düşük basınç ve daha az kesme ile doldurmasına yardımcı olur. Akış yolunun sonuna yakın yerlerde, kaynak hatlarında, kaburgalarda ve havanın sıkışabileceği diğer alanlarda etkili havalandırma sağlamalısınız. Yetersiz havalandırma kısa atışlara, yanık izlerine ve dengesiz yüzey kalitesine neden olabilir.
Dengeli soğutma da önemlidir. Kalıp sıcaklığı çok düşükse PVC dolum tamamlanmadan donabilir. Soğutma eşit değilse parça eğilebilir veya boyutsal değişiklik gösterebilir. Düzgün soğutma kanalları, uygun kapı tasarımı ve sabit kalıp sıcaklığı, güvenilir bir PVC enjeksiyon kalıplama proses penceresi oluşturmanıza yardımcı olur.
Başarılı PVC enjeksiyon kalıplama, uygun sıcaklığın seçilmesinden daha fazlasına bağlıdır. Stabil dolum, tutarlı boyutlar ve güvenilir yüzey kalitesi elde etmek için malzeme kalitesi, erime sıcaklığı, kesme ısısı, kalış süresi, kalıp havalandırması, kapı tasarımı ve soğutma birlikte çalışmalıdır.
Alpine Mold , 2002 yılından bu yana DFM analizi ve enjeksiyon kalıp imalatından kalıp denemeleri ve seri üretime kadar entegre hizmetler sunmaktadır. CNC işleme, EDM, kalıp montajı, montaj, test ve kalite denetimi dahil olmak üzere temel süreçler şirket içinde tamamlanarak kalıp doğruluğu, teslim süresi ve üretim istikrarı üzerinde daha iyi kontrol sahibi olmamıza yardımcı olur.
Proje değerlendirmesi ve teklif için STEP, IGS veya XT dosyalarınızı PVC kalitesi, yüzey gereksinimleri ve tahmini üretim hacmiyle birlikte bize gönderin.
Evet. Hem sert hem de esnek PVC, bağlantı parçaları, elektrikli bileşenler, kulplar, contalar, muhafazalar ve tıbbi parçalar gibi ürünlere enjeksiyonla kalıplanabilir. Ancak bir enjeksiyon kalıplama kalitesi seçmeniz gerekir çünkü her PVC bileşiği bu işlem için formüle edilmemiştir.
PVC genellikle naylon veya polikarbonat gibi higroskopik plastiklere göre daha az nem emer. Bununla birlikte, malzeme nemli bir ortamda saklandığında, neme duyarlı katkı maddeleri içerdiğinde veya kalıplama sırasında yüzey çizgileri oluştuğunda kurutma yine de gerekli olabilir. PVC tedarikçisinin sağladığı kurutma talimatlarına uymalı ve aşırı kurutma sıcaklıklarından kaçınmalısınız.
Geri dönüştürülmüş PVC, kaynağı, formülasyonu, kirlilik seviyesi ve önceki termal geçmişi uygun şekilde kontrol edildiğinde enjeksiyonla kalıplanabilir. Ancak tekrarlanan işlemler rengi, akış davranışını, mekanik performansı ve termal kararlılığı etkileyebilir. Seri üretimden önce geri dönüştürülmüş malzeme oranını test etmeli ve bitmiş parçaların hala işlevsel gereksinimlerini karşıladığından emin olmalısınız.
Sıcak yolluk sistemleri bazı PVC projelerinde kullanılabilir ancak PVC uzun süreli ısınmaya duyarlı olduğundan dikkatli tasarım gerektirir. Uzun akış kanalları, ölü köşeler ve eşit olmayan ısıtıcı kontrolü malzemenin bozulma riskini artırabilir. Pek çok PVC parça için iyi tasarlanmış bir soğuk yolluk sistemi, daha basit sıcaklık kontrolü ve daha kolay bakım sunabilir.
PVC bazı kalıplama uygulamalarında kullanılabilir ancak yapışma alt tabaka malzemesine, PVC formülasyonuna, yüzey durumuna ve ürün tasarımına bağlıdır. Her malzeme kombinasyonu arasında kimyasal bağlanma garanti edilmez; bu nedenle bağlantının iyileştirilmesi için mekanik kilitler, delikler, oluklar ve alttan kesikler gerekebilir. Kalıp üretimi öncesinde malzeme uyumluluğu test edilerek doğrulanmalıdır.


