
Просмотры: 0 Автор: Редактор сайта Время публикации: 10.08.2026 Происхождение: Сайт


| 1. Какова температура плавления ПВХ? |
| 2. Как температура плавления ПВХ влияет на литье под давлением |
| 3. Температура литья ПВХ и параметры процесса. |
| 4. Распространенные дефекты формования ПВХ, связанные с температурой |
| 5. Как оптимизировать литье ПВХ под давлением |
| 6. Заключение |
| Часто задаваемые вопросы |
Когда ты ПВХ для литьевой формы , даже небольшое изменение температуры может повлиять на поток материала, внешний вид поверхности, стабильность размеров и эффективность производства. Понимание температуры плавления ПВХ, температуры литья ПВХ под давлением и безопасного окна обработки поможет вам избежать неполного наполнения и термического разложения. В этом руководстве объясняется, как температура влияет на формование ПВХ и как можно обеспечить более стабильный процесс литья под давлением.
У ПВХ нет одной точной точки плавления, как у многих кристаллических пластиков. Вместо этого он постепенно размягчается и становится текучим в пределах диапазона обработки. Температура размягчения ПВХ — это точка, при которой материал начинает терять жесткость, тогда как температура плавления ПВХ относится к диапазону, в котором он может течь во время литья под давлением. Температура разложения ПВХ — это уровень, при котором чрезмерное тепло начинает разрушать материал, что может привести к обесцвечиванию, возгоранию, газообразованию и коррозии. Поскольку диапазоны плавления и разложения относительно близки, контроль температуры литьевого формования ПВХ особенно важен.
Правильная температура обработки ПВХ зависит от рецептуры. Жесткий ПВХ содержит мало пластификаторов или вообще не содержит их, поэтому обычно имеет более высокую вязкость расплава и требует тщательного контроля давления, сдвига и времени пребывания. Гибкий ПВХ содержит пластификаторы, улучшающие мягкость и текучесть, что позволяет обрабатывать его в различных условиях. Термостабилизаторы, наполнители, пигменты, смазки и модификаторы ударной вязкости также влияют на текучесть материала и термическую стабильность. Таким образом, для разных марок ПВХ не может использоваться одна и та же температура формования, и окончательные настройки всегда должны соответствовать данным поставщика смолы и фактическим результатам испытаний формы.
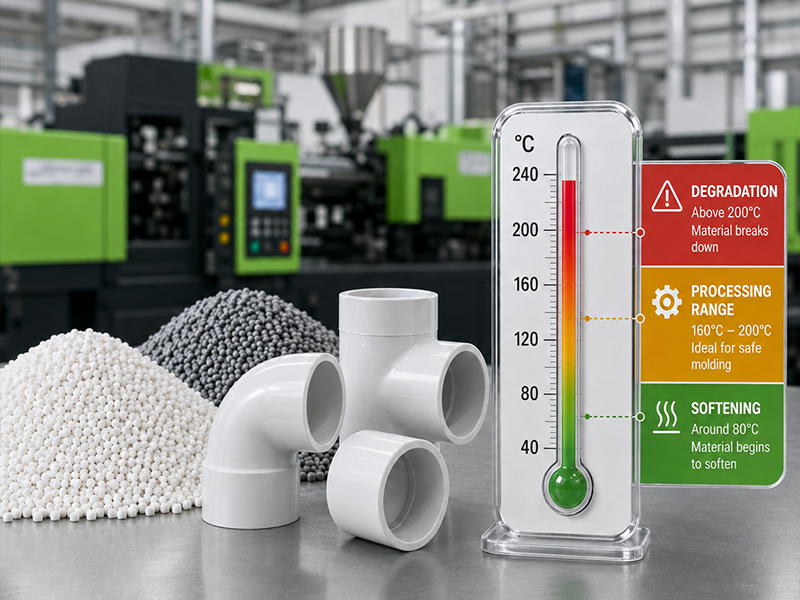
Точный контроль температуры помогает ПВХ достичь подходящих условий обработки до того, как он попадет в форму. Когда температура литья ПВХ под давлением слишком низкая, материал остается очень вязким и не может заполнить тонкие стенки, ребра, резьбу или длинные пути потока. Возможно, вам потребуется чрезмерное давление впрыска, но вы все равно будете производить неполные детали.
Если температура слишком высокая, ПВХ может начать разлагаться. Это может снизить механические характеристики и вызвать изменение цвета, образование газов, запах или коррозию. Поэтому вам необходимо поддерживать расплав в стабильном диапазоне обработки, а не просто использовать максимально возможную температуру для улучшения текучести.
По мере увеличения температуры расплава ПВХ вязкость расплава обычно снижается, что облегчает инъекцию материала. Это может помочь вам снизить давление наполнения и более точно воспроизвести мелкие детали или текстурированные поверхности.
Однако повышение температуры ствола не всегда является правильным решением проблемы плохой подачи. Узкий желоб, затвор меньшего размера, чрезмерная длина потока или резкий переход толщины стенки все равно могут ограничивать материал. Если вы компенсируете это очень высокой скоростью или давлением впрыска, дополнительное тепло сдвига может локально перегреть ПВХ.
Поэтому вам следует сбалансировать температуру, скорость впрыска, давление, конструкцию литника и размер литника, а не настраивать эти параметры по отдельности.
Температура обработки ПВХ также влияет на общий цикл формования. Если материал слишком холодный, может потребоваться более высокое давление и более длительный этап наполнения. Раннее затвердевание также может помешать эффективной упаковке, что приводит к нестабильным размерам или неполным деталям.
Когда расплав слишком горячий, необходимо отвести больше тепла, прежде чем деталь можно будет извлечь. Это может увеличить время охлаждения и снизить эффективность производства. Стабильное температурное окно позволяет плавно заполнять полость без дополнительного нагрева формы, помогая поддерживать постоянное время цикла.
ПВХ должен равномерно растекаться по поверхности полости, чтобы воспроизводить текстуру, логотипы, края и другие детали. Когда температура плавления слишком низкая или нестабильная, вы можете увидеть линии потока, плохой блеск, видимые линии сварных швов, тусклые поверхности или неполное воспроизведение текстуры.
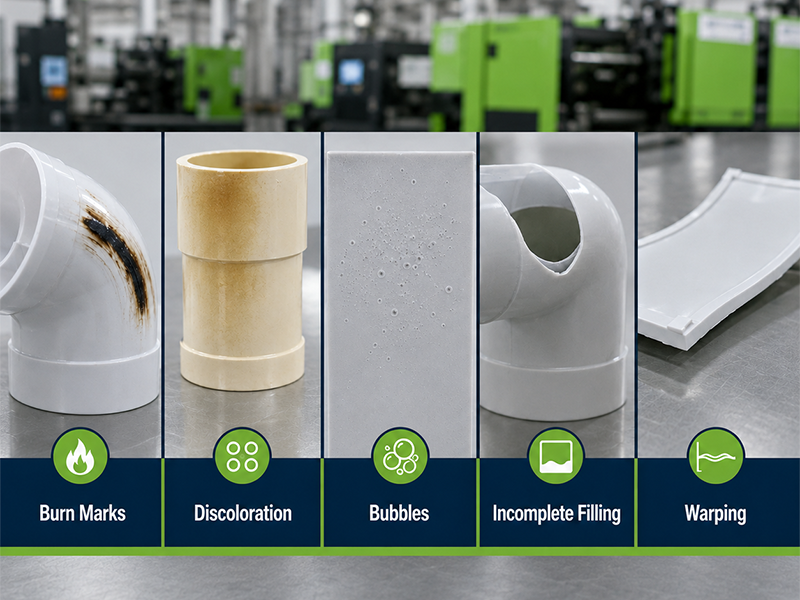
Чрезмерное тепло может вызвать различные проблемы, включая пожелтение, коричневые или черные пятна, пузыри и полосы на поверхности. Правильный контроль температуры формования ПВХ помогает добиться однородного цвета, более гладких поверхностей и более однородного качества деталей от одного цикла к другому.
Температура, при которой ПВХ попадает в форму, влияет на его охлаждение и затвердевание. Если расплав слишком горячий, деталь может охлаждаться неравномерно, особенно если толщина стенок или расположение каналов охлаждения несбалансированы. Это может увеличить разницу в усадке и привести к короблению или изменению размеров.
Если расплав слишком холодный, поверхность полости может замерзнуть до завершения упаковки. Затем вы можете увидеть внутреннее напряжение, плохую точность размеров или слабые места вокруг линий сварки.
Чтобы поддерживать стабильные размеры, необходимо сбалансировать температуру расплава ПВХ с температурой формы, давлением выдержки, временем охлаждения, расположением литника и толщиной стенок изделия.
ПВХ более чувствителен к длительному нагреву, чем многие распространенные пластмассы, полученные литьем под давлением. Даже если настройка цилиндра кажется приемлемой, материал может перегреться из-за высокой скорости шнека, чрезмерного противодавления, ограниченных ворот или длительного времени пребывания.
Как только начинается разложение, ПВХ может привести к обесцвечиванию, образованию газов, пригоранию или коррозийным побочным продуктам. Поэтому вам следует избегать ненужных остановок производства, когда ПВХ остается внутри бочки, и внимательно следить за изменениями цвета, запаха, давления и качества поверхности.
Причина:
когда ПВХ перегревается или охлаждается неравномерно, разные участки детали могут сжиматься с разной скоростью. Это может привести к короблению, скручиванию или выходу размеров за пределы допуска. Неравномерная толщина стенок и несбалансированная система охлаждения могут усугубить проблему.
Как это исправить:
вам следует стабилизировать температуру расплава и формы, пересмотреть расположение охлаждающих каналов и оптимизировать давление выдержки и время охлаждения. Также следует проверить структуру продукта на предмет резких изменений толщины стенок.
Причина:
если температура расплава слишком высока, вязкость ПВХ может упасть, и материал может затечь в небольшие зазоры вдоль линии разъема, вставок или запорных поверхностей. Чрезмерное давление или плохая посадка формы могут привести к более серьезному запотеванию.
Как это исправить:
вам следует убедиться, что температура и давление впрыска выше, чем необходимо, затем проверить линию разъема формы, запорные устройства, усилие зажима и расположение вставки.
Причина:
если расплав ПВХ слишком холоден при встрече двух фронтов потока, они могут не слиться должным образом. Это может оставить видимую линию и снизить прочность вокруг отверстий, вставок или областей заполнения с несколькими затворами.
Как это исправить:
вы можете улучшить температуру плавления и формы в пределах безопасного диапазона обработки материала, отрегулировать профиль скорости впрыска и просмотреть расположение литника. Лучшая вентиляция вблизи линии сварки также может способствовать более эффективному соединению фронтов потока. Правильная температура обработки ПВХ должна позволять материалу заполнять и уплотнять полость без перегрева. Чтобы добиться стабильного производства, вам необходимо учитывать марку материала, фактическую температуру расплава, время пребывания, скорость впрыска, давление, вентиляцию пресс-формы, систему охлаждения и структуру детали вместе.
Не существует единой температуры литья ПВХ под давлением, подходящей для каждого продукта. Перед настройкой машины вам следует подтвердить, является ли материал жестким или гибким, проверить его твердость и состав, а также просмотреть данные обработки поставщика. Приведенные ниже значения являются полезными отправными точками, но окончательные настройки необходимо корректировать в соответствии с толщиной детали, длиной потока, размером литника, структурой формы и фактическими результатами формования.
Тип ПВХ |
Типичная температура ствола |
Фактическая температура плавления |
Температура пресс-формы |
Жесткий ПВХ |
141–182 °С / 285–360 °F |
193–202 °С / 380–395 °F |
80–130°F / 27–54°C |
Гибкий ПВХ, твердость по Шору А 50–60. |
124–154 °С / 255–310 °F |
163–168 °С / 325–335 °F |
50–110°F / 10–43°C |
Гибкий ПВХ, твердость по Шору А 60–70. |
129–157 °С / 265–315 °F |
168–174 °С / 335–345 °F |
50–110°F / 10–43°C |
Гибкий ПВХ, твердость по Шору А 70–80. |
138–160 °С / 280–320 °F |
174–179 °С / 345–355 °F |
50–110°F / 10–43°C |
Гибкий ПВХ, твердость по Шору А 80–90. |
149–177 °С / 300–350 °F |
179–185 °С / 355–365 °F |
50–110°F / 10–43°C |
Чтобы оптимизировать литье ПВХ под давлением, вам следует сосредоточиться на трех областях: выборе правильного температурного диапазона, контроле сдвига и времени пребывания, а также улучшении вентиляции и охлаждения формы. Эти факторы работают вместе, чтобы уменьшить деградацию, стабилизировать наполнение и улучшить качество формованных деталей из ПВХ.
Сначала вам следует подтвердить точную марку ПВХ, твердость и данные обработки поставщика материала. Жесткий ПВХ и гибкий ПВХ не могут использовать одинаковую температуру литья под давлением ПВХ, поскольку их содержание пластификатора, вязкость расплава и термическая стабильность различны.
Начните со средней или нижней части рекомендуемого температурного диапазона, затем постепенно регулируйте его в зависимости от давления наполнения, цвета детали, качества поверхности и фактической температуры плавления. Избегайте слишком быстрого повышения температуры ствола. Более высокая температура может временно улучшить текучесть, но также может вызвать пожелтение, газообразование, горение или деградацию ПВХ.
На фактическую температуру расплава ПВХ влияют не только нагреватели цилиндра, но также скорость шнека, противодавление, скорость впрыска, размер желоба и ограничение ворот. Чрезмерное усилие сдвига может привести к перегреву ПВХ, даже если настройка температуры машины кажется нормальной.
Вам следует поддерживать скорость шнека и противодавление настолько высокими, насколько это необходимо для стабильной пластификации. ПВХ также должен оставаться внутри нагретой бочки как можно меньше времени. Машина со слишком большой производительностью или длительная остановка производства могут увеличить время пребывания и повысить риск деградации материала.
Хорошая конструкция формы помогает ПВХ заполнять полость при более низком давлении и меньшем сдвиге. Необходимо обеспечить эффективную вентиляцию в конце пути потока, линиях сварки, ребрах и других местах, где может задерживаться воздух. Плохая вентиляция может стать причиной коротких выстрелов, следов ожогов и нестабильного качества поверхности.
Сбалансированное охлаждение также важно. Если температура формы слишком низкая, ПВХ может замерзнуть до завершения заполнения. Если охлаждение происходит неравномерно, деталь может деформироваться или иметь отклонения в размерах. Равномерные каналы охлаждения, подходящая конструкция ворот и стабильная температура пресс-формы помогут вам создать надежный процесс литья ПВХ под давлением.
Успешное литье ПВХ под давлением зависит не только от выбора подходящей температуры. Марка материала, температура плавления, теплота сдвига, время пребывания, вентиляция формы, конструкция литника и охлаждение должны работать вместе для достижения стабильного наполнения, постоянных размеров и надежного качества поверхности.
С 2002 года Alpine Mold предоставляет комплексные услуги: от анализа DFM и изготовления литьевых форм до испытаний пресс-форм и серийного производства. Ключевые процессы, включая обработку на станках с ЧПУ, электроэрозионную обработку, установку пресс-форм, сборку, испытания и проверку качества, выполняются собственными силами, что помогает нам лучше контролировать точность пресс-форм, время выполнения заказа и стабильность производства.
Отправьте нам файлы STEP, IGS или XT вместе с маркой ПВХ, требованиями к поверхности и предполагаемым объемом производства для оценки проекта и расчета стоимости.
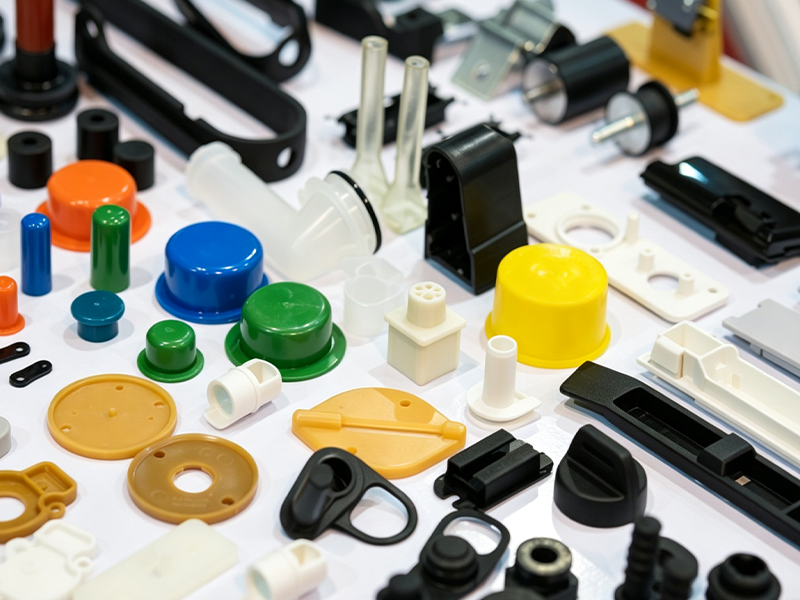
Да. Как жесткий, так и гибкий ПВХ можно литьем под давлением в такие изделия, как фитинги, электрические компоненты, ручки, уплотнения, корпуса и медицинские детали. Однако вам необходимо выбрать марку для литья под давлением, поскольку не каждый ПВХ-соединения подходят для этого процесса.
ПВХ обычно впитывает меньше влаги, чем гигроскопичные пластики, такие как нейлон или поликарбонат. Однако сушка все же может потребоваться, если материал хранился во влажной среде, содержит чувствительные к влаге добавки или на поверхности во время формования появляются полосы. Вам следует следовать инструкциям по сушке, предоставленным поставщиком ПВХ, и избегать слишком высоких температур сушки.
Переработанный ПВХ можно подвергать литью под давлением, если его источник, состав, уровень загрязнения и предыдущая термическая история контролируются должным образом. Однако повторная обработка может повлиять на цвет, текучесть, механические характеристики и термическую стабильность. Перед массовым производством вам следует проверить соотношение переработанных материалов и убедиться, что готовые детали по-прежнему соответствуют своим функциональным требованиям.
Горячеканальные системы можно использовать для некоторых проектов с ПВХ, но они требуют тщательного проектирования, поскольку ПВХ чувствителен к длительному нагреву. Длинные каналы потока, мертвые углы и неравномерное управление нагревателем могут увеличить риск деградации материала. Для многих деталей из ПВХ хорошо спроектированная система холодных каналов может обеспечить более простой контроль температуры и обслуживание.
ПВХ можно использовать в некоторых случаях формования, но адгезия зависит от материала подложки, состава ПВХ, состояния поверхности и конструкции изделия. Химическое соединение не гарантируется между всеми комбинациями материалов, поэтому для улучшения крепления могут потребоваться механические замки, отверстия, канавки и подрезы. Совместимость материалов должна быть проверена путем испытаний перед изготовлением пресс-формы.


