
Visualizações: 0 Autor: Editor do site Horário de publicação: 10/08/2026 Origem: Site


| 1. Qual é o ponto de fusão do PVC? |
| 2. Como o ponto de fusão do PVC afeta a moldagem por injeção |
| 3. Temperatura de moldagem por injeção de PVC e configurações de processo |
| 4. Defeitos comuns de moldagem de PVC relacionados à temperatura |
| 5. Como otimizar a moldagem por injeção de PVC |
| 6. Conclusão |
| Perguntas frequentes |
Quando você molde de injeção de PVC , mesmo uma pequena mudança de temperatura pode afetar o fluxo do material, a aparência da superfície, a estabilidade dimensional e a eficiência da produção. Compreender o ponto de fusão do PVC, a temperatura de moldagem por injeção de PVC e a janela de processamento seguro ajuda a evitar o enchimento incompleto e a degradação térmica. Este guia explica como a temperatura afeta a moldagem de PVC e como você pode estabelecer um processo de moldagem por injeção mais estável.
O PVC não possui um ponto de fusão preciso como muitos plásticos cristalinos. Em vez disso, suaviza gradualmente e torna-se fluido dentro de uma faixa de processamento. A temperatura de amolecimento do PVC é o ponto em que o material começa a perder rigidez, enquanto a temperatura de fusão do PVC refere-se à faixa onde ele pode fluir durante a moldagem por injeção. A temperatura de degradação do PVC é o nível no qual o calor excessivo começa a quebrar o material, podendo causar descoloração, queima, formação de gás e corrosão. Como as faixas de fusão e degradação são relativamente próximas, o controle da temperatura de moldagem por injeção de PVC é especialmente importante.
A temperatura correta de processamento do PVC depende da formulação. O PVC rígido contém pouco ou nenhum plastificante, por isso normalmente apresenta maior viscosidade de fusão e requer controle cuidadoso de pressão, cisalhamento e tempo de residência. O PVC flexível contém plastificantes que melhoram a maciez e a fluidez, permitindo seu processamento em diversas condições. Estabilizadores de calor, cargas, pigmentos, lubrificantes e modificadores de impacto também afetam o fluxo do material e a estabilidade térmica. Portanto, diferentes tipos de PVC não podem usar exatamente a mesma temperatura de moldagem, e as configurações finais devem sempre seguir os dados do fornecedor da resina e os resultados reais do teste do molde.
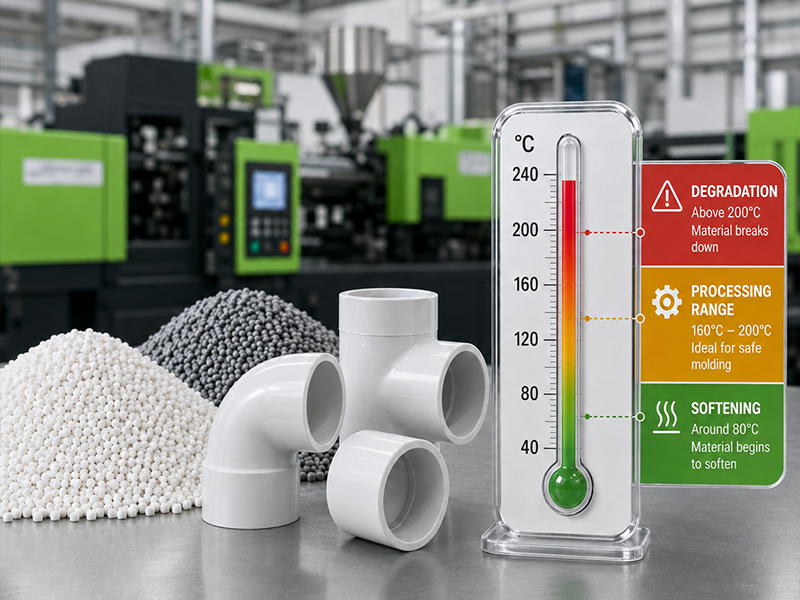
O controle preciso da temperatura ajuda o PVC a atingir uma condição de processamento adequada antes de entrar no molde. Quando a temperatura de moldagem por injeção de PVC é muito baixa, o material permanece altamente viscoso e pode não preencher paredes finas, nervuras, roscas ou longos caminhos de fluxo. Você pode precisar de pressão de injeção excessiva e ainda assim produzir peças incompletas.
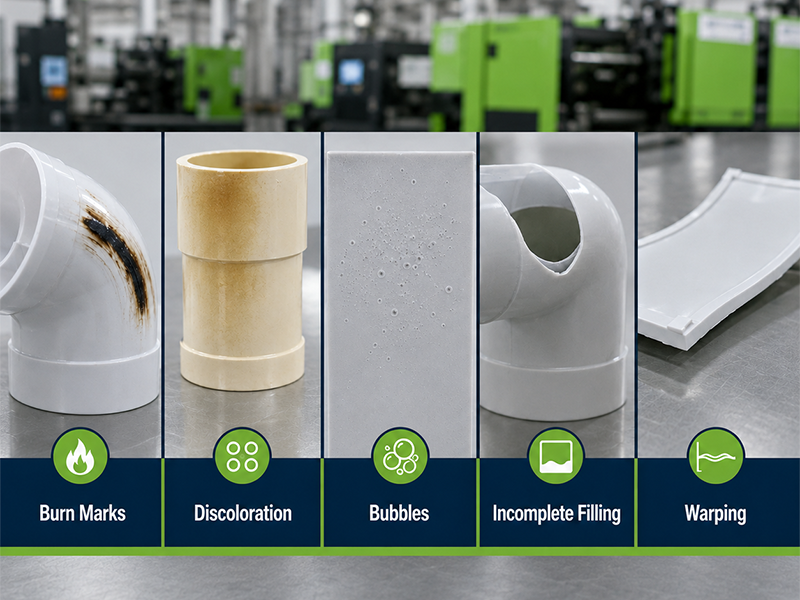
Se a temperatura for muito alta, o PVC pode começar a degradar-se. Isso pode reduzir o desempenho mecânico e causar descoloração, gases, odor ou corrosão. Portanto, você precisa manter o fundido dentro de uma faixa de processamento estável, em vez de simplesmente usar a temperatura mais alta possível para melhorar o fluxo.
À medida que a temperatura de fusão do PVC aumenta, a viscosidade do fundido geralmente diminui, tornando o material mais fácil de injetar. Isso pode ajudá-lo a reduzir a pressão de enchimento e a reproduzir pequenos detalhes ou superfícies texturizadas com mais precisão.
No entanto, aumentar a temperatura do barril nem sempre é a solução correta para um fluxo deficiente. Um corredor estreito, uma comporta subdimensionada, um comprimento de fluxo excessivo ou uma transição abrupta na espessura da parede ainda podem restringir o material. Se você compensar com velocidade ou pressão de injeção muito alta, o calor de cisalhamento extra poderá superaquecer localmente o PVC.
Você deve, portanto, equilibrar a temperatura, a velocidade de injeção, a pressão, o design do canal e o tamanho da comporta, em vez de ajustar esses parâmetros separadamente.
A temperatura de processamento do PVC também afeta o ciclo geral de moldagem. Se o material estiver muito frio, poderá ser necessária uma pressão mais alta e um estágio de enchimento mais longo. A solidificação precoce também pode impedir um empacotamento eficaz, levando a dimensões instáveis ou peças incompletas.
Quando o fundido está excessivamente quente, mais calor deve ser removido antes que a peça possa ser ejetada. Isto pode prolongar o tempo de resfriamento e reduzir a eficiência da produção. Uma janela de temperatura estável permite que a cavidade seja preenchida suavemente sem adicionar calor desnecessário ao molde, ajudando a manter um tempo de ciclo consistente.
O PVC deve fluir uniformemente pela superfície da cavidade para reproduzir texturas, logotipos, bordas e outros detalhes. Quando a temperatura de fusão é muito baixa ou instável, você poderá ver linhas de fluxo, pouco brilho, linhas de solda visíveis, superfícies opacas ou replicação de textura incompleta.
O calor excessivo pode criar um conjunto diferente de problemas, incluindo amarelecimento, marcas marrons ou pretas, bolhas e listras superficiais. O controle adequado da temperatura da moldagem de PVC ajuda você a obter cores consistentes, superfícies mais lisas e qualidade de peça mais uniforme de um ciclo para o outro.
A temperatura na qual o PVC entra no molde afeta o modo como ele esfria e solidifica. Se o fundido estiver muito quente, a peça poderá esfriar de forma desigual, especialmente quando a espessura da parede ou o layout do canal de resfriamento estiverem desequilibrados. Isto pode aumentar as diferenças de contração e causar empenamento ou variação dimensional.
Se o fundido estiver muito frio, a superfície da cavidade poderá congelar antes que o empacotamento esteja completo. Você poderá então observar tensão interna, baixa precisão dimensional ou áreas fracas ao redor das linhas de solda.
Para manter dimensões estáveis, é necessário equilibrar a temperatura de fusão do PVC com a temperatura do molde, pressão de retenção, tempo de resfriamento, localização da comporta e espessura da parede do produto.
O PVC é mais sensível ao calor prolongado do que muitos plásticos comuns para moldagem por injeção. Mesmo quando o ajuste do cilindro parece aceitável, o material pode superaquecer devido à alta velocidade da rosca, contrapressão excessiva, portas restritas ou longo tempo de permanência.
Uma vez iniciada a degradação, o PVC pode produzir descoloração, gás, material queimado ou subprodutos corrosivos. Portanto, você deve evitar paradas desnecessárias na produção com PVC permanecendo dentro do barril e monitorar de perto as mudanças de cor, cheiro, pressão e qualidade da superfície.
Causa:
Quando o PVC é superaquecido ou resfriado de forma irregular, diferentes áreas da peça podem encolher em taxas diferentes. Isso pode causar empenamento, torção ou dimensões fora da tolerância. A espessura irregular da parede e um sistema de refrigeração desequilibrado podem aumentar o problema.
Como corrigir:
Você deve estabilizar as temperaturas do fundido e do molde, revisar o layout do canal de resfriamento e otimizar a pressão de retenção e o tempo de resfriamento. A estrutura do produto também deve ser verificada quanto a mudanças repentinas na espessura da parede.
Causa:
Quando a temperatura de fusão é muito alta, a viscosidade do PVC pode cair e o material pode fluir em pequenos espaços ao longo da linha de partição, inserções ou superfícies de fechamento. Pressão excessiva ou mau encaixe no molde podem tornar a rebentação mais grave.
Como corrigir:
Você deve confirmar se a temperatura e a pressão de injeção estão maiores do que o necessário e, em seguida, inspecionar a linha de partição do molde, os fechamentos, a força de fixação e o posicionamento da pastilha.
Causa:
Se o derretimento do PVC estiver muito frio quando duas frentes de fluxo se encontram, elas podem não se fundir adequadamente. Isso pode deixar uma linha visível e reduzir a resistência ao redor de furos, inserções ou áreas de preenchimento de múltiplas portas.
Como corrigir:
Você pode melhorar as temperaturas do fundido e do molde dentro da faixa de processamento seguro do material, ajustar o perfil de velocidade de injeção e revisar a localização do ponto de injeção. Uma melhor ventilação perto da área da linha de solda também pode ajudar as frentes de fluxo a se unirem de forma mais eficaz. A temperatura correta de processamento do PVC deve permitir que o material preencha e empacote a cavidade sem superaquecimento. Para alcançar uma produção estável, você precisa considerar o grau do material, a temperatura real do fundido, o tempo de residência, a velocidade de injeção, a pressão, a ventilação do molde, o sistema de resfriamento e a estrutura da peça em conjunto.
Não existe uma temperatura única de moldagem por injeção de PVC que funcione para todos os produtos. Antes de configurar a máquina, você deve confirmar se o material é rígido ou flexível, verificar sua dureza e formulação e revisar os dados de processamento do fornecedor. Os valores abaixo são referências iniciais úteis, mas as configurações finais devem ser ajustadas de acordo com a espessura da peça, comprimento do fluxo, tamanho da comporta, estrutura do molde e resultados reais da moldagem.
Tipo PVC |
Temperatura típica do barril |
Temperatura real de fusão |
Temperatura do Molde |
PVC rígido |
285–360°F / 141–182°C |
380–395°F/193–202°C |
80–130°F / 27–54°C |
PVC flexível, Shore A 50–60 |
255–310°F / 124–154°C |
325–335°F/163–168°C |
50–110°F / 10–43°C |
PVC flexível, Shore A 60–70 |
265–315°F / 129–157°C |
335–345°F/168–174°C |
50–110°F / 10–43°C |
PVC flexível, Shore A 70–80 |
280–320°F / 138–160°C |
345–355°F / 174–179°C |
50–110°F / 10–43°C |
PVC flexível, Shore A 80–90 |
300–350°F / 149–177°C |
355–365°F/179–185°C |
50–110°F / 10–43°C |
Para otimizar a moldagem por injeção de PVC, você deve se concentrar em três áreas: selecionar a faixa correta de temperatura, controlar o cisalhamento e o tempo de permanência e melhorar a ventilação e o resfriamento do molde. Esses fatores trabalham juntos para reduzir a degradação, estabilizar o enchimento e melhorar a qualidade das peças moldadas em PVC.
Você deve primeiro confirmar o grau exato do PVC, a dureza e os dados de processamento do fornecedor do material. O PVC rígido e o PVC flexível não podem usar a mesma temperatura de moldagem por injeção de PVC, porque seu conteúdo de plastificante, viscosidade de fusão e estabilidade térmica são diferentes.
Comece na seção intermediária ou inferior da faixa de temperatura recomendada e, em seguida, ajuste-a gradualmente de acordo com a pressão de enchimento, cor da peça, acabamento superficial e temperatura real de fusão. Evite aumentar a temperatura do barril muito rapidamente. Uma temperatura mais alta pode melhorar o fluxo temporariamente, mas também pode causar amarelecimento, geração de gás, queima ou degradação do PVC.
A temperatura real de fusão do PVC é afetada não apenas pelos aquecedores do barril, mas também pela velocidade da rosca, contrapressão, velocidade de injeção, tamanho do canal e restrição da porta. O cisalhamento excessivo pode superaquecer o PVC mesmo quando a configuração de temperatura da máquina parece normal.
Você deve manter a velocidade da rosca e a contrapressão apenas tão altas quanto necessário para uma plastificação estável. O PVC também deve permanecer dentro do barril aquecido pelo menor tempo possível. Uma máquina com capacidade de injeção excessivamente grande ou uma longa parada de produção pode aumentar o tempo de residência e aumentar o risco de degradação do material.
Um bom projeto de molde ajuda o PVC a preencher a cavidade com menor pressão e menor cisalhamento. Você deve fornecer ventilação eficaz próximo ao final do caminho do fluxo, linhas de solda, nervuras e outras áreas onde o ar possa ficar preso. A ventilação deficiente pode causar tiros curtos, marcas de queimadura e qualidade de superfície instável.
O resfriamento equilibrado também é importante. Se a temperatura do molde for muito baixa, o PVC poderá congelar antes que o enchimento seja concluído. Se o resfriamento for irregular, a peça poderá deformar ou apresentar variação dimensional. Canais de resfriamento uniformes, design de portão adequado e temperatura estável do molde ajudam a estabelecer uma janela confiável do processo de moldagem por injeção de PVC.
O sucesso da moldagem por injeção de PVC depende de mais do que apenas escolher uma temperatura adequada. O grau do material, a temperatura de fusão, o calor de cisalhamento, o tempo de residência, a ventilação do molde, o design da porta e o resfriamento devem trabalhar juntos para obter enchimento estável, dimensões consistentes e qualidade de superfície confiável.
Desde 2002, Alpine Mold fornece serviços integrados desde análise DFM e fabricação de moldes de injeção até testes de moldes e produção em massa. Os principais processos, incluindo usinagem CNC, EDM, ajuste de moldes, montagem, testes e inspeção de qualidade, são concluídos internamente, ajudando-nos a manter um melhor controle sobre a precisão do molde, o prazo de entrega e a estabilidade da produção.
Envie-nos seus arquivos STEP, IGS ou XT , juntamente com o grau de PVC, requisitos de superfície e volume estimado de produção, para avaliação e cotação do projeto.
Sim. Tanto o PVC rígido quanto o flexível podem ser moldados por injeção em produtos como acessórios, componentes elétricos, alças, vedações, invólucros e peças médicas. No entanto, você precisa selecionar um tipo de moldagem por injeção porque nem todo composto de PVC é formulado para esse processo.
O PVC geralmente absorve menos umidade do que os plásticos higroscópicos, como o náilon ou o policarbonato. Contudo, a secagem ainda pode ser necessária quando o material tiver sido armazenado em um ambiente úmido, contiver aditivos sensíveis à umidade ou apresentar listras superficiais durante a moldagem. Deve-se seguir as instruções de secagem fornecidas pelo fornecedor de PVC e evitar temperaturas excessivas de secagem.
O PVC reciclado pode ser moldado por injeção quando sua origem, formulação, nível de contaminação e histórico térmico anterior são devidamente controlados. No entanto, o processamento repetido pode afetar a cor, o comportamento do fluxo, o desempenho mecânico e a estabilidade térmica. Antes da produção em massa, você deve testar a proporção de material reciclado e confirmar se as peças acabadas ainda atendem aos seus requisitos funcionais.
Os sistemas de câmara quente podem ser usados para alguns projetos de PVC, mas exigem um projeto cuidadoso porque o PVC é sensível ao aquecimento prolongado. Canais de fluxo longos, cantos mortos e controle irregular do aquecedor podem aumentar o risco de degradação do material. Para muitas peças de PVC, um sistema de câmara fria bem projetado pode oferecer controle de temperatura mais simples e manutenção mais fácil.
O PVC pode ser usado em algumas aplicações de sobremoldagem, mas a adesão depende do material do substrato, da formulação do PVC, da condição da superfície e do design do produto. A ligação química não é garantida entre todas as combinações de materiais, portanto, intertravamentos mecânicos, furos, ranhuras e recortes podem ser necessários para melhorar a fixação. A compatibilidade do material deve ser verificada através de testes antes da produção do molde.


