
ビュー: 0 著者: サイト編集者 公開時刻: 2026-08-10 起源: サイト


| 1. PVC の融点は何度ですか? |
| 2. PVC の融点が射出成形に与える影響 |
| 3. PVC 射出成形温度とプロセス設定 |
| 4. 一般的な温度関連の PVC 成形欠陥 |
| 5. PVC 射出成形を最適化する方法 |
| 6. 結論 |
| よくある質問 |
あなたが PVC 射出成形では、わずかな温度変化でも材料の流れ、表面の外観、寸法安定性、生産効率に影響を与える可能性があります。 PVC の融点、PVC 射出成形温度、および安全な加工範囲を理解することは、不完全な充填や熱劣化を回避するのに役立ちます。このガイドでは、温度が PVC 成形にどのような影響を与えるか、およびより安定した射出成形プロセスを確立する方法について説明します。
PVC には、多くの結晶性プラスチックのように 1 つの正確な融点がありません。その代わり、加工範囲内では徐々に柔らかくなり、流動性が増します。 PVC 軟化温度は材料の剛性が失われ始める点であり、PVC 溶融温度は射出成形中に材料が流動できる範囲を指します。 PVC の分解温度は、過剰な熱によって材料が分解され始め、変色、焼け、ガスの発生、腐食を引き起こす可能性がある温度です。溶融範囲と分解範囲が比較的近いため、PVC 射出成形温度の制御が特に重要です。
正しい PVC 加工温度は配合によって異なります。硬質 PVC には可塑剤がほとんどまたはまったく含まれていないため、通常は溶融粘度が高く、圧力、せん断、滞留時間を注意深く制御する必要があります。軟質 PVC には、柔らかさと流動性を向上させる可塑剤が含まれており、さまざまな条件下での加工が可能になります。熱安定剤、充填剤、顔料、潤滑剤、耐衝撃性改良剤も材料の流れと熱安定性に影響を与えます。したがって、異なる PVC グレードではまったく同じ成形温度を使用することはできず、最終設定は常に樹脂サプライヤーのデータと実際の金型試行結果に従う必要があります。
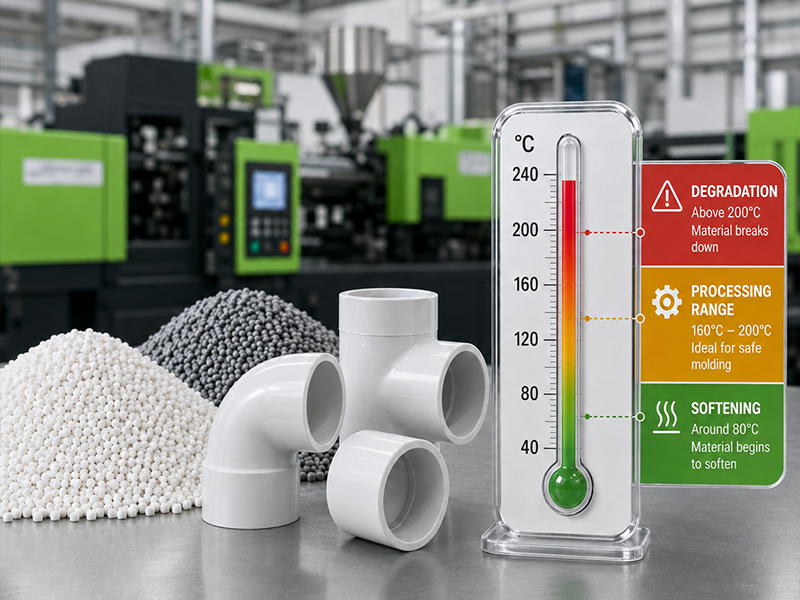
正確な温度制御により、PVC は金型に入る前に適切な加工条件に到達します。 PVC 射出成形温度が低すぎると、材料の粘度が高くなり、薄い壁、リブ、ねじ山、または長い流路を充填できない可能性があります。過剰な射出圧力が必要な場合でも、不完全な部品が生成されることがあります。
温度が高すぎると、PVC が劣化し始める可能性があります。これにより、機械的性能が低下し、変色、ガス、臭気、腐食が発生する可能性があります。したがって、流動性を改善するために単に可能な限り高い温度を使用するのではなく、溶融物を安定した加工範囲内に保つ必要があります。
PVC 溶融温度が上昇すると、一般に溶融粘度が低下し、材料の射出が容易になります。これにより、充填圧力を軽減し、細部やテクスチャーのある表面をより正確に再現できます。
ただし、バレル温度を上げることが必ずしも流れの悪さに対する正しい解決策であるとは限りません。ランナーが狭い、ゲートのサイズが小さい、流動長が長すぎる、または壁の厚さが急激に変化すると、材料が制限される可能性があります。非常に高い射出速度または圧力で補正すると、余分なせん断熱により PVC が局所的に過熱する可能性があります。
したがって、これらのパラメータを個別に調整するのではなく、温度、射出速度、圧力、ランナーの設計、ゲート サイズのバランスを取る必要があります。
PVC 加工温度も成形サイクル全体に影響します。材料が冷たすぎる場合は、より高い圧力とより長い充填段階が必要になる場合があります。また、早期に固化すると効果的な保圧が妨げられ、寸法が不安定になったり、部品が不完全になったりする可能性があります。
溶融物が過度に熱い場合、部品を取り出す前にさらに熱を除去する必要があります。これにより、冷却時間が長くなり、生産効率が低下する可能性があります。安定した温度ウィンドウにより、金型に不必要な熱を加えずにキャビティをスムーズに充填できるため、一貫したサイクル タイムを維持できます。
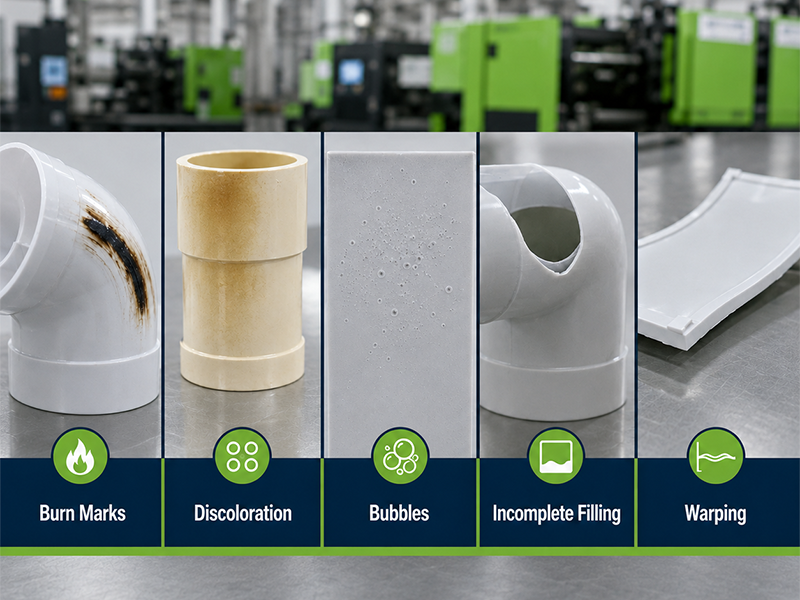
テクスチャ、ロゴ、エッジ、その他の詳細を再現するには、PVC がキャビティ表面全体に均一に流れる必要があります。溶融温度が低すぎるか不安定な場合、フロー ライン、光沢の低下、目に見えるウェルド ライン、表面の鈍さ、またはテクスチャの複製が不完全になる場合があります。
過度の熱は、黄変、茶色または黒色の跡、気泡、表面の縞などのさまざまな問題を引き起こす可能性があります。 PVC 成形温度を適切に制御すると、サイクルごとに一貫した色、より滑らかな表面、より均一な部品品質を実現できます。
PVC が金型に入る温度は、PVC がどのように冷えて固まるのかに影響します。溶融物が熱すぎると、特に肉厚や冷却管のレイアウトのバランスが崩れている場合、成形品が不均一に冷却される可能性があります。これにより、収縮差が増大し、反りや寸法のばらつきが生じる可能性があります。
溶融物が冷たすぎると、保圧が完了する前にキャビティ表面が凍結する可能性があります。その場合、内部応力、低い寸法精度、またはウェルド ラインの周囲の弱い領域が発生する可能性があります。
安定した寸法を維持するには、PVC 溶融温度と金型温度、保持圧力、冷却時間、ゲートの位置、製品の肉厚のバランスを取る必要があります。
PVC は、多くの一般的な射出成形プラスチックよりも長時間の熱に敏感です。バレル設定が許容範囲内であるように見えても、高いスクリュー速度、過剰な背圧、制限されたゲート、または長い滞留時間により、材料が過熱する可能性があります。
劣化が始まると、PVC は変色、ガス、焼けた物質、または腐食性の副産物を生成する可能性があります。したがって、バレル内に PVC が残っている状態で不必要に生産を停止することを避け、色、匂い、圧力、表面品質の変化を注意深く監視する必要があります。
原因:
PVC が過熱または不均一に冷却されると、成形品の異なる領域が異なる速度で収縮する可能性があります。これにより、反り、ねじれ、または公差外の寸法が発生する可能性があります。壁の厚さが不均一で、冷却システムのバランスが崩れていると、問題がさらに大きくなる可能性があります。
修正方法:
樹脂と金型の温度を安定させ、冷却チャネルのレイアウトを見直し、保持圧力と冷却時間を最適化する必要があります。また、製品構造に肉厚の急激な変化がないかどうかも確認する必要があります。
原因:
溶融温度が高すぎると、PVC の粘度が低下し、材料がパーティング ライン、インサート、または遮断面に沿った小さな隙間に流入する可能性があります。過度の圧力や金型のフィッティングが悪いと、バリがさらにひどくなる可能性があります。
修正方法:
温度と射出圧力が必要以上に高くないかを確認し、金型のパーティング ライン、シャットオフ、型締力、インサートの位置を検査する必要があります。
原因:
2 つのフロー フロントが合流するときに PVC 溶融物が冷たすぎると、それらが適切に融合しない可能性があります。これにより、目に見える線が残り、穴、インサート、または複数のゲートの充填領域の周囲の強度が低下する可能性があります。
修正方法:
材料の安全な加工範囲内で溶融温度と金型温度を改善し、射出速度プロファイルを調整し、ゲート位置を見直すことができます。ウェルド ライン領域付近の通気を改善すると、フロー フロントの結合がより効果的に行われる可能性があります。適切な PVC 処理温度により、材料が過熱することなくキャビティに充填および保圧されるようになります。安定した生産を実現するには、材料グレード、実際の溶融温度、滞留時間、射出速度、圧力、金型の通気、冷却システム、部品の構造を合わせて考慮する必要があります。
すべての製品に適用できる単一の PVC 射出成形温度はありません。機械を設定する前に、材料が硬いか柔軟かを確認し、硬度と配合を確認し、サプライヤーの加工データを確認する必要があります。以下の値は開始時の参考として役立ちますが、最終的な設定は部品の厚さ、流動長、ゲート サイズ、金型構造、および実際の成形結果に応じて調整する必要があります。
PVCタイプ |
典型的なバレル温度 |
実際の溶融温度 |
金型温度 |
硬質PVC |
141 ~ 182 °C / 285 ~ 360 °F |
193 ~ 202 °C / 380 ~ 395 °F |
27 ~ 54 °C / 80 ~ 130 °F |
軟質PVC、ショアA 50–60 |
124 ~ 154 °C / 255 ~ 310 °F |
163 ~ 168 °C / 325 ~ 335 °F |
50~110°F / 10~43°C |
軟質PVC、ショアA 60–70 |
129 ~ 157 °C / 265 ~ 315 °F |
168 ~ 174 °C / 335 ~ 345 °F |
50~110°F / 10~43°C |
軟質PVC、ショアA 70–80 |
138 ~ 160 °C / 280 ~ 320 °F |
174 ~ 179 °C / 345 ~ 355 °F |
50~110°F / 10~43°C |
軟質PVC、ショアA 80–90 |
149 ~ 177 °C / 300 ~ 350 °F |
179 ~ 185 °C / 355 ~ 365 °F |
50~110°F / 10~43°C |
PVC 射出成形を最適化するには、正しい温度範囲の選択、せん断と滞留時間の制御、金型の通気と冷却の改善の 3 つの領域に焦点を当てる必要があります。これらの要素が連携して劣化を軽減し、充填を安定させ、PVC 成形品の品質を向上させます。
まず、正確な PVC グレード、硬度、および材料サプライヤーの処理データを確認する必要があります。硬質 PVC と軟質 PVC は、可塑剤の含有量、溶融粘度、熱安定性が異なるため、同じ PVC 射出成形温度を使用することはできません。
推奨温度範囲の中間または下部から開始し、充填圧力、部品の色、表面仕上げ、実際の溶融温度に応じて徐々に調整します。バレル温度を急激に上げすぎないようにしてください。温度を高くすると一時的に流れが改善される可能性がありますが、黄変、ガスの発生、焼け、または PVC の劣化を引き起こす可能性もあります。
実際の PVC 溶融温度は、バレル ヒーターだけでなく、スクリュー速度、背圧、射出速度、ランナー サイズ、ゲート制限にも影響されます。機械の温度設定が正常に見えても、過度のせん断により PVC が過熱する可能性があります。
安定した可塑化のために、スクリュー速度と背圧は必要なだけ高く保つ必要があります。 PVC も、加熱されたバレル内にできるだけ短時間留まるようにしてください。ショット能力が大きすぎる機械や生産停止時間が長いと、滞留時間が長くなり、材料劣化のリスクが高まる可能性があります。
優れた金型設計により、PVC はより低い圧力とより少ないせん断でキャビティを充填できます。流路の端付近、ウェルド ライン、リブ、および空気が閉じ込められる可能性のあるその他の領域に効果的な通気を提供する必要があります。通気が悪いと、ショートショット、焼け跡、不安定な表面品質が発生する可能性があります。
バランスのとれた冷却も重要です。金型温度が低すぎると、充填が完了する前に PVC が凍結する可能性があります。冷却が不均一であると、部品が反ったり、寸法にばらつきが生じたりすることがあります。均一な冷却チャネル、適切なゲート設計、安定した金型温度により、信頼性の高い PVC 射出成形プロセス ウィンドウを確立できます。
PVC 射出成形が成功するかどうかは、適切な温度を選択するだけではありません。安定した充填、一貫した寸法、信頼性の高い表面品質を実現するには、材料グレード、溶融温度、せん断熱、滞留時間、金型の通気、ゲート設計、および冷却が連携して機能する必要があります。
2002 年以来、 Alpine Moldは DFM 解析、射出成形金型の製造から金型試作、量産までの一貫したサービスを提供してきました。 CNC 加工、EDM、金型の取り付け、組み立て、テスト、品質検査などの主要なプロセスは社内で完了し、金型の精度、リードタイム、生産の安定性をより適切に管理することができます。
STEP、IGS、または XT ファイルを送信してください。プロジェクトの評価と見積もりのために、PVC グレード、表面要件、推定生産量とともに、
はい。硬質 PVC と軟質 PVC はどちらも、フィッティング、電気部品、ハンドル、シール、ハウジング、医療部品などの製品に射出成形できます。ただし、すべての PVC コンパウンドがこのプロセス用に配合されているわけではないため、射出成形グレードを選択する必要があります。
一般に、PVC はナイロンやポリカーボネートなどの吸湿性プラスチックよりも水分の吸収が少ないです。ただし、材料が湿気の多い環境で保管されていた場合、湿気に敏感な添加剤が含まれていた場合、または成形中に表面に縞模様が見られた場合には、乾燥が必要になる場合があります。 PVC サプライヤーが提供する乾燥手順に従い、過度の乾燥温度を避けてください。
リサイクル PVC は、その原料、配合、汚染レベル、および以前の熱履歴が適切に制御されていれば、射出成形できます。ただし、処理を繰り返すと、色、流動挙動、機械的性能、熱安定性に影響が出る可能性があります。大量生産の前に、リサイクル材料の比率をテストし、完成した部品が機能要件を満たしていることを確認する必要があります。
ホット ランナー システムは一部の PVC プロジェクトに使用できますが、PVC は長時間の加熱に弱いため、慎重な設計が必要です。長い流路、デッドコーナー、不均一なヒーター制御により、材料劣化のリスクが高まる可能性があります。多くの PVC 部品では、適切に設計されたコールド ランナー システムにより、温度制御が簡素化され、メンテナンスが容易になります。
PVC は一部のオーバーモールディング用途に使用できますが、接着力は基材の材質、PVC 配合、表面状態、製品設計によって異なります。すべての材料の組み合わせ間で化学結合が保証されているわけではないため、結合を改善するために機械的なかみ合わせ、穴、溝、アンダーカットが必要になる場合があります。材料の適合性は、金型の製造前にテストを通じて検証する必要があります。


