
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-08-10 Origine: Sito


| 1. Qual è il punto di fusione del PVC? |
| 2. In che modo il punto di fusione del PVC influisce sullo stampaggio a iniezione |
| 3. Impostazioni della temperatura e del processo di stampaggio a iniezione di PVC |
| 4. Difetti comuni di stampaggio del PVC legati alla temperatura |
| 5. Come ottimizzare lo stampaggio a iniezione di PVC |
| 6. Conclusione |
| Domande frequenti |
Quando tu PVC per stampi a iniezione , anche un piccolo cambiamento di temperatura può influire sul flusso del materiale, sull'aspetto della superficie, sulla stabilità dimensionale e sull'efficienza produttiva. Comprendere il punto di fusione del PVC, la temperatura dello stampaggio a iniezione del PVC e la finestra di lavorazione sicura aiuta a evitare il riempimento incompleto e il degrado termico. Questa guida spiega come la temperatura influisce sullo stampaggio del PVC e come è possibile stabilire un processo di stampaggio a iniezione più stabile.
Il PVC non ha un punto di fusione preciso come molte plastiche cristalline. Invece, si ammorbidisce gradualmente e diventa fluido entro un intervallo di lavorazione. La temperatura di rammollimento del PVC è il punto in cui il materiale inizia a perdere rigidità, mentre la temperatura di fusione del PVC si riferisce all'intervallo in cui può fluire durante lo stampaggio a iniezione. La temperatura di degradazione del PVC è il livello al quale il calore eccessivo inizia a decomporre il materiale, causando potenzialmente scolorimento, combustione, formazione di gas e corrosione. Poiché gli intervalli di fusione e degradazione sono relativamente vicini, il controllo della temperatura dello stampaggio a iniezione del PVC è particolarmente importante.
La corretta temperatura di lavorazione del PVC dipende dalla formulazione. Il PVC rigido contiene poco o nessun plastificante, quindi normalmente ha una viscosità di fusione più elevata e richiede un attento controllo della pressione, del taglio e del tempo di permanenza. Il PVC flessibile contiene plastificanti che migliorano la morbidezza e il flusso, consentendone la lavorazione in diverse condizioni. Anche gli stabilizzanti termici, i riempitivi, i pigmenti, i lubrificanti e i modificatori di impatto influiscono sul flusso del materiale e sulla stabilità termica. Pertanto, diversi gradi di PVC non possono utilizzare esattamente la stessa temperatura di stampaggio e le impostazioni finali dovrebbero sempre seguire i dati del fornitore della resina e i risultati effettivi delle prove dello stampo.
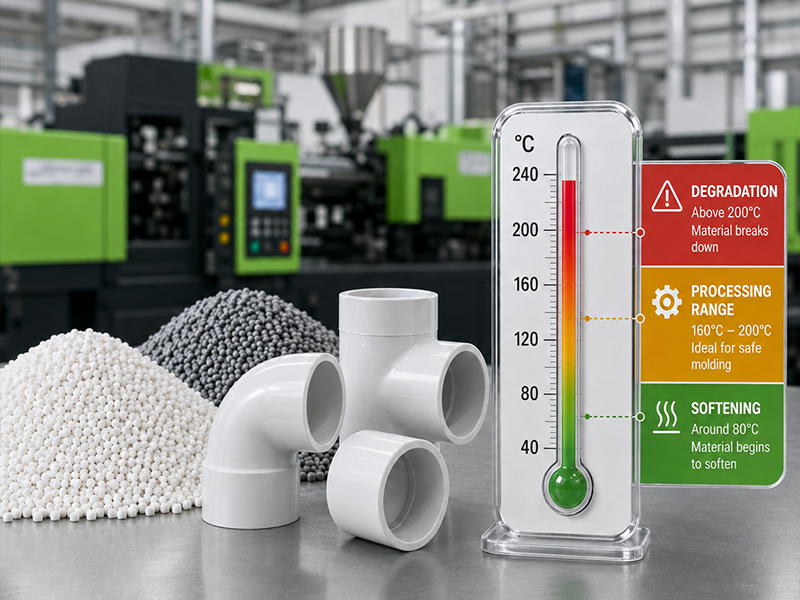
Il controllo accurato della temperatura aiuta il PVC a raggiungere una condizione di lavorazione adeguata prima che entri nello stampo. Quando la temperatura di stampaggio a iniezione del PVC è troppo bassa, il materiale rimane altamente viscoso e potrebbe non riempire pareti sottili, nervature, filettature o lunghi percorsi di flusso. Potrebbe essere necessaria una pressione di iniezione eccessiva, ma si producono comunque parti incomplete.
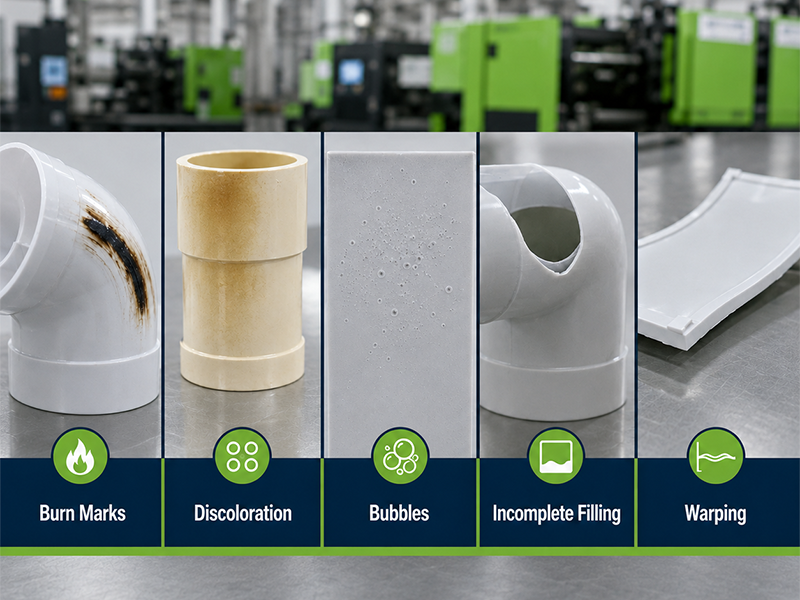
Se la temperatura è troppo alta, il PVC potrebbe iniziare a degradarsi. Ciò può ridurre le prestazioni meccaniche e causare scolorimento, gas, odori o corrosione. È quindi necessario mantenere la massa fusa all'interno di un intervallo di lavorazione stabile invece di utilizzare semplicemente la temperatura più alta possibile per migliorare il flusso.
Quando la temperatura di fusione del PVC aumenta, la viscosità della fusione generalmente diminuisce, rendendo il materiale più facile da iniettare. Ciò può aiutarti a ridurre la pressione di riempimento e a riprodurre piccoli dettagli o superfici strutturate in modo più accurato.
Tuttavia, l’aumento della temperatura del cilindro non è sempre la soluzione corretta in caso di flusso scarso. Un canale stretto, un cancello sottodimensionato, una lunghezza eccessiva del flusso o una transizione improvvisa dello spessore della parete possono comunque limitare il materiale. Se si compensa con una velocità o una pressione di iniezione molto elevata, il calore di taglio extra potrebbe surriscaldare localmente il PVC.
È quindi necessario bilanciare la temperatura, la velocità di iniezione, la pressione, il design del canale e le dimensioni del punto di iniezione anziché regolare questi parametri separatamente.
La temperatura di lavorazione del PVC influisce anche sul ciclo complessivo di stampaggio. Se il materiale è troppo freddo, potrebbe richiedere una pressione maggiore e una fase di riempimento più lunga. Una solidificazione precoce può anche impedire un imballaggio efficace, portando a dimensioni instabili o parti incomplete.
Quando la fusione è eccessivamente calda, è necessario rimuovere più calore prima che la parte possa essere espulsa. Ciò potrebbe prolungare il tempo di raffreddamento e ridurre l’efficienza della produzione. Una finestra di temperatura stabile consente alla cavità di riempirsi uniformemente senza aggiungere calore inutile allo stampo, aiutandoti a mantenere un tempo di ciclo costante.
Il PVC deve scorrere uniformemente sulla superficie della cavità per riprodurre texture, loghi, bordi e altri dettagli. Quando la temperatura di fusione è troppo bassa o instabile, è possibile che si vedano linee di flusso, scarsa lucentezza, linee di saldatura visibili, superfici opache o replica incompleta della struttura.
Il calore eccessivo può creare una serie di problemi diversi, tra cui ingiallimento, segni marroni o neri, bolle e striature superficiali. Il corretto controllo della temperatura di stampaggio del PVC aiuta a ottenere colori uniformi, superfici più lisce e qualità delle parti più uniforme da un ciclo a quello successivo.
La temperatura alla quale il PVC entra nello stampo influenza il modo in cui si raffredda e si solidifica. Se il materiale fuso è troppo caldo, la parte potrebbe raffreddarsi in modo non uniforme, soprattutto quando lo spessore della parete o la disposizione del canale di raffreddamento non sono bilanciati. Ciò può aumentare le differenze di ritiro e portare a deformazioni o variazioni dimensionali.
Se il materiale fuso è troppo freddo, la superficie della cavità potrebbe congelarsi prima che il riempimento sia completato. Potresti quindi notare stress interno, scarsa precisione dimensionale o aree deboli attorno alle linee di saldatura.
Per mantenere dimensioni stabili, è necessario bilanciare la temperatura di fusione del PVC con la temperatura dello stampo, la pressione di mantenimento, il tempo di raffreddamento, la posizione del punto di iniezione e lo spessore della parete del prodotto.
Il PVC è più sensibile al calore prolungato rispetto a molte comuni plastiche stampate a iniezione. Anche quando l'impostazione del cilindro sembra accettabile, il materiale può surriscaldarsi a causa dell'elevata velocità della vite, dell'eccessiva contropressione, dei punti di accesso limitati o del lungo tempo di permanenza.
Una volta iniziata la degradazione, il PVC può produrre scolorimento, gas, materiale bruciato o sottoprodotti corrosivi. Dovresti quindi evitare inutili interruzioni della produzione con il PVC rimasto all'interno del fusto e monitorare attentamente i cambiamenti di colore, odore, pressione e qualità della superficie.
Causa:
Quando il PVC viene surriscaldato o raffreddato in modo non uniforme, le diverse aree della parte potrebbero ritirarsi a velocità diverse. Ciò può portare a deformazioni, torsioni o dimensioni fuori tolleranza. Lo spessore irregolare delle pareti e un sistema di raffreddamento sbilanciato possono aumentare il problema.
Come correggerlo:
è necessario stabilizzare le temperature del materiale fuso e dello stampo, rivedere la disposizione dei canali di raffreddamento e ottimizzare la pressione di mantenimento e il tempo di raffreddamento. È inoltre necessario verificare la struttura del prodotto per eventuali cambiamenti improvvisi nello spessore delle pareti.
Causa:
Quando la temperatura di fusione è troppo elevata, la viscosità del PVC potrebbe diminuire e il materiale potrebbe fluire in piccoli spazi lungo la linea di giunzione, gli inserti o le superfici di chiusura. Una pressione eccessiva o un montaggio inadeguato dello stampo possono rendere la bava più grave.
Come correggerlo:
è necessario verificare se la temperatura e la pressione di iniezione sono superiori al necessario, quindi ispezionare la linea di giunzione dello stampo, le chiusure, la forza di bloccaggio e il posizionamento dell'inserto.
Causa:
Se il materiale fuso del PVC è troppo freddo quando due fronti di flusso si incontrano, potrebbero non fondersi correttamente. Ciò può lasciare una linea visibile e ridurre la resistenza attorno a fori, inserti o aree di riempimento con più punti di accesso.
Come correggerlo:
è possibile migliorare le temperature di fusione e stampo entro l'intervallo di lavorazione sicura del materiale, regolare il profilo della velocità di iniezione e rivedere la posizione del punto di iniezione. Una migliore ventilazione vicino all'area della linea di saldatura può anche aiutare i fronti del flusso a unirsi in modo più efficace. La corretta temperatura di lavorazione del PVC dovrebbe consentire al materiale di riempire e compattare la cavità senza surriscaldarsi. Per ottenere una produzione stabile, è necessario considerare insieme la qualità del materiale, la temperatura di fusione effettiva, il tempo di permanenza, la velocità di iniezione, la pressione, lo sfiato dello stampo, il sistema di raffreddamento e la struttura della parte.
Non esiste un’unica temperatura di stampaggio a iniezione del PVC che funzioni per ogni prodotto. Prima di impostare la macchina, è necessario verificare se il materiale è rigido o flessibile, verificarne la durezza e la formulazione e rivedere i dati di lavorazione del fornitore. I valori riportati di seguito sono utili riferimenti iniziali, ma le impostazioni finali devono essere regolate in base allo spessore della parte, alla lunghezza del flusso, alle dimensioni del punto di iniezione, alla struttura dello stampo e ai risultati effettivi dello stampaggio.
Tipo PVC |
Temperatura tipica della canna |
Temperatura di fusione effettiva |
Temperatura dello stampo |
PVC rigido |
285–360°F / 141–182°C |
380–395°F / 193–202°C |
80–130°F / 27–54°C |
PVC flessibile, Shore A 50–60 |
255–310°F / 124–154°C |
325–335°F / 163–168°C |
50–110°F / 10–43°C |
PVC flessibile, Shore A 60–70 |
265–315°F / 129–157°C |
335–345°F / 168–174°C |
50–110°F / 10–43°C |
PVC flessibile, Shore A 70–80 |
280–320°F / 138–160°C |
345–355°F / 174–179°C |
50–110°F / 10–43°C |
PVC flessibile, Shore A 80–90 |
300–350°F / 149–177°C |
355–365°F / 179–185°C |
50–110°F / 10–43°C |
Per ottimizzare lo stampaggio a iniezione del PVC, è necessario concentrarsi su tre aree: selezionare l'intervallo di temperatura corretto, controllare il taglio e il tempo di permanenza e migliorare lo sfiato e il raffreddamento dello stampo. Questi fattori lavorano insieme per ridurre il degrado, stabilizzare il riempimento e migliorare la qualità delle parti stampate in PVC.
Dovresti prima confermare l'esatto grado di PVC, la durezza e i dati di lavorazione del fornitore del materiale. Il PVC rigido e il PVC flessibile non possono utilizzare la stessa temperatura di stampaggio a iniezione del PVC, perché il loro contenuto di plastificante, la viscosità del fuso e la stabilità termica sono diversi.
Iniziare dalla sezione media o inferiore dell'intervallo di temperatura consigliato, quindi regolarlo gradualmente in base alla pressione di riempimento, al colore della parte, alla finitura superficiale e alla temperatura di fusione effettiva. Evitare di aumentare la temperatura della canna troppo rapidamente. Una temperatura più elevata può migliorare temporaneamente il flusso, ma può anche causare ingiallimento, formazione di gas, bruciatura o degradazione del PVC.
L'effettiva temperatura di fusione del PVC è influenzata non solo dai riscaldatori del cilindro, ma anche dalla velocità della vite, dalla contropressione, dalla velocità di iniezione, dalle dimensioni del canale e dalla restrizione del punto di iniezione. Un taglio eccessivo può surriscaldare il PVC anche quando l'impostazione della temperatura della macchina appare normale.
È necessario mantenere la velocità della vite e la contropressione solo al livello necessario per una plastificazione stabile. Inoltre, il PVC dovrebbe rimanere all'interno del fusto riscaldato il minor tempo possibile. Una macchina con una capacità di iniezione eccessivamente elevata o un lungo arresto della produzione possono aumentare il tempo di permanenza e aumentare il rischio di degrado del materiale.
Un buon design dello stampo aiuta il PVC a riempire la cavità con una pressione inferiore e meno forze di taglio. È necessario fornire uno sfiato efficace in prossimità dell'estremità del percorso del flusso, delle linee di saldatura, delle nervature e di altre aree in cui l'aria potrebbe rimanere intrappolata. Una ventilazione inadeguata può causare scatti brevi, segni di bruciatura e qualità della superficie instabile.
Anche il raffreddamento equilibrato è importante. Se la temperatura dello stampo è troppo bassa, il PVC potrebbe congelare prima del completamento del riempimento. Se il raffreddamento non è uniforme, la parte potrebbe deformarsi o mostrare variazioni dimensionali. Canali di raffreddamento uniformi, design adeguato del cancello e temperatura stabile dello stampo aiutano a stabilire una finestra affidabile del processo di stampaggio a iniezione di PVC.
Il successo dello stampaggio a iniezione del PVC non dipende soltanto dalla scelta della temperatura adeguata. La qualità del materiale, la temperatura di fusione, il calore di taglio, il tempo di permanenza, lo sfiato dello stampo, la progettazione del punto di iniezione e il raffreddamento devono lavorare insieme per ottenere un riempimento stabile, dimensioni costanti e una qualità superficiale affidabile.
Dal 2002, Alpine Mold fornisce servizi integrati dall'analisi DFM e dalla produzione di stampi a iniezione alle prove sugli stampi e alla produzione di massa. I processi chiave, tra cui lavorazione CNC, elettroerosione, montaggio di stampi, assemblaggio, test e ispezione di qualità, vengono completati internamente, aiutandoci a mantenere un migliore controllo sulla precisione dello stampo, sui tempi di consegna e sulla stabilità della produzione.
Inviaci i tuoi file STEP, IGS o XT , insieme al grado di PVC, ai requisiti di superficie e al volume di produzione stimato, per la valutazione e il preventivo del progetto.
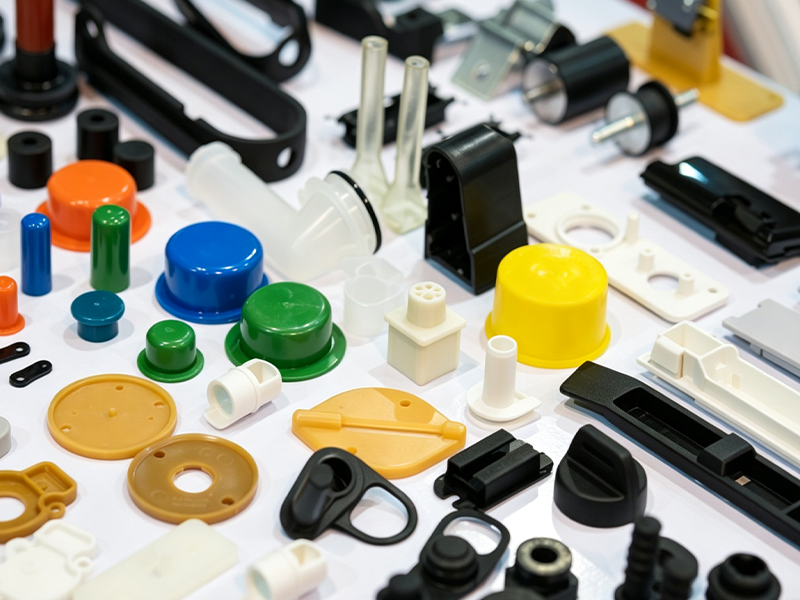
SÌ. Sia il PVC rigido che quello flessibile possono essere stampati a iniezione in prodotti quali raccordi, componenti elettrici, maniglie, guarnizioni, alloggiamenti e parti mediche. Tuttavia, è necessario selezionare un grado di stampaggio a iniezione perché non tutti i composti in PVC sono formulati per questo processo.
Il PVC generalmente assorbe meno umidità rispetto alle plastiche igroscopiche come il nylon o il policarbonato. Tuttavia, l'asciugatura potrebbe essere ancora necessaria quando il materiale è stato conservato in un ambiente umido, contiene additivi sensibili all'umidità o presenta striature superficiali durante lo stampaggio. È necessario seguire le istruzioni di asciugatura fornite dal fornitore di PVC ed evitare temperature di asciugatura eccessive.
Il PVC riciclato può essere stampato a iniezione quando la sua fonte, formulazione, livello di contaminazione e storia termica precedente sono adeguatamente controllati. Tuttavia, l'elaborazione ripetuta può influire sul colore, sul comportamento del flusso, sulle prestazioni meccaniche e sulla stabilità termica. Prima della produzione di massa, è necessario testare la percentuale di materiale riciclato e confermare che le parti finite soddisfino ancora i requisiti funzionali.
I sistemi a canale caldo possono essere utilizzati per alcuni progetti in PVC, ma richiedono un'attenta progettazione perché il PVC è sensibile al riscaldamento prolungato. Canali di flusso lunghi, angoli morti e controllo irregolare del riscaldatore possono aumentare il rischio di degrado del materiale. Per molte parti in PVC, un sistema a canale freddo ben progettato può offrire un controllo della temperatura più semplice e una manutenzione più semplice.
Il PVC può essere utilizzato in alcune applicazioni di sovrastampaggio, ma l'adesione dipende dal materiale del substrato, dalla formulazione del PVC, dalle condizioni della superficie e dal design del prodotto. Il legame chimico non è garantito tra ogni combinazione di materiali, quindi potrebbero essere necessari interblocchi meccanici, fori, scanalature e sottosquadri per migliorare il fissaggio. La compatibilità dei materiali deve essere verificata mediante test prima della produzione dello stampo.


