
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-10 Origine : Site


| 1. Quel est le point de fusion du PVC ? |
| 2. Comment le point de fusion du PVC affecte le moulage par injection |
| 3. Paramètres de température et de processus de moulage par injection de PVC |
| 4. Défauts courants de moulage du PVC liés à la température |
| 5. Comment optimiser le moulage par injection de PVC |
| 6.Conclusion |
| FAQ |
Quand tu PVC moulé par injection , même un petit changement de température peut affecter le flux de matériaux, l'apparence de la surface, la stabilité dimensionnelle et l'efficacité de la production. Comprendre le point de fusion du PVC, la température de moulage par injection du PVC et la fenêtre de traitement sûre vous aide à éviter un remplissage incomplet et une dégradation thermique. Ce guide explique comment la température affecte le moulage du PVC et comment vous pouvez établir un processus de moulage par injection plus stable.
Le PVC n’a pas de point de fusion précis comme de nombreux plastiques cristallins. Au lieu de cela, il se ramollit progressivement et devient fluide dans une plage de traitement. La température de ramollissement du PVC est le point auquel le matériau commence à perdre de sa rigidité, tandis que la température de fusion du PVC fait référence à la plage dans laquelle il peut s'écouler lors du moulage par injection. La température de dégradation du PVC est le niveau auquel une chaleur excessive commence à décomposer le matériau, provoquant potentiellement une décoloration, une brûlure, une formation de gaz et une corrosion. Étant donné que les plages de fusion et de dégradation sont relativement proches, le contrôle de la température de moulage par injection du PVC est particulièrement important.
La température correcte de traitement du PVC dépend de la formulation. Le PVC rigide contient peu ou pas de plastifiant, il a donc normalement une viscosité à l'état fondu plus élevée et nécessite un contrôle minutieux de la pression, du cisaillement et du temps de séjour. Le PVC flexible contient des plastifiants qui améliorent la douceur et la fluidité, lui permettant d'être traité dans différentes conditions. Les stabilisants thermiques, les charges, les pigments, les lubrifiants et les modificateurs d'impact affectent également le flux des matériaux et la stabilité thermique. Par conséquent, différentes qualités de PVC ne peuvent pas utiliser exactement la même température de moulage, et les réglages finaux doivent toujours suivre les données du fournisseur de résine et les résultats réels des essais de moulage.
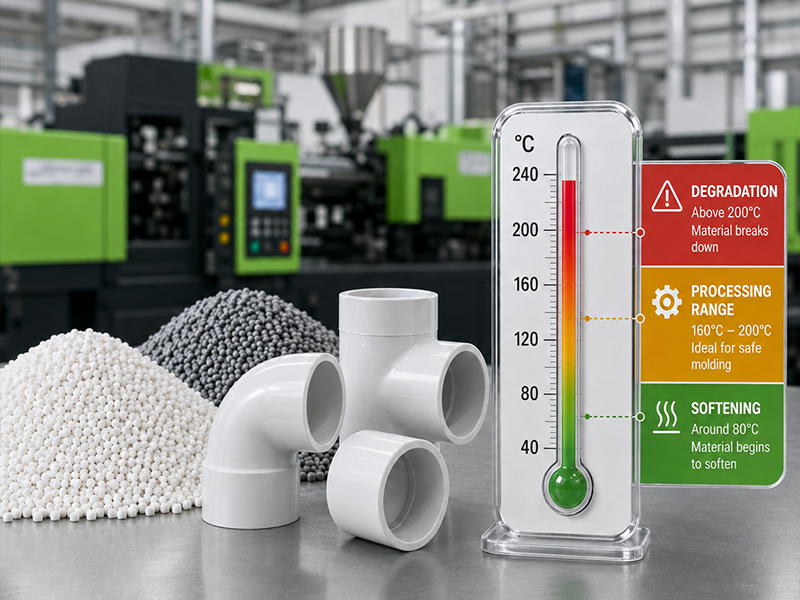
Un contrôle précis de la température aide le PVC à atteindre des conditions de traitement appropriées avant d'entrer dans le moule. Lorsque la température de moulage par injection du PVC est trop basse, le matériau reste très visqueux et peut ne pas remplir les parois fines, les nervures, les filetages ou les longs trajets d'écoulement. Vous pourriez avoir besoin d’une pression d’injection excessive tout en produisant des pièces incomplètes.
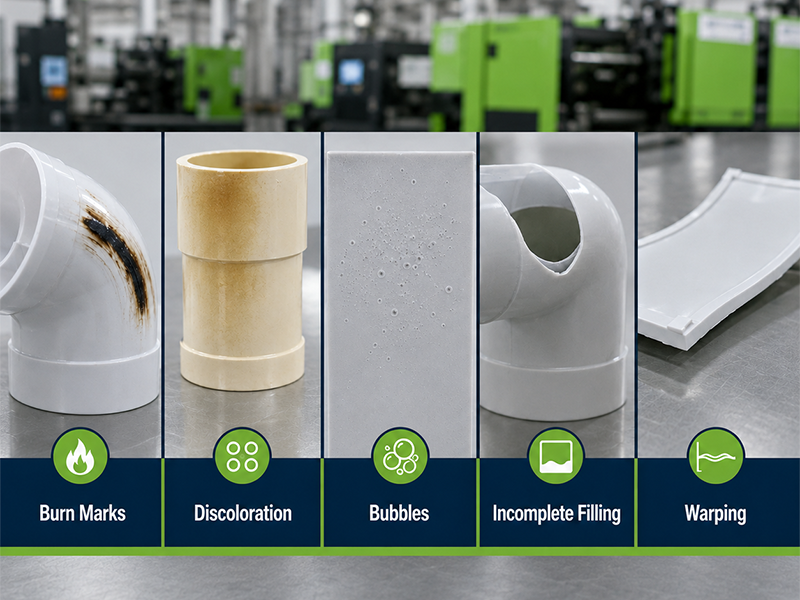
Si la température est trop élevée, le PVC peut commencer à se dégrader. Cela peut réduire les performances mécaniques et provoquer une décoloration, des gaz, des odeurs ou de la corrosion. Vous devez donc maintenir la matière fondue dans une plage de traitement stable au lieu de simplement utiliser la température la plus élevée possible pour améliorer l'écoulement.
À mesure que la température de fusion du PVC augmente, la viscosité de la fusion diminue généralement, ce qui rend le matériau plus facile à injecter. Cela peut vous aider à réduire la pression de remplissage et à reproduire plus précisément les petits détails ou les surfaces texturées.
Cependant, augmenter la température du fût n’est pas toujours la bonne solution en cas de mauvais débit. Un canal d'écoulement étroit, une porte sous-dimensionnée, une longueur d'écoulement excessive ou une transition abrupte entre l'épaisseur de la paroi peuvent néanmoins restreindre le matériau. Si vous compensez par une vitesse ou une pression d'injection très élevée, la chaleur de cisaillement supplémentaire peut surchauffer localement le PVC.
Vous devez donc équilibrer la température, la vitesse d'injection, la pression, la conception du canal et la taille de la porte plutôt que d'ajuster ces paramètres séparément.
La température de traitement du PVC affecte également le cycle de moulage global. Si le matériau est trop froid, une pression plus élevée et une étape de remplissage plus longue peuvent être nécessaires. Une solidification précoce peut également empêcher un compactage efficace, conduisant à des dimensions instables ou à des pièces incomplètes.
Lorsque la matière fondue est excessivement chaude, davantage de chaleur doit être évacuée avant que la pièce puisse être éjectée. Cela peut prolonger le temps de refroidissement et réduire l'efficacité de la production. Une fenêtre de température stable permet à la cavité de se remplir en douceur sans ajouter de chaleur inutile au moule, vous aidant ainsi à maintenir un temps de cycle constant.
Le PVC doit s'écouler uniformément sur la surface de la cavité pour reproduire les textures, les logos, les bords et autres détails. Lorsque la température de fusion est trop basse ou instable, vous pouvez observer des lignes d'écoulement, une mauvaise brillance, des lignes de soudure visibles, des surfaces ternes ou une réplication incomplète de la texture.
Une chaleur excessive peut créer un autre ensemble de problèmes, notamment un jaunissement, des marques brunes ou noires, des bulles et des stries de surface. Un contrôle approprié de la température du moulage du PVC vous aide à obtenir une couleur constante, des surfaces plus lisses et une qualité de pièce plus uniforme d'un cycle à l'autre.
La température à laquelle le PVC entre dans le moule affecte la façon dont il refroidit et se solidifie. Si la matière fondue est trop chaude, la pièce peut refroidir de manière inégale, en particulier lorsque l'épaisseur de la paroi ou la disposition des canaux de refroidissement est déséquilibrée. Cela peut augmenter les différences de retrait et conduire à des déformations ou à des variations dimensionnelles.
Si la matière fondue est trop froide, la surface de la cavité peut geler avant la fin du conditionnement. Vous pouvez alors constater des contraintes internes, une mauvaise précision dimensionnelle ou des zones faibles autour des lignes de soudure.
Pour maintenir des dimensions stables, vous devez équilibrer la température de fusion du PVC avec la température du moule, la pression de maintien, le temps de refroidissement, l'emplacement de la porte et l'épaisseur de la paroi du produit.
Le PVC est plus sensible à la chaleur prolongée que de nombreux plastiques courants destinés au moulage par injection. Même lorsque le réglage du canon semble acceptable, le matériau peut surchauffer en raison d'une vitesse de vis élevée, d'une contre-pression excessive, de portes restreintes ou d'un temps de séjour long.
Une fois la dégradation commencée, le PVC peut produire une décoloration, des gaz, des matériaux brûlés ou des sous-produits corrosifs. Vous devez donc éviter les arrêts inutiles de la production avec du PVC restant à l’intérieur du fût et surveiller de près les changements de couleur, d’odeur, de pression et de qualité de surface.
Cause :
Lorsque le PVC est surchauffé ou refroidi de manière inégale, différentes zones de la pièce peuvent rétrécir à des rythmes différents. Cela peut entraîner une déformation, une torsion ou des dimensions hors tolérance. Une épaisseur de paroi inégale et un système de refroidissement déséquilibré peuvent aggraver le problème.
Comment corriger ce problème :
vous devez stabiliser les températures de fusion et de moule, revoir la disposition des canaux de refroidissement et optimiser la pression de maintien et le temps de refroidissement. La structure du produit doit également être vérifiée pour détecter tout changement soudain dans l'épaisseur de la paroi.
Cause :
Lorsque la température de fusion est trop élevée, la viscosité du PVC peut chuter et le matériau peut s'écouler dans de petits espaces le long de la ligne de joint, des inserts ou des surfaces d'arrêt. Une pression excessive ou un mauvais ajustement du moule peuvent aggraver la bavure.
Comment corriger ce problème :
vous devez confirmer si la température et la pression d'injection sont plus élevées que nécessaire, puis inspecter la ligne de joint du moule, les fermetures, la force de serrage et le positionnement de l'insert.
Cause :
Si la fonte du PVC est trop froide lorsque deux fronts d'écoulement se rencontrent, ils risquent de ne pas fusionner correctement. Cela peut laisser une ligne visible et réduire la résistance autour des trous, des inserts ou des zones de remplissage à plusieurs portes.
Comment corriger ce problème :
vous pouvez améliorer les températures de fusion et de moulage dans la plage de traitement sûre du matériau, ajuster le profil de vitesse d'injection et revoir l'emplacement de la porte. Une meilleure ventilation près de la zone de la ligne de soudure peut également aider les fronts d'écoulement à se joindre plus efficacement. La température correcte de traitement du PVC devrait permettre au matériau de remplir et de compacter la cavité sans surchauffer. Pour obtenir une production stable, vous devez prendre en compte ensemble la qualité du matériau, la température de fusion réelle, le temps de séjour, la vitesse d'injection, la pression, la ventilation du moule, le système de refroidissement et la structure de la pièce.
Il n’existe pas de température de moulage par injection de PVC unique qui fonctionne pour chaque produit. Avant de régler la machine, vous devez confirmer si le matériau est rigide ou flexible, vérifier sa dureté et sa formulation et consulter les données de traitement du fournisseur. Les valeurs ci-dessous sont des références de départ utiles, mais les paramètres finaux doivent être ajustés en fonction de l'épaisseur de la pièce, de la longueur du flux, de la taille de la porte, de la structure du moule et des résultats de moulage réels.
Type de PVC |
Température typique du baril |
Température de fusion réelle |
Température du moule |
PVC rigide |
285-360°F / 141-182°C |
380-395°F / 193-202°C |
80-130°F / 27-54°C |
PVC souple, Shore A 50–60 |
255-310°F / 124-154°C |
325-335°F / 163-168°C |
50-110°F / 10-43°C |
PVC souple, Shore A 60–70 |
265-315°F / 129-157°C |
335-345°F / 168-174°C |
50-110°F / 10-43°C |
PVC souple, Shore A 70–80 |
280-320°F / 138-160°C |
345-355°F / 174-179°C |
50-110°F / 10-43°C |
PVC souple, Shore A 80–90 |
300 à 350 °F / 149 à 177 °C |
355-365°F / 179-185°C |
50-110°F / 10-43°C |
Pour optimiser le moulage par injection de PVC, vous devez vous concentrer sur trois domaines : sélectionner la plage de température appropriée, contrôler le cisaillement et le temps de séjour, et améliorer la ventilation et le refroidissement du moule. Ces facteurs agissent ensemble pour réduire la dégradation, stabiliser le remplissage et améliorer la qualité des pièces moulées en PVC.
Vous devez d’abord confirmer la qualité exacte du PVC, sa dureté et les données de traitement du fournisseur de matériaux. Le PVC rigide et le PVC flexible ne peuvent pas utiliser la même température de moulage par injection de PVC, car leur teneur en plastifiant, leur viscosité à l'état fondu et leur stabilité thermique sont différentes.
Commencez par la partie médiane ou inférieure de la plage de température recommandée, puis ajustez-la progressivement en fonction de la pression de remplissage, de la couleur de la pièce, de l'état de surface et de la température de fusion réelle. Évitez d'augmenter la température du fût trop rapidement. Une température plus élevée peut améliorer temporairement l’écoulement, mais elle peut également provoquer un jaunissement, une génération de gaz, une brûlure ou une dégradation du PVC.
La température réelle de fusion du PVC est affectée non seulement par les éléments chauffants du fût, mais également par la vitesse de la vis, la contre-pression, la vitesse d'injection, la taille des canaux et la restriction de la porte. Un cisaillement excessif peut surchauffer le PVC même lorsque le réglage de la température de la machine semble normal.
Vous devez maintenir la vitesse de vis et la contre-pression aussi élevées que nécessaire pour une plastification stable. Le PVC doit également rester à l’intérieur du fût chauffé le moins de temps possible. Une machine avec une capacité de tir trop importante ou un arrêt de production prolongé peut augmenter le temps de séjour et augmenter les risques de dégradation du matériau.
Une bonne conception du moule permet au PVC de remplir la cavité avec une pression plus faible et moins de cisaillement. Vous devez prévoir une ventilation efficace près de l'extrémité du trajet d'écoulement, des lignes de soudure, des nervures et des autres zones où l'air peut être emprisonné. Une mauvaise ventilation peut provoquer des tirs courts, des marques de brûlure et une qualité de surface instable.
Un refroidissement équilibré est également important. Si la température du moule est trop basse, le PVC peut geler avant la fin du remplissage. Si le refroidissement est irrégulier, la pièce peut se déformer ou présenter des variations dimensionnelles. Des canaux de refroidissement uniformes, une conception de porte appropriée et une température de moule stable vous aident à établir une fenêtre de processus de moulage par injection de PVC fiable.
Le succès du moulage par injection de PVC ne dépend pas seulement du choix d’une température appropriée. La qualité du matériau, la température de fusion, la chaleur de cisaillement, le temps de séjour, la ventilation du moule, la conception de la porte et le refroidissement doivent fonctionner ensemble pour obtenir un remplissage stable, des dimensions constantes et une qualité de surface fiable.
Depuis 2002, Alpine Mold fournit des services intégrés allant de l'analyse DFM et de la fabrication de moules à injection aux essais de moules et à la production de masse. Les processus clés, notamment l'usinage CNC, l'EDM, l'ajustement des moules, l'assemblage, les tests et l'inspection qualité, sont réalisés en interne, ce qui nous aide à maintenir un meilleur contrôle sur la précision des moules, les délais de livraison et la stabilité de la production.
Envoyez-nous vos fichiers STEP, IGS ou XT , ainsi que la qualité du PVC, les exigences de surface et le volume de production estimé, pour évaluation et devis du projet.
Oui. Le PVC rigide et flexible peut être moulé par injection dans des produits tels que des raccords, des composants électriques, des poignées, des joints, des boîtiers et des pièces médicales. Cependant, vous devez sélectionner une qualité de moulage par injection car tous les composés de PVC ne sont pas formulés pour ce processus.
Le PVC absorbe généralement moins d’humidité que les plastiques hygroscopiques comme le nylon ou le polycarbonate. Cependant, le séchage peut encore être nécessaire lorsque le matériau a été stocké dans un environnement humide, contient des additifs sensibles à l'humidité ou présente des stries en surface lors du moulage. Vous devez suivre les instructions de séchage fournies par le fournisseur de PVC et éviter des températures de séchage excessives.
Le PVC recyclé peut être moulé par injection lorsque sa source, sa formulation, son niveau de contamination et son historique thermique antérieur sont correctement contrôlés. Cependant, un traitement répété peut affecter la couleur, le comportement d'écoulement, les performances mécaniques et la stabilité thermique. Avant la production en série, vous devez tester le ratio de matériaux recyclés et confirmer que les pièces finies répondent toujours à leurs exigences fonctionnelles.
Les systèmes à canaux chauds peuvent être utilisés pour certains projets en PVC, mais ils nécessitent une conception soignée car le PVC est sensible au chauffage prolongé. Les longs canaux d'écoulement, les coins morts et le contrôle inégal du chauffage peuvent augmenter le risque de dégradation des matériaux. Pour de nombreuses pièces en PVC, un système de canaux froids bien conçu peut offrir un contrôle de température plus simple et une maintenance plus facile.
Le PVC peut être utilisé dans certaines applications de surmoulage, mais l'adhésion dépend du matériau du substrat, de la formulation du PVC, de l'état de la surface et de la conception du produit. La liaison chimique n'est pas garantie entre chaque combinaison de matériaux, c'est pourquoi des verrouillages mécaniques, des trous, des rainures et des contre-dépouilles peuvent être nécessaires pour améliorer la fixation. La compatibilité des matériaux doit être vérifiée par des tests avant la production du moule.


