
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-03 Origine : Site


| 1. Qu’est-ce que le surmoulage ? |
| 2. Considérations de conception vitales pour le surmoulage |
| 3. Matériaux courants utilisés pour le surmoulage |
| 4. Les avantages du surmoulage |
| 5. Conclusion |
Le surmoulage permet aux fabricants de combiner deux matériaux en un seul composant, améliorant ainsi l'adhérence, la durabilité, les performances d'étanchéité et l'apparence du produit. Cependant, un surmoulage réussi nécessite un examen attentif de la compatibilité des matériaux, de la conception des pièces et de la structure du moule.
Le surmoulage est un processus de moulage par injection dans lequel un deuxième matériau est moulé sur un substrat préalablement produit. Le substrat est normalement un plastique rigide tel que l'ABS, le PC, le PP ou le nylon, tandis que le deuxième matériau est souvent un TPE ou un TPU plus souple.
En combinant des matériaux aux propriétés différentes, vous pouvez ajouter des surfaces douces au toucher, améliorer l'adhérence, absorber les chocs, créer des zones d'étanchéité, réduire les vibrations ou protéger les composants sensibles. Le surmoulage peut également réduire le besoin d'assemblage séparé, d'adhésifs, de vis ou de joints supplémentaires.
Les applications courantes incluent :
Poignées et poignées d'outils
Boîtiers électroniques et capots de protection
Composants intérieurs automobiles
Poignées pour dispositifs médicaux
Boutons et panneaux de commande
Brosses à dents et produits de consommation
Décharge de traction des câbles et étanchéité des connecteurs
Cependant, le simple fait de placer un matériau sur un autre ne garantit pas une liaison fiable. La compatibilité des matériaux, l'épaisseur de la paroi, la structure de liaison, les fermetures du moule, l'emplacement des portes et les conditions de traitement doivent tous être pris en compte lors de la phase de conception.
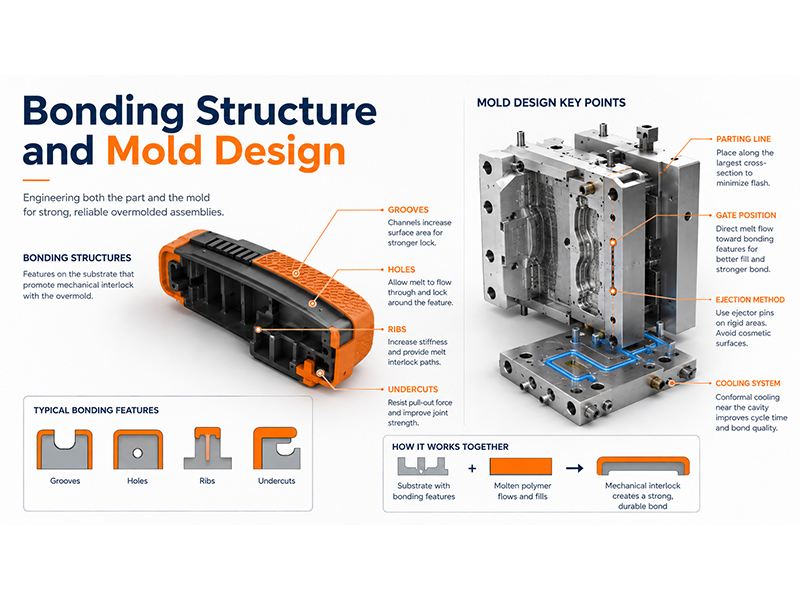
Un projet de surmoulage réussi nécessite à la fois une conception de produit moulable et une structure de moule capable de positionner avec précision le substrat, de contrôler le matériau de la deuxième injection et d'éviter les bavures ou les déformations.
Les considérations de conception peuvent être divisées en deux domaines :
Directives de conception de la pièce surmoulée
Considérations sur la conception du moule pour le surmoulage
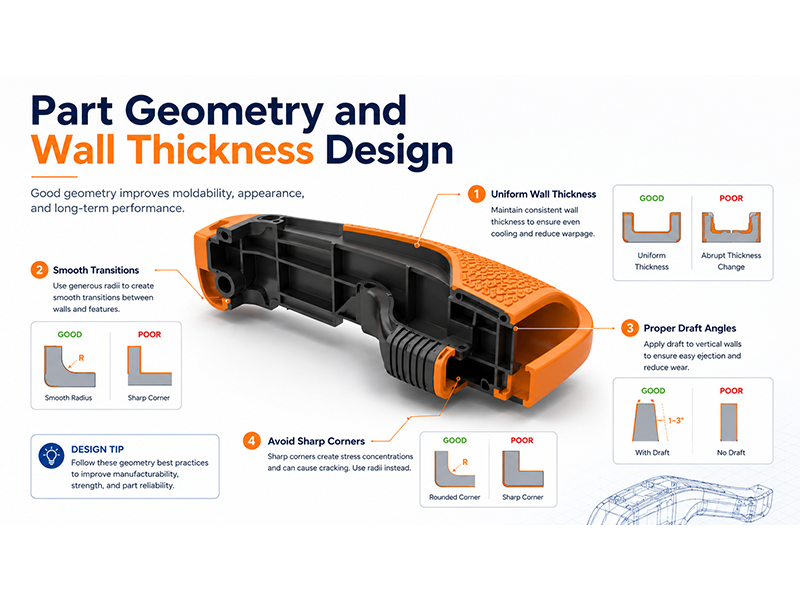
Épaisseur de paroi
Une épaisseur de paroi uniforme est importante pour un flux de matériau stable, un refroidissement équilibré et un retrait constant.
Pour de nombreuses applications de surmoulage de TPE et de TPU, une épaisseur de surmoulage d'environ 1,5 à 3,0 mm constitue une plage de départ pratique. Les zones très fines peuvent geler avant que la cavité ne soit complètement remplie, tandis que les zones trop épaisses peuvent augmenter le temps de refroidissement et créer des marques d'affaissement, des contraintes internes ou des déformations. Vous devez éviter les changements brusques entre les sections épaisses et minces. Des transitions douces et des coins arrondis aident le matériau de surmoulage à s'écouler plus uniformément et réduisent la concentration de contraintes autour de l'interface de liaison.
L'épaisseur de la paroi doit également être évaluée ainsi que la dureté du matériau. Une fine couche de TPE peut sembler plus dure que prévu, même lorsqu'un grade Shore A relativement doux est utilisé. Par conséquent, la sensation de surface finale dépend à la fois de la dureté du matériau et de l'épaisseur du surmoulage. L'épaisseur réelle doit toujours être confirmée en fonction de la taille de la pièce, de la longueur d'écoulement, de la qualité du matériau, des exigences de liaison et de la fonction du produit.
Angles de dépouille
Les matériaux de surmoulage souples peuvent s'étirer, glisser ou se déchirer lors du démoulage, c'est pourquoi un tirage suffisant est particulièrement important.
Un angle de dépouille d'environ 2° à 5° est couramment utilisé sur les surfaces surmoulées parallèles à la direction d'éjection. Des matériaux plus doux, des textures plus profondes et des murs plus hauts peuvent nécessiter un angle de dépouille plus grand.
Un tirage insuffisant peut provoquer :
Rayures superficielles
Déchirure du TPE
Pièce collante
Déformation lors de l'éjection
Usure accrue du moule
Des cycles de production plus longs
Les surfaces texturées nécessitent une dépouille supplémentaire car le matériau moulé doit se détacher de la profondeur de la texture. Le projet final doit donc être sélectionné en fonction de la texture de la surface, de la dureté du matériau, de la hauteur du mur et de la méthode d'éjection.
Verrouillages mécaniques
L'adhésion chimique entre le substrat et le matériau de surmoulage est importante, mais elle ne doit pas toujours être la seule méthode de liaison.
Des verrouillages mécaniques permettent au matériau de surmoulage de se verrouiller physiquement sur le substrat rigide ou de le traverser. Ils sont particulièrement utiles lorsque les matériaux ont une compatibilité chimique limitée ou lorsque le produit est soumis à des forces répétées de traction, de torsion, de vibration ou de pelage.
Les caractéristiques courantes de liaison mécanique comprennent :
Trous traversants qui permettent au matériau de former un verrou semblable à un rivet
Rainures ou canaux qui résistent au mouvement latéral
Contre-dépouilles et structures en queue d'aronde
Nervures et zones en retrait
Bords enveloppants
Ouvertures permettant au matériau de surmoulage de se connecter des deux côtés
Ces caractéristiques doivent être conçues en fonction du sens d’ouverture du moule. Les contre-dépouilles profondes peuvent nécessiter des curseurs, des élévateurs ou d'autres structures de moule mobiles, ce qui peut augmenter la complexité et le coût du moule.
Une bonne conception de surmoulage combine normalement une adhérence chimique appropriée avec un verrouillage mécanique pour améliorer la fiabilité à long terme.
Conception d'arrêt et de bord
Le bord où se termine le matériau de surmoulage est souvent l’une des zones les plus sensibles du produit.
Un bord très fin ou en forme de plumes peut se décoller pendant l'utilisation. Il peut également être difficile pour le moule de sceller avec précision, ce qui augmente le risque de bavure. Dans la mesure du possible, la limite du surmoulage doit inclure une marche, une rainure ou une zone en retrait définie. Cela permet au matériau souple de se terminer à l'intérieur de la géométrie du produit au lieu de se terminer sur une surface plane exposée.
Une conception appropriée des bords peut :
Réduit le pelage et le délaminage
Masquer les différences mineures de transition matérielle
Améliorer l'apparence du produit
Fournir une surface d'arrêt du moule claire
Réduisez le flash autour de la limite de surmoulage
La zone de fermeture doit disposer d'un support structurel suffisant. Si le substrat est trop fin ou trop flexible, la pression d'injection peut le déformer et permettre au deuxième matériau de pénétrer dans des zones indésirables.
Préparation des surfaces
La surface du substrat doit être propre et sèche avant le deuxième processus de moulage.
L'huile, la poussière, l'humidité, les traces de doigts et les agents démoulants peuvent réduire l'adhérence entre les deux matériaux. Les agents de démoulage doivent être évités sur les surfaces à coller à moins qu'ils n'aient été spécifiquement évalués pour la combinaison de matériaux. Une texture de surface légère peut augmenter la surface de liaison disponible et améliorer l'adhérence mécanique. Pour le surmoulage d'inserts, le temps entre la production du substrat et le moulage en deuxième injection doit également être contrôlé afin de réduire la contamination.
Les matériaux sensibles à l'humidité tels que le PC, le PA et le TPU doivent être séchés conformément aux recommandations du fournisseur de résine. Un séchage incorrect peut provoquer des bulles, des traces argentées, de mauvaises surfaces ou une faible adhérence.
Positionnement du substrat
Lors de la deuxième étape de moulage, la première pièce doit rester positionnée avec précision à l'intérieur du moule.
Le moule doit utiliser des surfaces de positionnement fiables, des broches, des poches ou d'autres caractéristiques de positionnement pour empêcher le substrat de bouger, de tourner ou de se soulever sous la pression d'injection.
Un mauvais positionnement peut provoquer :
Épaisseur de surmoulage inégale
Éclair
Limites de matériaux mal alignées
Déformation du substrat
Dommages aux dimensions critiques
Apparence incohérente
Le substrat doit être soutenu dans les zones exposées à la pression d'injection, en particulier lorsqu'il présente des parois minces, de longues sections non supportées ou une géométrie flexible.
Emplacement des portes et flux de matériaux
L'emplacement de la porte affecte directement l'équilibre de remplissage, la qualité du collage, les lignes de soudure, le piégeage de l'air et l'apparence esthétique.
La grille doit guider le matériau fondu en douceur à travers la zone de liaison. Il ne faut pas forcer le matériau à éloigner le substrat de ses surfaces de positionnement.
Évitez de placer la grille directement sur un bord mince non soutenu car la pression d'injection pourrait déformer le substrat. Dans la mesure du possible, les portes doivent également être placées à l’écart des zones esthétiques critiques.
Pour les pièces surmoulées plus grandes ou plus complexes, plusieurs portes ou un système de canaux chauds peuvent être nécessaires pour maintenir un remplissage équilibré. Les obturateurs à vanne peuvent fournir un meilleur contrôle des obturateurs et réduire les marques visibles sur les surfaces cosmétiques.
La position de la porte doit être évaluée avec :
Longueur du flux de matière
Épaisseur du surmoulage
Emplacement de la ligne de soudure
Zones de rétention d'air
Résistance du substrat
Sens de liaison
Exigences d’aspect de surface
L'analyse Moldflow peut aider à évaluer l'emplacement des portes et le comportement de remplissage avant le début de la fabrication du moule.
Ligne de séparation et surfaces de coupure
Le moule doit sceller avec précision contre le substrat le long de la limite complète de la zone surmoulée.
Des surfaces d'arrêt mal conçues ou mal ajustées peuvent permettre aux matériaux mous de s'écouler dans des zones indésirables et de créer des éclairs. Étant donné que le TPE et le TPU peuvent s'écouler dans de très petits espaces, la structure d'obturation nécessite normalement un usinage, un ajustement et un positionnement du substrat précis.
La ligne de séparation doit être placée là où les lignes de rappel mineures n'affecteront pas :
Apparence du produit
Assemblée
Performances d'étanchéité
Surfaces de contact utilisateur
Dimensions critiques
Les surfaces d'arrêt doivent également être accessibles pour l'inspection et la maintenance, car l'usure dans ces zones peut progressivement augmenter l'éclat au cours de la production en série.
Ventilation
L'air doit s'échapper lorsque le matériau de surmoulage remplit la cavité.
Une ventilation insuffisante peut provoquer :
Plans courts
Marques de brûlure
Air emprisonné
Mauvaise texture de la surface
Faible liaison
Remplissage instable
Les évents sont généralement placés près de l’extrémité du chemin d’écoulement des matériaux, autour des coins difficiles à remplir et à proximité des éléments de verrouillage mécanique.
Les dimensions des évents doivent être choisies en fonction de la résine. L'évent doit permettre à l'air de s'échapper sans permettre au matériau souple de créer un éclair.
Circuit de refroidissement
Le substrat et le matériau de surmoulage ont normalement des caractéristiques de refroidissement et de retrait différentes. Un système de refroidissement déséquilibré peut créer des contraintes internes à l'interface et entraîner une déformation ou un délaminage.
Les canaux de refroidissement doivent assurer un contrôle uniforme de la température autour du substrat et de la zone surmoulée. Les sections épaisses, les cavités profondes et les zones proches de la porte peuvent nécessiter une attention supplémentaire en matière de refroidissement.
Un système de refroidissement bien conçu permet :
Maintenir la stabilité dimensionnelle
Réduisez le temps de cycle
Contrôler le retrait du matériau
Améliorer la cohérence de la surface
Protéger l'interface de liaison
Réduire la déformation après éjection
Pour les moules complexes, des circuits de refroidissement séparés peuvent être utilisés pour contrôler plus précisément les différentes zones du moule.
Conception d'éjection
Le système d'éjection doit appliquer une force principalement sur le substrat rigide plutôt que directement sur la couche de surmoulage souple.
Les broches d'éjection appuyant contre du TPE ou du TPU souple peuvent laisser des marques, étirer le matériau ou déformer la pièce. En fonction de la structure du produit, le moule peut utiliser des broches d'éjection, des lames d'éjecteur, des plaques de dévêtissage ou une éjection assistée par air. Les verrouillages mécaniques et les structures enveloppantes doivent également être soigneusement vérifiés pour garantir que la pièce finie peut quitter le moule sans se déchirer. Des curseurs ou des élévateurs peuvent être nécessaires lorsque la structure de liaison crée une contre-dépouille.
L'angle de dépouille, la texture de la surface, la dureté du matériau et l'emplacement d'éjection doivent être examinés ensemble lors de la conception du moule.
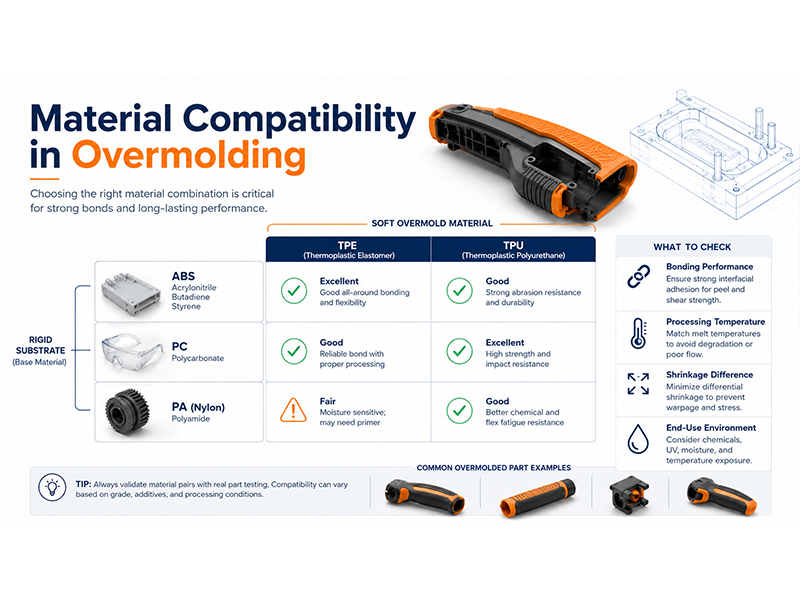
La compatibilité des matériaux est la base d’une pièce surmoulée fiable. Deux matériaux peuvent sembler appropriés individuellement mais ne parviennent toujours pas à se lier lors du surmoulage.
Matériel |
Taper |
Propriétés clés |
Applications courantes |
TPE (élastomère thermoplastique) |
Matériau de surmoulage souple |
Toucher doux, flexible, antidérapant, mise en œuvre facile, bon confort |
Poignées d'outils, électronique grand public, intérieurs automobiles, poignées médicales |
TPU (Polyuréthane thermoplastique) |
Matériau de surmoulage souple |
Haute résistance à l'abrasion, excellente élasticité, résistance aux chocs, résistance chimique |
Capots de protection, composants industriels, pièces automobiles |
ABS (Acrylonitrile Butadiène Styrène) |
Matériau de substrat rigide |
Bonne résistance aux chocs, stabilité dimensionnelle, excellente finition de surface |
Boîtiers électroniques, produits de consommation, composants d'outils |
PC (polycarbonate) |
Matériau de substrat rigide |
Haute résistance aux chocs, résistance à la chaleur, bonne résistance mécanique |
Pièces automobiles, boîtiers industriels, capots de protection |
PA (nylon) |
Matériau de substrat rigide |
Haute résistance, résistance à l'usure, durabilité, excellentes performances mécaniques |
Composants automobiles, engrenages, pièces industrielles |
Un projet de surmoulage réussi nécessite la bonne combinaison de sélection de matériaux, de conception de pièces et d'expertise en fabrication de moules. Fort de son expérience dans la conception de moules de surmoulage et le moulage par injection, Alpine Mold aide ses clients à développer des pièces surmoulées fiables grâce à une analyse DFM professionnelle, une fabrication de moules de précision, des essais de moules et une assistance à la production.
Si vous recherchez un fabricant de surmoulage fiable, veuillez envoyez vos dessins 3D (fichiers STEP, IGS ou XT) et les exigences du projet. Notre équipe d’ingénieurs examinera votre conception et vous proposera une solution et un devis adaptés.
Le surmoulage consiste généralement à produire d'abord le substrat, puis à le placer dans un autre moule pour le deuxième processus d'injection. Le moulage en deux temps réalise les deux injections de matériaux au sein d'un même cycle de moulage à l'aide d'une machine spécialisée et d'une structure de moule rotative ou mobile. Le moulage en deux temps est plus automatisé, tandis que le surmoulage traditionnel peut être plus flexible pour des volumes de production inférieurs.
Oui. Une pièce moulée existante peut être utilisée comme substrat, à condition que ses dimensions, son état de surface, sa résistance à la chaleur et sa précision de positionnement soient adaptés au deuxième processus de moulage. La pièce doit rester stable à l’intérieur du moule et résister à la température et à la pression du matériau de surmoulage.
Le calendrier du projet dépend de la complexité de la pièce, de la structure du moule, des exigences de test et de la nécessité ou non pour le substrat d'un moule séparé. Un délai supplémentaire peut également être nécessaire pour tester les échantillons, ajuster la conception et valider la liaison avant le début de la production en série.
Oui. Les inserts métalliques, les bornes, les composants filetés, les câbles et les composants électroniques peuvent être placés dans le moule avant que du plastique ou de l'élastomère ne soit injecté autour d'eux. Un positionnement précis des inserts et une fixation sécurisée du moule sont nécessaires pour éviter les mouvements, les bavures ou les dommages aux composants.
Les matériaux recyclés peuvent convenir à certaines applications non critiques, mais leur consistance, leur niveau de contamination, leurs performances de liaison et leur stabilité lors du traitement doivent être soigneusement évalués. Pour les produits ayant des exigences strictes en matière d’apparence, de sécurité, d’étanchéité ou de durabilité, les matériaux vierges contrôlés sont généralement préférés.


