
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-10 Origen: Sitio


| 1. ¿Cuál es el punto de fusión del PVC? |
| 2. Cómo afecta el punto de fusión del PVC al moldeo por inyección |
| 3. Configuración de temperatura y proceso de moldeo por inyección de PVC |
| 4. Defectos comunes del moldeado de PVC relacionados con la temperatura |
| 5. Cómo optimizar el moldeo por inyección de PVC |
| 6. Conclusión |
| Preguntas frecuentes |
cuando tu PVC para moldes de inyección , incluso un pequeño cambio de temperatura puede afectar el flujo del material, la apariencia de la superficie, la estabilidad dimensional y la eficiencia de la producción. Comprender el punto de fusión del PVC, la temperatura de moldeo por inyección de PVC y la ventana de procesamiento seguro le ayuda a evitar el llenado incompleto y la degradación térmica. Esta guía explica cómo la temperatura afecta el moldeado de PVC y cómo se puede establecer un proceso de moldeo por inyección más estable.
El PVC no tiene un punto de fusión preciso como muchos plásticos cristalinos. En cambio, se ablanda gradualmente y se vuelve fluido dentro de un rango de procesamiento. La temperatura de ablandamiento del PVC es el punto en el que el material comienza a perder rigidez, mientras que la temperatura de fusión del PVC se refiere al rango donde puede fluir durante el moldeo por inyección. La temperatura de degradación del PVC es el nivel en el que el calor excesivo comienza a descomponer el material, lo que puede provocar decoloración, quemaduras, formación de gases y corrosión. Debido a que los rangos de fusión y degradación son relativamente cercanos, es especialmente importante controlar la temperatura del moldeo por inyección de PVC.
La temperatura correcta de procesamiento del PVC depende de la formulación. El PVC rígido contiene poco o ningún plastificante, por lo que normalmente tiene una mayor viscosidad en estado fundido y requiere un control cuidadoso de la presión, el corte y el tiempo de residencia. El PVC flexible contiene plastificantes que mejoran la suavidad y la fluidez, lo que permite procesarlo en diferentes condiciones. Los estabilizadores térmicos, rellenos, pigmentos, lubricantes y modificadores de impacto también afectan el flujo del material y la estabilidad térmica. Por lo tanto, diferentes grados de PVC no pueden utilizar exactamente la misma temperatura de moldeo, y los ajustes finales siempre deben seguir los datos del proveedor de resina y los resultados reales de las pruebas de molde.
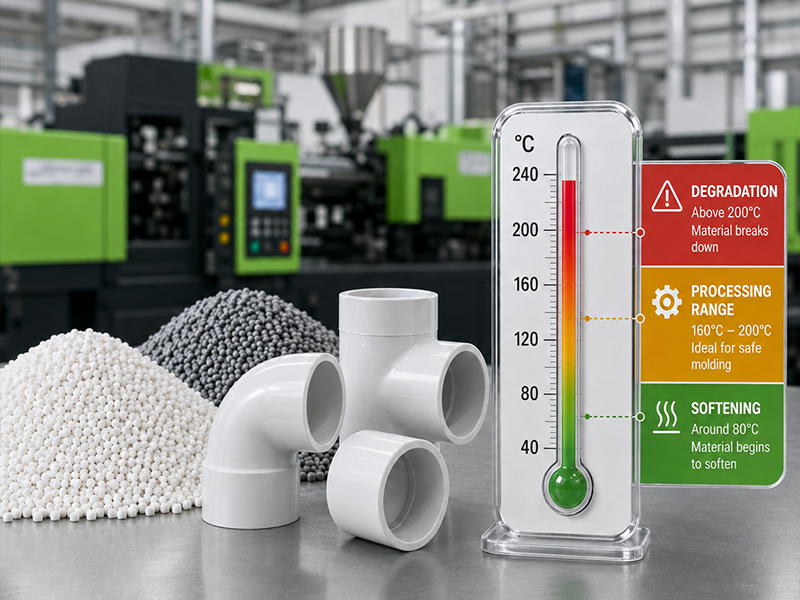
Un control preciso de la temperatura ayuda al PVC a alcanzar las condiciones de procesamiento adecuadas antes de ingresar al molde. Cuando la temperatura de moldeo por inyección de PVC es demasiado baja, el material permanece muy viscoso y es posible que no llene paredes delgadas, nervaduras, roscas o vías de flujo largas. Es posible que necesite una presión de inyección excesiva y aun así producir piezas incompletas.
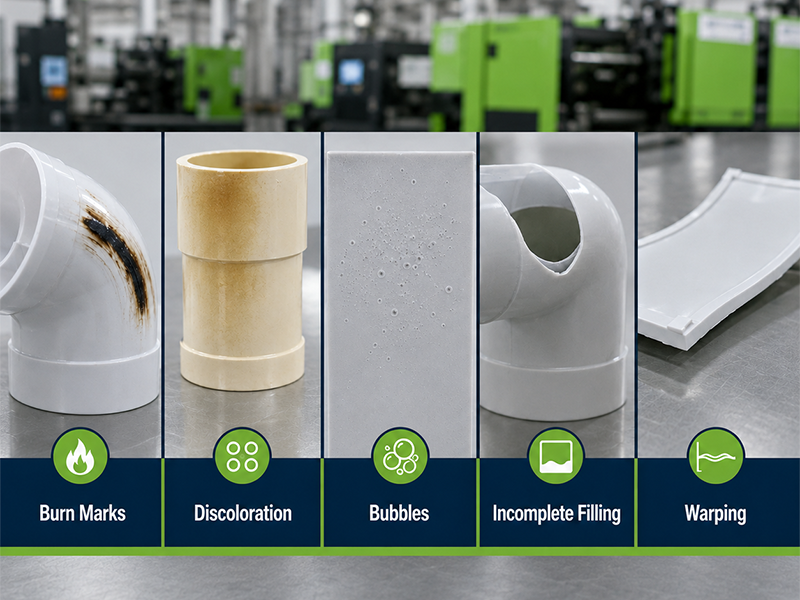
Si la temperatura es demasiado alta, el PVC puede comenzar a degradarse. Esto puede reducir el rendimiento mecánico y provocar decoloración, gases, olores o corrosión. Por lo tanto, es necesario mantener la masa fundida dentro de un rango de procesamiento estable en lugar de simplemente utilizar la temperatura más alta posible para mejorar el flujo.
A medida que aumenta la temperatura de fusión del PVC, la viscosidad de la masa fundida generalmente disminuye, lo que hace que el material sea más fácil de inyectar. Esto puede ayudarle a reducir la presión de llenado y reproducir pequeños detalles o superficies texturizadas con mayor precisión.
Sin embargo, aumentar la temperatura del barril no siempre es la solución correcta para el flujo deficiente. Un corredor estrecho, una compuerta de tamaño insuficiente, una longitud de flujo excesiva o una transición abrupta del espesor de la pared aún pueden restringir el material. Si se compensa con una velocidad o presión de inyección muy alta, el calor de corte adicional puede sobrecalentar localmente el PVC.
Por lo tanto, debe equilibrar la temperatura, la velocidad de inyección, la presión, el diseño del canal y el tamaño de la compuerta en lugar de ajustar estos parámetros por separado.
La temperatura de procesamiento del PVC también afecta el ciclo general de moldeo. Si el material está demasiado frío, puede requerir una presión más alta y una etapa de llenado más larga. La solidificación temprana también puede impedir un empaquetamiento efectivo, lo que genera dimensiones inestables o piezas incompletas.
Cuando la masa fundida está excesivamente caliente, se debe eliminar más calor antes de que se pueda expulsar la pieza. Esto puede extender el tiempo de enfriamiento y reducir la eficiencia de la producción. Una ventana de temperatura estable permite que la cavidad se llene suavemente sin agregar calor innecesario al molde, lo que le ayuda a mantener un tiempo de ciclo constante.
El PVC debe fluir uniformemente por la superficie de la cavidad para reproducir texturas, logotipos, bordes y otros detalles. Cuando la temperatura de fusión es demasiado baja o inestable, es posible que vea líneas de flujo, brillo deficiente, líneas de soldadura visibles, superficies opacas o replicación incompleta de la textura.
El calor excesivo puede crear una serie diferente de problemas, que incluyen coloración amarillenta, marcas marrones o negras, burbujas y rayas en la superficie. El control adecuado de la temperatura del moldeado de PVC le ayuda a lograr un color uniforme, superficies más suaves y una calidad de pieza más uniforme de un ciclo a otro.
La temperatura a la que el PVC ingresa al molde afecta la forma en que se enfría y solidifica. Si la masa fundida está demasiado caliente, la pieza puede enfriarse de manera desigual, especialmente cuando el espesor de la pared o la disposición del canal de enfriamiento están desequilibrados. Esto puede aumentar las diferencias de contracción y provocar deformaciones o variaciones dimensionales.
Si la masa fundida está demasiado fría, la superficie de la cavidad puede congelarse antes de que se complete el empaque. Entonces es posible que observe tensión interna, precisión dimensional deficiente o áreas débiles alrededor de las líneas de soldadura.
Para mantener dimensiones estables, es necesario equilibrar la temperatura de fusión del PVC con la temperatura del molde, la presión de mantenimiento, el tiempo de enfriamiento, la ubicación de la compuerta y el espesor de la pared del producto.
El PVC es más sensible al calor prolongado que muchos plásticos comunes moldeados por inyección. Incluso cuando la configuración del cilindro parece aceptable, el material puede sobrecalentarse debido a la alta velocidad del tornillo, la contrapresión excesiva, las compuertas restringidas o el tiempo de residencia prolongado.
Una vez que comienza la degradación, el PVC puede producir decoloración, gas, material quemado o subproductos corrosivos. Por lo tanto, debe evitar paradas innecesarias en la producción si queda PVC dentro del barril y controlar de cerca los cambios de color, olor, presión y calidad de la superficie.
Causa:
Cuando el PVC se sobrecalienta o se enfría de manera desigual, diferentes áreas de la pieza pueden encogerse a diferentes velocidades. Esto puede provocar deformaciones, torsiones o dimensiones fuera de tolerancia. El espesor desigual de las paredes y un sistema de refrigeración desequilibrado pueden agravar el problema.
Cómo corregirlo:
debe estabilizar las temperaturas de la masa fundida y del molde, revisar la disposición del canal de enfriamiento y optimizar la presión de mantenimiento y el tiempo de enfriamiento. También se debe comprobar la estructura del producto para detectar cambios repentinos en el espesor de la pared.
Causa:
Cuando la temperatura de fusión es demasiado alta, la viscosidad del PVC puede disminuir y el material puede fluir hacia pequeños espacios a lo largo de la línea de separación, los insertos o las superficies de cierre. Una presión excesiva o un mal ajuste del molde pueden hacer que la rebaba sea más severa.
Cómo corregirlo:
debe confirmar si la temperatura y la presión de inyección son más altas de lo necesario, luego inspeccionar la línea de separación del molde, los cierres, la fuerza de sujeción y la posición de los insertos.
Causa:
Si el PVC fundido está demasiado frío cuando dos frentes de flujo se encuentran, es posible que no se fusionen correctamente. Esto puede dejar una línea visible y reducir la resistencia alrededor de los orificios, inserciones o áreas de llenado de múltiples entradas.
Cómo corregirlo:
puede mejorar las temperaturas de fusión y del molde dentro del rango de procesamiento seguro del material, ajustar el perfil de velocidad de inyección y revisar la ubicación de la puerta. Una mejor ventilación cerca del área de la línea de soldadura también puede ayudar a que los frentes de flujo se unan de manera más efectiva. La temperatura correcta de procesamiento del PVC debería permitir que el material llene y empaquete la cavidad sin sobrecalentarse. Para lograr una producción estable, es necesario considerar en conjunto la calidad del material, la temperatura real de la masa fundida, el tiempo de residencia, la velocidad de inyección, la presión, la ventilación del molde, el sistema de enfriamiento y la estructura de la pieza.
No existe una temperatura única de moldeo por inyección de PVC que funcione para todos los productos. Antes de configurar la máquina, se debe confirmar si el material es rígido o flexible, verificar su dureza y formulación y revisar los datos de procesamiento del proveedor. Los valores siguientes son referencias iniciales útiles, pero los ajustes finales deben ajustarse según el espesor de la pieza, la longitud del flujo, el tamaño de la puerta, la estructura del molde y los resultados reales del moldeo.
Tipo de PVC |
Temperatura típica del barril |
Temperatura de fusión real |
Temperatura del molde |
PVC rígido |
285–360°F / 141–182°C |
380–395°F / 193–202°C |
80–130°F / 27–54°C |
PVC flexible, orilla A 50–60 |
255–310°F / 124–154°C |
325–335°F / 163–168°C |
50–110°F / 10–43°C |
PVC flexible, orilla A 60–70 |
265–315°F / 129–157°C |
335–345°F / 168–174°C |
50–110°F / 10–43°C |
PVC flexible, orilla A 70–80 |
280–320°F / 138–160°C |
345–355°F / 174–179°C |
50–110°F / 10–43°C |
PVC flexible, orilla A 80–90 |
300–350°F / 149–177°C |
355–365°F / 179–185°C |
50–110°F / 10–43°C |
Para optimizar el moldeo por inyección de PVC, debe centrarse en tres áreas: seleccionar el rango de temperatura correcto, controlar el cizallamiento y el tiempo de residencia, y mejorar la ventilación y el enfriamiento del molde. Estos factores trabajan juntos para reducir la degradación, estabilizar el relleno y mejorar la calidad de las piezas moldeadas de PVC.
Primero debe confirmar el grado exacto del PVC, la dureza y los datos de procesamiento del proveedor del material. El PVC rígido y el PVC flexible no pueden utilizar la misma temperatura de moldeo por inyección de PVC porque su contenido de plastificante, viscosidad de fusión y estabilidad térmica son diferentes.
Comience desde la sección media o inferior del rango de temperatura recomendado, luego ajústelo gradualmente según la presión de llenado, el color de la pieza, el acabado de la superficie y la temperatura real de fusión. Evite aumentar la temperatura del barril demasiado rápido. Una temperatura más alta puede mejorar el flujo temporalmente, pero también puede provocar coloración amarillenta, generación de gas, quemaduras o degradación del PVC.
La temperatura real de fusión del PVC se ve afectada no solo por los calentadores del barril sino también por la velocidad del tornillo, la contrapresión, la velocidad de inyección, el tamaño del canal y la restricción de la compuerta. Un corte excesivo puede sobrecalentar el PVC incluso cuando el ajuste de temperatura de la máquina parece normal.
Debe mantener la velocidad del tornillo y la contrapresión tan altas como sea necesario para una plastificación estable. El PVC también debe permanecer dentro del barril calentado el menor tiempo posible. Una máquina con una capacidad de granalla excesiva o una parada de producción prolongada puede aumentar el tiempo de residencia y aumentar el riesgo de degradación del material.
Un buen diseño del molde ayuda al PVC a llenar la cavidad con menor presión y menos cizallamiento. Debe proporcionar una ventilación efectiva cerca del final del recorrido del flujo, líneas de soldadura, nervaduras y otras áreas donde el aire pueda quedar atrapado. Una ventilación deficiente puede provocar disparos cortos, marcas de quemaduras y una calidad de superficie inestable.
La refrigeración equilibrada también es importante. Si la temperatura del molde es demasiado baja, el PVC puede congelarse antes de completar el llenado. Si el enfriamiento es desigual, la pieza puede deformarse o mostrar variaciones dimensionales. Los canales de enfriamiento uniformes, el diseño de puerta adecuado y la temperatura estable del molde lo ayudan a establecer una ventana confiable para el proceso de moldeo por inyección de PVC.
El éxito del moldeo por inyección de PVC depende de algo más que elegir una temperatura adecuada. La calidad del material, la temperatura de fusión, el calor cortante, el tiempo de residencia, la ventilación del molde, el diseño de la compuerta y el enfriamiento deben trabajar juntos para lograr un llenado estable, dimensiones consistentes y una calidad superficial confiable.
Desde 2002, Alpine Mold ha brindado servicios integrados desde análisis DFM y fabricación de moldes de inyección hasta pruebas de moldes y producción en masa. Los procesos clave, incluido el mecanizado CNC, electroerosión, ajuste de moldes, ensamblaje, pruebas e inspección de calidad, se completan internamente, lo que nos ayuda a mantener un mejor control sobre la precisión del molde, el tiempo de entrega y la estabilidad de la producción.
Envíenos sus archivos STEP, IGS o XT , junto con el grado de PVC, requisitos de superficie y volumen de producción estimado, para evaluación y cotización del proyecto.
Sí. Tanto el PVC rígido como el flexible se pueden moldear por inyección en productos como accesorios, componentes eléctricos, manijas, sellos, carcasas y piezas médicas. Sin embargo, es necesario seleccionar un grado de moldeo por inyección porque no todos los compuestos de PVC están formulados para este proceso.
El PVC generalmente absorbe menos humedad que los plásticos higroscópicos como el nailon o el policarbonato. Sin embargo, el secado aún puede ser necesario cuando el material se almacenó en un ambiente húmedo, contiene aditivos sensibles a la humedad o muestra rayas en la superficie durante el moldeo. Debes seguir las instrucciones de secado proporcionadas por el proveedor de PVC y evitar temperaturas de secado excesivas.
El PVC reciclado se puede moldear por inyección cuando se controlan adecuadamente su fuente, formulación, nivel de contaminación e historial térmico previo. Sin embargo, el procesamiento repetido puede afectar el color, el comportamiento del flujo, el rendimiento mecánico y la estabilidad térmica. Antes de la producción en masa, debe probar la proporción de material reciclado y confirmar que las piezas terminadas aún cumplen con sus requisitos funcionales.
Los sistemas de canal caliente se pueden utilizar para algunos proyectos de PVC, pero requieren un diseño cuidadoso porque el PVC es sensible al calentamiento prolongado. Los canales de flujo largos, las esquinas muertas y el control desigual del calentador pueden aumentar el riesgo de degradación del material. Para muchas piezas de PVC, un sistema de canal frío bien diseñado puede ofrecer un control de temperatura más sencillo y un mantenimiento más sencillo.
El PVC se puede utilizar en algunas aplicaciones de sobremoldeo, pero la adhesión depende del material del sustrato, la formulación del PVC, el estado de la superficie y el diseño del producto. La unión química no está garantizada entre todas las combinaciones de materiales, por lo que es posible que se necesiten interbloqueos mecánicos, orificios, ranuras y socavados para mejorar la unión. La compatibilidad del material debe verificarse mediante pruebas antes de la producción del molde.


