
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 10.08.2026 Herkunft: Website


| 1. Was ist der Schmelzpunkt von PVC? |
| 2. Wie sich der PVC-Schmelzpunkt auf das Spritzgießen auswirkt |
| 3. Temperatur- und Prozesseinstellungen für das PVC-Spritzgießen |
| 4. Häufige temperaturbedingte PVC-Formfehler |
| 5. So optimieren Sie das PVC-Spritzgießen |
| 6. Fazit |
| FAQ |
Wenn du Beim Spritzgießen von PVC kann bereits eine kleine Temperaturänderung den Materialfluss, das Erscheinungsbild der Oberfläche, die Dimensionsstabilität und die Produktionseffizienz beeinträchtigen. Wenn Sie den PVC-Schmelzpunkt, die PVC-Spritzgusstemperatur und das sichere Verarbeitungsfenster kennen, können Sie unvollständiges Füllen und thermischen Abbau vermeiden. In diesem Leitfaden wird erläutert, wie sich die Temperatur auf das Formen von PVC auswirkt und wie Sie einen stabileren Spritzgussprozess etablieren können.
Im Gegensatz zu vielen kristallinen Kunststoffen hat PVC keinen genauen Schmelzpunkt. Stattdessen wird es innerhalb eines Verarbeitungsbereichs allmählich weicher und fließfähig. Die PVC-Erweichungstemperatur ist der Punkt, an dem das Material an Steifigkeit zu verlieren beginnt, während sich die PVC-Schmelztemperatur auf den Bereich bezieht, in dem es beim Spritzgießen fließen kann. Die PVC-Zersetzungstemperatur ist der Wert, bei dem übermäßige Hitze beginnt, das Material zu zersetzen, was möglicherweise zu Verfärbungen, Verbrennungen, Gasbildung und Korrosion führt. Da die Schmelz- und Zersetzungsbereiche relativ nahe beieinander liegen, ist die Kontrolle der PVC-Spritzgusstemperatur besonders wichtig.
Die richtige PVC-Verarbeitungstemperatur hängt von der Rezeptur ab. Hart-PVC enthält wenig oder keinen Weichmacher, hat daher normalerweise eine höhere Schmelzviskosität und erfordert eine sorgfältige Kontrolle von Druck, Scherung und Verweilzeit. Flexibles PVC enthält Weichmacher, die die Weichheit und Fließfähigkeit verbessern und die Verarbeitung unter verschiedenen Bedingungen ermöglichen. Auch Wärmestabilisatoren, Füllstoffe, Pigmente, Schmiermittel und Schlagzähmodifikatoren beeinflussen den Materialfluss und die thermische Stabilität. Daher können verschiedene PVC-Typen nicht genau die gleiche Formtemperatur verwenden, und die endgültigen Einstellungen sollten sich immer an den Daten des Harzlieferanten und den tatsächlichen Ergebnissen der Formversuche orientieren.
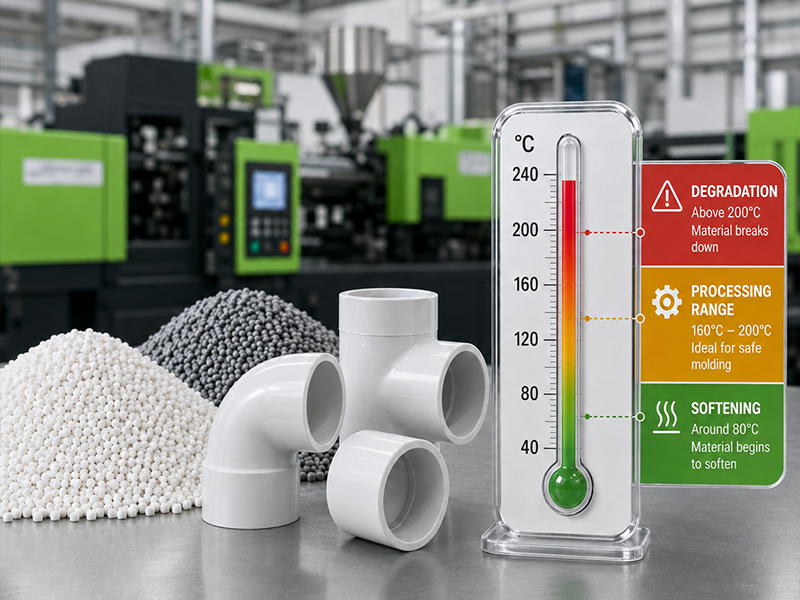
Eine genaue Temperaturregelung hilft PVC, einen geeigneten Verarbeitungszustand zu erreichen, bevor es in die Form gelangt. Wenn die Temperatur beim PVC-Spritzgießen zu niedrig ist, bleibt das Material hochviskos und füllt möglicherweise dünne Wände, Rippen, Gewinde oder lange Fließwege nicht aus. Möglicherweise benötigen Sie einen zu hohen Einspritzdruck und produzieren dennoch unvollständige Teile.
Wenn die Temperatur zu hoch ist, kann es zu einer Zersetzung des PVC kommen. Dies kann die mechanische Leistung beeinträchtigen und zu Verfärbungen, Gasen, Gerüchen oder Korrosion führen. Sie müssen daher die Schmelze innerhalb eines stabilen Verarbeitungsbereichs halten, anstatt einfach die höchstmögliche Temperatur zu verwenden, um den Fluss zu verbessern.
Wenn die Temperatur der PVC-Schmelze steigt, sinkt im Allgemeinen die Schmelzviskosität, wodurch sich das Material leichter einspritzen lässt. Dadurch können Sie den Fülldruck reduzieren und kleine Details oder strukturierte Oberflächen genauer reproduzieren.
Allerdings ist eine Erhöhung der Zylindertemperatur nicht immer die richtige Lösung für einen schlechten Durchfluss. Ein schmaler Angusskanal, ein zu kleiner Anschnitt, eine zu große Fließlänge oder ein abrupter Wandstärkenübergang können den Materialfluss immer noch behindern. Wenn Sie dies mit einer sehr hohen Einspritzgeschwindigkeit oder einem sehr hohen Einspritzdruck kompensieren, kann die zusätzliche Scherwärme das PVC lokal überhitzen.
Sie sollten daher Temperatur, Einspritzgeschwindigkeit, Druck, Angusskanaldesign und Angussgröße abwägen, anstatt diese Parameter separat anzupassen.
Die PVC-Verarbeitungstemperatur beeinflusst auch den gesamten Formzyklus. Wenn das Material zu kalt ist, ist möglicherweise ein höherer Druck und eine längere Füllphase erforderlich. Eine frühzeitige Erstarrung kann auch eine wirksame Packung verhindern und zu instabilen Abmessungen oder unvollständigen Teilen führen.
Wenn die Schmelze zu heiß ist, muss mehr Wärme abgeführt werden, bevor das Teil ausgeworfen werden kann. Dies kann die Abkühlzeit verlängern und die Produktionseffizienz verringern. Ein stabiles Temperaturfenster ermöglicht ein reibungsloses Füllen der Kavität, ohne der Form unnötige Wärme zuzuführen, und hilft Ihnen, eine konstante Zykluszeit aufrechtzuerhalten.
PVC muss gleichmäßig über die Hohlraumoberfläche fließen, um Texturen, Logos, Kanten und andere Details wiederzugeben. Wenn die Schmelztemperatur zu niedrig oder instabil ist, können Fließlinien, schlechter Glanz, sichtbare Bindenähte, stumpfe Oberflächen oder eine unvollständige Texturreplikation auftreten.
Übermäßige Hitze kann zu verschiedenen Problemen führen, darunter Vergilbung, braune oder schwarze Flecken, Blasen und Streifen auf der Oberfläche. Durch die richtige Kontrolle der PVC-Formtemperatur können Sie von einem Zyklus zum nächsten eine gleichmäßige Farbe, glattere Oberflächen und eine gleichmäßigere Teilequalität erzielen.
Die Temperatur, mit der PVC in die Form eintritt, beeinflusst, wie es abkühlt und erstarrt. Wenn die Schmelze zu heiß ist, kann das Teil ungleichmäßig abkühlen, insbesondere wenn die Wandstärke oder die Kühlkanalanordnung unausgewogen ist. Dies kann Schrumpfungsunterschiede verstärken und zu Verzug oder Maßabweichungen führen.
Wenn die Schmelze zu kalt ist, kann die Oberfläche der Kavität gefrieren, bevor die Verdichtung abgeschlossen ist. Möglicherweise sehen Sie dann interne Spannungen, eine schlechte Maßhaltigkeit oder schwache Bereiche um die Bindenähte herum.
Um stabile Abmessungen aufrechtzuerhalten, müssen Sie die Temperatur der PVC-Schmelze mit der Temperatur der Form, dem Haltedruck, der Abkühlzeit, der Anschnittposition und der Wandstärke des Produkts in Einklang bringen.
PVC reagiert empfindlicher auf längere Hitze als viele gängige Spritzgusskunststoffe. Auch wenn die Zylindereinstellung akzeptabel erscheint, kann das Material aufgrund hoher Schneckengeschwindigkeit, übermäßigem Gegendruck, eingeschränkten Anschnitten oder langer Verweilzeit überhitzen.
Sobald der Abbau beginnt, kann das PVC Verfärbungen, Gase, verbranntes Material oder korrosive Nebenprodukte erzeugen. Vermeiden Sie daher unnötige Produktionsstopps durch PVC-Reste im Fass und überwachen Sie Veränderungen in Farbe, Geruch, Druck und Oberflächenqualität genau.
Ursache:
Wenn PVC überhitzt oder ungleichmäßig abgekühlt wird, können verschiedene Bereiche des Teils unterschiedlich schnell schrumpfen. Dies kann zu Verwerfungen, Verdrehungen oder Maßen außerhalb der Toleranz führen. Ungleichmäßige Wandstärken und ein unausgeglichenes Kühlsystem können das Problem verstärken.
So beheben Sie das Problem:
Sie sollten die Schmelze- und Formtemperaturen stabilisieren, die Kühlkanalanordnung überprüfen und den Nachdruck und die Kühlzeit optimieren. Die Produktstruktur sollte auch auf plötzliche Änderungen der Wandstärke überprüft werden.
Ursache:
Wenn die Schmelzetemperatur zu hoch ist, kann die PVC-Viskosität sinken und das Material kann in kleine Lücken entlang der Trennfuge, Einsätze oder Absperrflächen fließen. Übermäßiger Druck oder schlechter Formsitz können den Grat verstärken.
So beheben Sie das Problem:
Sie sollten überprüfen, ob die Temperatur und der Einspritzdruck höher als nötig sind, und dann die Formtrennlinie, die Absperrungen, die Schließkraft und die Positionierung des Einsatzes überprüfen.
Ursache:
Wenn die PVC-Schmelze beim Aufeinandertreffen zweier Fließfronten zu kalt ist, kann es sein, dass diese nicht richtig verschmelzen. Dies kann eine sichtbare Linie hinterlassen und die Festigkeit um Löcher, Einsätze oder Füllbereiche mit mehreren Anschnitten verringern.
So beheben Sie das Problem:
Sie können die Schmelze- und Formtemperaturen innerhalb des sicheren Verarbeitungsbereichs des Materials verbessern, das Einspritzgeschwindigkeitsprofil anpassen und die Angussposition überprüfen. Eine bessere Entlüftung in der Nähe des Schweißnahtbereichs kann auch dazu beitragen, dass sich die Fließfronten effektiver verbinden. Die richtige PVC-Verarbeitungstemperatur sollte es dem Material ermöglichen, den Hohlraum ohne Überhitzung zu füllen und zu verdichten. Um eine stabile Produktion zu erreichen, müssen Sie die Materialqualität, die tatsächliche Schmelzetemperatur, die Verweilzeit, die Einspritzgeschwindigkeit, den Druck, die Formentlüftung, das Kühlsystem und die Teilestruktur gemeinsam berücksichtigen.
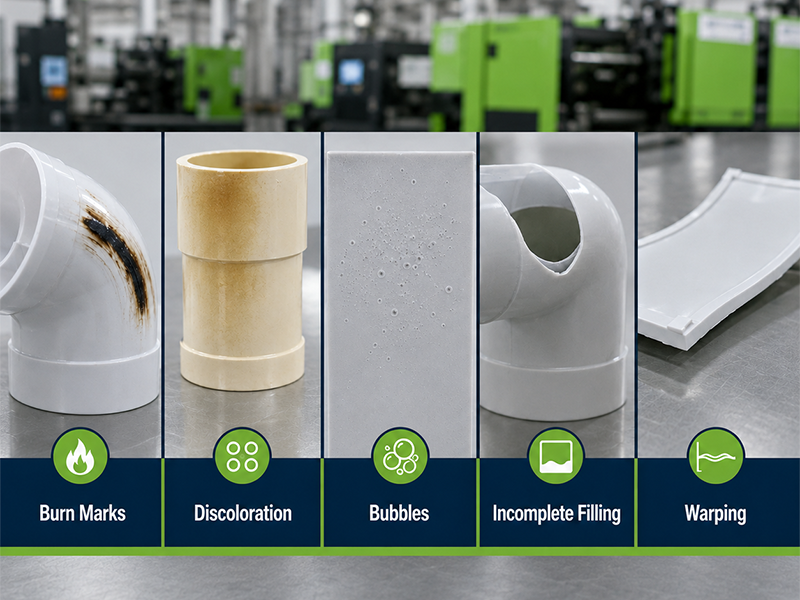
Es gibt keine einheitliche PVC-Spritzgusstemperatur, die für jedes Produkt geeignet ist. Bevor Sie die Maschine einstellen, sollten Sie prüfen, ob das Material starr oder flexibel ist, seine Härte und Rezeptur überprüfen und die Verarbeitungsdaten des Lieferanten überprüfen. Die folgenden Werte sind nützliche Ausgangsreferenzen, die endgültigen Einstellungen müssen jedoch entsprechend der Teiledicke, der Fließlänge, der Angussgröße, der Formstruktur und den tatsächlichen Formergebnissen angepasst werden.
PVC-Typ |
Typische Fasstemperatur |
Tatsächliche Schmelztemperatur |
Formtemperatur |
Hart-PVC |
285–360°F / 141–182°C |
380–395°F / 193–202°C |
80–130°F / 27–54°C |
Flexibles PVC, Shore A 50–60 |
124–154 °C |
163–168 °C |
50–110°F / 10–43°C |
Flexibles PVC, Shore A 60–70 |
129–157 °C |
335–345°F / 168–174°C |
50–110°F / 10–43°C |
Flexibles PVC, Shore A 70–80 |
280–320°F / 138–160°C |
345–355°F / 174–179°C |
50–110°F / 10–43°C |
Flexibles PVC, Shore A 80–90 |
300–350°F / 149–177°C |
355–365°F / 179–185°C |
50–110°F / 10–43°C |
Um das PVC-Spritzgießen zu optimieren, sollten Sie sich auf drei Bereiche konzentrieren: Auswahl des richtigen Temperaturbereichs, Kontrolle von Scherung und Verweilzeit sowie Verbesserung der Entlüftung und Kühlung der Form. Diese Faktoren wirken zusammen, um den Qualitätsverlust zu verringern, die Füllung zu stabilisieren und die Qualität von PVC-Formteilen zu verbessern.
Sie sollten zunächst die genaue PVC-Sorte, die Härte und die Verarbeitungsdaten des Materiallieferanten bestätigen. Hart-PVC und Weich-PVC können nicht die gleiche PVC-Spritzgusstemperatur verwenden, da ihr Weichmachergehalt, ihre Schmelzviskosität und ihre thermische Stabilität unterschiedlich sind.
Beginnen Sie im mittleren oder unteren Bereich des empfohlenen Temperaturbereichs und passen Sie ihn dann schrittweise entsprechend dem Fülldruck, der Teilefarbe, der Oberflächenbeschaffenheit und der tatsächlichen Schmelzetemperatur an. Vermeiden Sie es, die Fasstemperatur zu schnell zu erhöhen. Eine höhere Temperatur kann die Fließfähigkeit vorübergehend verbessern, aber auch zu Vergilbung, Gasentwicklung, Verbrennungen oder PVC-Abbau führen.
Die tatsächliche Temperatur der PVC-Schmelze wird nicht nur von den Zylinderheizungen beeinflusst, sondern auch von der Schneckengeschwindigkeit, dem Gegendruck, der Einspritzgeschwindigkeit, der Angusskanalgröße und der Angussbegrenzung. Übermäßige Scherung kann das PVC überhitzen, selbst wenn die Maschinentemperatureinstellung normal erscheint.
Sie sollten Schneckengeschwindigkeit und Gegendruck nur so hoch halten, wie es für eine stabile Plastifizierung erforderlich ist. Auch PVC sollte möglichst kurze Zeit im beheizten Fass verbleiben. Eine Maschine mit einer zu großen Schusskapazität oder ein langer Produktionsstopp kann die Verweilzeit verlängern und das Risiko einer Materialverschlechterung erhöhen.
Ein gutes Formdesign trägt dazu bei, dass PVC den Hohlraum mit geringerem Druck und weniger Scherkräften füllt. Sie sollten am Ende des Strömungswegs, an Schweißnähten, Rippen und anderen Bereichen, in denen Luft eingeschlossen werden kann, für eine wirksame Entlüftung sorgen. Eine schlechte Entlüftung kann zu kurzen Schüssen, Brandflecken und einer instabilen Oberflächenqualität führen.
Wichtig ist auch eine ausgewogene Kühlung. Wenn die Formtemperatur zu niedrig ist, kann das PVC gefrieren, bevor die Füllung abgeschlossen ist. Bei ungleichmäßiger Abkühlung kann sich das Teil verziehen oder Maßabweichungen aufweisen. Einheitliche Kühlkanäle, ein geeignetes Anschnittdesign und eine stabile Formtemperatur helfen Ihnen, ein zuverlässiges Fenster für den PVC-Spritzgussprozess zu schaffen.
Erfolgreiches PVC-Spritzgießen hängt von mehr als der Wahl einer geeigneten Temperatur ab. Materialqualität, Schmelzetemperatur, Scherwärme, Verweilzeit, Entlüftung der Form, Anschnittdesign und Kühlung müssen zusammenarbeiten, um eine stabile Füllung, konsistente Abmessungen und eine zuverlässige Oberflächenqualität zu erreichen.
Seit 2002 bietet Alpine Mold integrierte Dienstleistungen von der DFM-Analyse und der Herstellung von Spritzgussformen bis hin zu Formversuchen und Massenproduktion an. Wichtige Prozesse, einschließlich CNC-Bearbeitung, EDM, Formanpassung, Montage, Prüfung und Qualitätsprüfung, werden im eigenen Haus durchgeführt, was uns hilft, eine bessere Kontrolle über die Formgenauigkeit, Durchlaufzeit und Produktionsstabilität zu behalten.
Senden Sie uns Ihre STEP-, IGS- oder XT-Dateien zusammen mit der PVC-Sorte, den Oberflächenanforderungen und dem geschätzten Produktionsvolumen zur Projektbewertung und Angebotserstellung.
Ja. Sowohl Hart- als auch Weich-PVC können im Spritzguss zu Produkten wie Armaturen, elektrischen Bauteilen, Griffen, Dichtungen, Gehäusen und medizinischen Teilen verarbeitet werden. Sie müssen jedoch eine Spritzgussqualität auswählen, da nicht jede PVC-Mischung für dieses Verfahren geeignet ist.
PVC nimmt im Allgemeinen weniger Feuchtigkeit auf als hygroskopische Kunststoffe wie Nylon oder Polycarbonat. Allerdings kann eine Trocknung dennoch erforderlich sein, wenn das Material in einer feuchten Umgebung gelagert wurde, feuchtigkeitsempfindliche Zusatzstoffe enthält oder beim Formen Oberflächenstreifen aufweist. Sie sollten die Trocknungsanweisungen des PVC-Lieferanten befolgen und zu hohe Trocknungstemperaturen vermeiden.
Recyceltes PVC kann spritzgegossen werden, wenn seine Herkunft, seine Formulierung, sein Verschmutzungsgrad und seine thermische Vorgeschichte ordnungsgemäß kontrolliert werden. Allerdings kann eine wiederholte Verarbeitung Auswirkungen auf Farbe, Fließverhalten, mechanische Leistung und thermische Stabilität haben. Vor der Massenproduktion sollten Sie den Anteil an recyceltem Material testen und sicherstellen, dass die fertigen Teile noch ihre funktionalen Anforderungen erfüllen.
Für einige PVC-Projekte können Heißkanalsysteme verwendet werden, sie erfordern jedoch eine sorgfältige Konstruktion, da PVC empfindlich auf längere Erwärmung reagiert. Lange Strömungskanäle, tote Ecken und eine ungleichmäßige Heizungssteuerung können das Risiko einer Materialverschlechterung erhöhen. Bei vielen PVC-Teilen kann ein gut konzipiertes Kaltkanalsystem eine einfachere Temperaturkontrolle und einfachere Wartung ermöglichen.
PVC kann in einigen Umspritzungsanwendungen verwendet werden, die Haftung hängt jedoch vom Substratmaterial, der PVC-Formulierung, der Oberflächenbeschaffenheit und dem Produktdesign ab. Die chemische Bindung zwischen allen Materialkombinationen ist nicht gewährleistet, daher sind möglicherweise mechanische Verriegelungen, Löcher, Nuten und Hinterschnitte erforderlich, um die Befestigung zu verbessern. Die Materialverträglichkeit sollte vor der Formherstellung durch Tests überprüft werden.


