
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 10-08-2026 المنشأ: موقع


| 1. ما هي نقطة انصهار PVC؟ |
| 2. كيف تؤثر نقطة انصهار PVC على قولبة الحقن |
| 3. درجة حرارة صب حقن PVC وإعدادات العملية |
| 4. عيوب صب PVC الشائعة المتعلقة بدرجة الحرارة |
| 5. كيفية تحسين صب حقن PVC |
| 6. الاستنتاج |
| التعليمات |
عندما قالب الحقن PVC ، حتى التغيير البسيط في درجة الحرارة يمكن أن يؤثر على تدفق المواد، ومظهر السطح، واستقرار الأبعاد، وكفاءة الإنتاج. إن فهم نقطة انصهار PVC، ودرجة حرارة صب حقن PVC، ونافذة المعالجة الآمنة يساعدك على تجنب التعبئة غير الكاملة والتدهور الحراري. يشرح هذا الدليل كيف تؤثر درجة الحرارة على صب PVC وكيف يمكنك إنشاء عملية صب حقن أكثر استقرارًا.
لا يحتوي PVC على نقطة انصهار محددة مثل العديد من المواد البلاستيكية البلورية. بدلاً من ذلك، فإنه يلين تدريجيًا ويصبح قابلاً للتدفق ضمن نطاق المعالجة. درجة حرارة تليين PVC هي النقطة التي تبدأ عندها المادة في فقدان صلابتها، في حين تشير درجة حرارة انصهار PVC إلى النطاق الذي يمكن أن تتدفق فيه أثناء صب الحقن. درجة حرارة تحلل PVC هي المستوى الذي تبدأ عنده الحرارة المفرطة في تكسير المادة، مما قد يتسبب في تغير اللون والحرق وتكوين الغاز والتآكل. نظرًا لأن نطاقات الانصهار والتحلل قريبة نسبيًا، فإن التحكم في درجة حرارة صب حقن PVC يعد أمرًا مهمًا بشكل خاص.
تعتمد درجة حرارة معالجة PVC الصحيحة على التركيبة. يحتوي PVC الصلب على القليل من الملدنات أو لا يحتوي على أي مواد ملدنة، لذلك فهو عادةً ما يتمتع بلزوجة ذوبان أعلى ويتطلب تحكمًا دقيقًا في الضغط والقص ووقت البقاء. يحتوي PVC المرن على مواد ملدنة تعمل على تحسين النعومة والتدفق، مما يسمح بمعالجته في ظل ظروف مختلفة. تؤثر مثبتات الحرارة والحشوات والأصباغ ومواد التشحيم ومعدلات التأثير أيضًا على تدفق المواد والثبات الحراري. لذلك، لا يمكن أن تستخدم درجات PVC المختلفة نفس درجة حرارة القالب تمامًا، ويجب أن تتبع الإعدادات النهائية دائمًا بيانات مورد الراتنج والنتائج الفعلية لتجربة القالب.
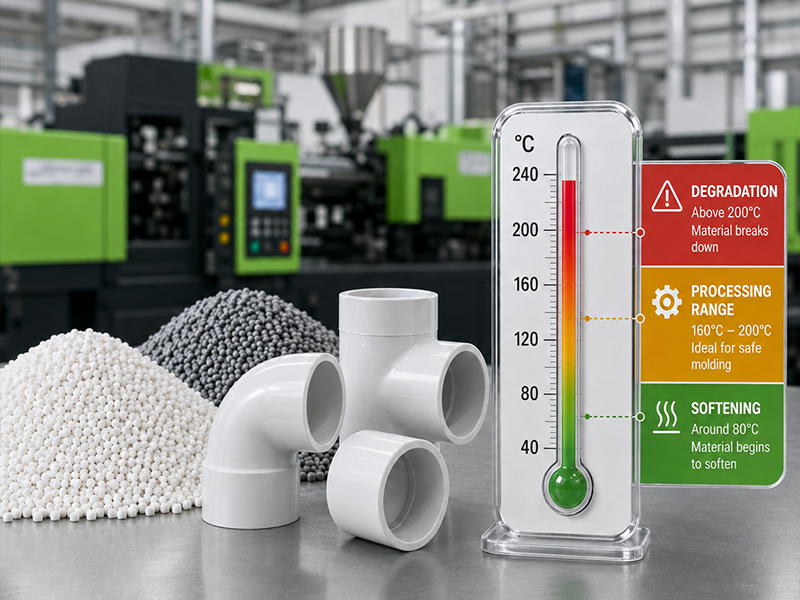
التحكم الدقيق في درجة الحرارة يساعد PVC على الوصول إلى حالة معالجة مناسبة قبل دخوله إلى القالب. عندما تكون درجة حرارة صب حقن PVC منخفضة جدًا، تظل المادة شديدة اللزوجة وقد لا تملأ الجدران الرقيقة أو الأضلاع أو الخيوط أو مسارات التدفق الطويلة. قد تحتاج إلى ضغط حقن مفرط، ومع ذلك لا تزال تنتج أجزاء غير مكتملة.
إذا كانت درجة الحرارة مرتفعة جدًا، فقد يبدأ PVC في التحلل. يمكن أن يؤدي ذلك إلى تقليل الأداء الميكانيكي ويسبب تغير اللون أو الغاز أو الرائحة أو التآكل. لذلك تحتاج إلى الحفاظ على المصهور داخل نطاق معالجة مستقر بدلاً من مجرد استخدام أعلى درجة حرارة ممكنة لتحسين التدفق.
مع زيادة درجة حرارة ذوبان PVC، تنخفض لزوجة الذوبان عمومًا، مما يجعل حقن المادة أسهل. يمكن أن يساعدك ذلك على تقليل ضغط التعبئة وإعادة إنتاج التفاصيل الصغيرة أو الأسطح المزخرفة بشكل أكثر دقة.
ومع ذلك، فإن رفع درجة حرارة البرميل ليس دائمًا هو الحل الصحيح لضعف التدفق. لا يزال من الممكن أن يؤدي العداء الضيق، أو البوابة الصغيرة الحجم، أو طول التدفق المفرط، أو التحول المفاجئ في سمك الجدار إلى تقييد المادة. إذا قمت بالتعويض بسرعة حقن أو ضغط عالي جدًا، فإن حرارة القص الإضافية قد تؤدي إلى ارتفاع درجة حرارة الـ PVC محليًا.
ولذلك يجب عليك موازنة درجة الحرارة وسرعة الحقن والضغط وتصميم العداء وحجم البوابة بدلاً من ضبط هذه المعلمات بشكل منفصل.
تؤثر درجة حرارة معالجة PVC أيضًا على دورة التشكيل الشاملة. إذا كانت المادة باردة جدًا، فقد تتطلب ضغطًا أعلى ومرحلة تعبئة أطول. يمكن أن يؤدي التصلب المبكر أيضًا إلى منع التعبئة الفعالة، مما يؤدي إلى أبعاد غير مستقرة أو أجزاء غير مكتملة.
عندما يكون المنصهر ساخنًا جدًا، يجب إزالة المزيد من الحرارة قبل إخراج الجزء. قد يؤدي ذلك إلى إطالة وقت التبريد وتقليل كفاءة الإنتاج. تسمح نافذة درجة الحرارة الثابتة بملء التجويف بسلاسة دون إضافة حرارة غير ضرورية إلى القالب، مما يساعدك على الحفاظ على وقت دورة ثابت.
يجب أن يتدفق PVC بالتساوي عبر سطح التجويف لإعادة إنتاج الأنسجة والشعارات والحواف والتفاصيل الأخرى. عندما تكون درجة حرارة الذوبان منخفضة للغاية أو غير مستقرة، قد ترى خطوط تدفق، أو لمعان رديء، أو خطوط لحام مرئية، أو أسطح باهتة، أو تكرار غير كامل للنسيج.
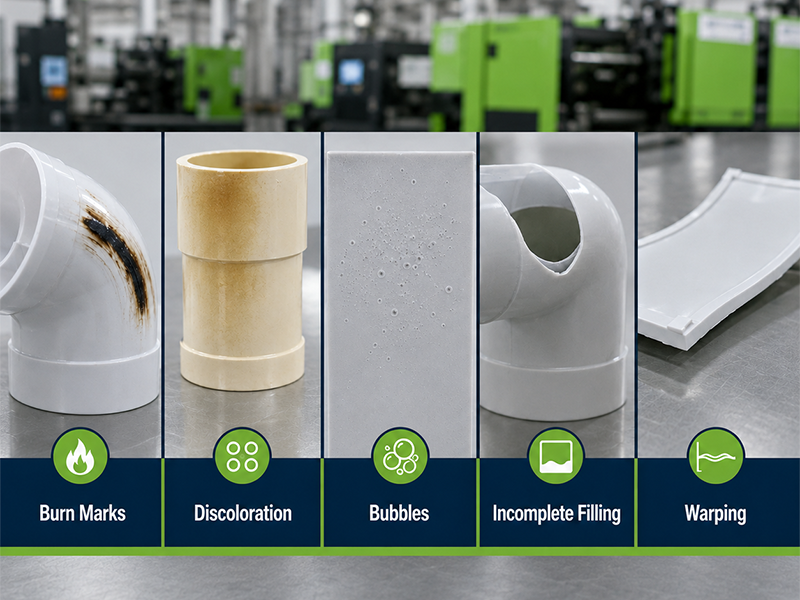
يمكن للحرارة المفرطة أن تخلق مجموعة مختلفة من المشاكل، بما في ذلك العلامات الصفراء والبنية أو السوداء والفقاعات والخطوط السطحية. يساعدك التحكم المناسب في درجة حرارة صب PVC على تحقيق لون متناسق وأسطح أكثر سلاسة وجودة جزء أكثر اتساقًا من دورة إلى أخرى.
تؤثر درجة الحرارة التي يدخل عندها PVC إلى القالب على كيفية تبريده وتصلبه. إذا كان المنصهر ساخنًا جدًا، فقد يبرد الجزء بشكل غير متساوٍ، خاصة عندما يكون سمك الجدار أو تخطيط قناة التبريد غير متوازن. يمكن أن يؤدي هذا إلى زيادة اختلافات الانكماش ويؤدي إلى انحراف أو اختلاف الأبعاد.
إذا كان المنصهر باردًا جدًا، فقد يتجمد سطح التجويف قبل اكتمال التعبئة. قد ترى بعد ذلك ضغطًا داخليًا أو ضعف دقة الأبعاد أو مناطق ضعيفة حول خطوط اللحام.
للحفاظ على أبعاد ثابتة، تحتاج إلى موازنة درجة حرارة ذوبان PVC مع درجة حرارة القالب، وضغط التحمل، ووقت التبريد، وموقع البوابة، وسمك جدار المنتج.
يعتبر PVC أكثر حساسية للحرارة الطويلة من العديد من المواد البلاستيكية الشائعة للحقن. حتى عندما يبدو إعداد البرميل مقبولاً، يمكن أن ترتفع درجة حرارة المادة بسبب سرعة اللولب العالية، أو الضغط الخلفي المفرط، أو البوابات المقيدة، أو وقت الإقامة الطويل.
بمجرد أن يبدأ التحلل، قد ينتج عن PVC تغير اللون، أو الغاز، أو المواد المحترقة، أو المنتجات الثانوية المسببة للتآكل. لذلك يجب عليك تجنب توقف الإنتاج غير الضروري مع بقاء مادة PVC داخل البرميل ومراقبة التغيرات في اللون والرائحة والضغط وجودة السطح عن كثب.
السبب:
عندما يتم تسخين PVC أو تبريده بشكل غير متساو، قد تتقلص مناطق مختلفة من الجزء بمعدلات مختلفة. يمكن أن يؤدي ذلك إلى التواء أو التواء أو أبعاد خارج نطاق التسامح. يمكن أن يؤدي سمك الجدار غير المتساوي ونظام التبريد غير المتوازن إلى زيادة المشكلة.
كيفية تصحيح ذلك:
يجب عليك تثبيت درجات حرارة الذوبان والعفن، ومراجعة تخطيط قناة التبريد، وتحسين ضغط التثبيت ووقت التبريد. يجب أيضًا فحص هيكل المنتج للتأكد من عدم وجود تغييرات مفاجئة في سمك الجدار.
السبب:
عندما تكون درجة حرارة الذوبان مرتفعة جدًا، قد تنخفض لزوجة PVC وقد تتدفق المادة إلى فجوات صغيرة على طول خط الفراق أو الإدخالات أو أسطح الإغلاق. الضغط المفرط أو سوء تركيب القالب يمكن أن يجعل الوميض أكثر خطورة.
كيفية تصحيح ذلك:
يجب عليك التأكد مما إذا كانت درجة الحرارة وضغط الحقن أعلى من اللازم، ثم فحص خط تقسيم القالب، والإغلاق، وقوة التثبيت، وتحديد موضع الإدخال.
السبب:
إذا كان مادة PVC المنصهرة باردة جدًا عند التقاء جبهتي التدفق، فقد لا يتم دمجهما بشكل صحيح. يمكن أن يترك ذلك خطًا مرئيًا ويقلل القوة حول الثقوب أو الإدخالات أو مناطق التعبئة متعددة البوابات.
كيفية تصحيح ذلك:
يمكنك تحسين درجات حرارة الذوبان والعفن ضمن نطاق المعالجة الآمنة للمادة، وضبط ملف تعريف سرعة الحقن، ومراجعة موقع البوابة. قد يساعد التنفيس الأفضل بالقرب من منطقة خط اللحام أيضًا على ربط جبهات التدفق بشكل أكثر فعالية. يجب أن تسمح درجة حرارة معالجة PVC الصحيحة للمادة بملء وتعبئة التجويف دون ارتفاع درجة الحرارة. لتحقيق إنتاج مستقر، أنت بحاجة إلى الأخذ في الاعتبار درجة المادة، ودرجة حرارة الذوبان الفعلية، ووقت البقاء، وسرعة الحقن، والضغط، وتنفيس القالب، ونظام التبريد، وهيكل الأجزاء معًا.
لا توجد درجة حرارة واحدة لقولبة حقن PVC تناسب كل منتج. قبل ضبط الآلة، يجب عليك التأكد مما إذا كانت المادة صلبة أو مرنة، والتحقق من صلابتها وتركيبتها، ومراجعة بيانات المعالجة الخاصة بالمورد. تعتبر القيم الواردة أدناه مراجع بداية مفيدة، ولكن يجب تعديل الإعدادات النهائية وفقًا لسمك الجزء وطول التدفق وحجم البوابة وبنية القالب ونتائج القولبة الفعلية.
نوع بي في سي |
درجة حرارة البرميل النموذجية |
درجة حرارة الذوبان الفعلية |
درجة حرارة العفن |
بولي كلوريد الفينيل الصلب |
285-360 درجة فهرنهايت / 141-182 درجة مئوية |
380-395 درجة فهرنهايت / 193-202 درجة مئوية |
80-130 درجة فهرنهايت / 27-54 درجة مئوية |
بولي كلوريد الفينيل المرن، شور أ 50-60 |
255-310 درجة فهرنهايت / 124-154 درجة مئوية |
325-335 درجة فهرنهايت / 163-168 درجة مئوية |
50-110 درجة فهرنهايت / 10-43 درجة مئوية |
بولي كلوريد الفينيل المرن، شور أ 60-70 |
265-315 درجة فهرنهايت / 129-157 درجة مئوية |
335-345 درجة فهرنهايت / 168-174 درجة مئوية |
50-110 درجة فهرنهايت / 10-43 درجة مئوية |
بولي كلوريد الفينيل المرن، شور أ 70-80 |
280-320 درجة فهرنهايت / 138-160 درجة مئوية |
345-355 درجة فهرنهايت / 174-179 درجة مئوية |
50-110 درجة فهرنهايت / 10-43 درجة مئوية |
بولي كلوريد الفينيل المرن، شور أ 80-90 |
300-350 درجة فهرنهايت / 149-177 درجة مئوية |
355-365 درجة فهرنهايت / 179-185 درجة مئوية |
50-110 درجة فهرنهايت / 10-43 درجة مئوية |
لتحسين صب حقن PVC، يجب عليك التركيز على ثلاثة مجالات: اختيار نطاق درجة الحرارة الصحيح، والتحكم في القص ووقت الإقامة، وتحسين تهوية القالب وتبريده. تعمل هذه العوامل معًا لتقليل التدهور وتثبيت الحشو وتحسين جودة الأجزاء المقولبة PVC.
يجب عليك أولاً التأكد من درجة PVC والصلابة وبيانات المعالجة الخاصة بموردي المواد. لا يمكن للـ PVC الصلب والـ PVC المرن استخدام نفس درجة حرارة صب حقن PVC، لأن محتوى الملدنات واللزوجة الذائبة والثبات الحراري مختلفان.
ابدأ من القسم الأوسط أو السفلي من نطاق درجة الحرارة الموصى به، ثم اضبطه تدريجيًا وفقًا لضغط التعبئة، ولون الجزء، والتشطيب السطحي، ودرجة حرارة الذوبان الفعلية. تجنب زيادة درجة حرارة البرميل بسرعة كبيرة. قد تؤدي درجة الحرارة المرتفعة إلى تحسين التدفق مؤقتًا، ولكنها قد تسبب أيضًا الاصفرار أو توليد الغاز أو الاحتراق أو تحلل PVC.
لا تتأثر درجة حرارة ذوبان PVC الفعلية بسخانات البراميل فحسب، بل تتأثر أيضًا بسرعة اللولب والضغط الخلفي وسرعة الحقن وحجم العداء وتقييد البوابة. قد يؤدي القص المفرط إلى ارتفاع درجة حرارة الـ PVC حتى عندما يبدو إعداد درجة حرارة الماكينة طبيعيًا.
يجب عليك الحفاظ على سرعة اللولب والضغط الخلفي فقط بالقدر الضروري من أجل التلدين المستقر. يجب أيضًا أن يبقى PVC داخل البرميل الساخن لأقل وقت ممكن. يمكن للآلة ذات سعة التصوير الكبيرة جدًا أو توقف الإنتاج لفترة طويلة أن تزيد من وقت المكوث وتزيد من خطر تدهور المواد.
يساعد تصميم القالب الجيد PVC على ملء التجويف بضغط أقل وقص أقل. يجب عليك توفير تهوية فعالة بالقرب من نهاية مسار التدفق وخطوط اللحام والأضلاع والمناطق الأخرى التي قد يحبس فيها الهواء. قد يؤدي سوء التهوية إلى حدوث لقطات قصيرة وعلامات حروق وجودة سطح غير مستقرة.
التبريد المتوازن مهم أيضًا. إذا كانت درجة حرارة القالب منخفضة جدًا، فقد يتجمد PVC قبل اكتمال التعبئة. إذا كان التبريد غير متساوٍ، فقد يتشوه الجزء أو يظهر اختلافًا في الأبعاد. تساعدك قنوات التبريد الموحدة، وتصميم البوابة المناسب، ودرجة حرارة القالب المستقرة على إنشاء نافذة عملية صب حقن PVC موثوقة.
يعتمد نجاح عملية حقن الـ PVC على أكثر من مجرد اختيار درجة الحرارة المناسبة. يجب أن تعمل درجة المواد ودرجة حرارة الذوبان وحرارة القص ووقت البقاء وتنفيس القالب وتصميم البوابة والتبريد معًا لتحقيق تعبئة مستقرة وأبعاد متسقة وجودة سطح موثوقة.
منذ عام 2002، قدمت Alpine Mold خدمات متكاملة بدءًا من تحليل سوق دبي المالي وتصنيع قوالب الحقن وحتى تجارب القوالب والإنتاج الضخم. يتم إكمال العمليات الرئيسية، بما في ذلك التصنيع باستخدام الحاسب الآلي، والتنظيم الإداري، وتركيب القالب، والتجميع، والاختبار، وفحص الجودة، داخل الشركة، مما يساعدنا في الحفاظ على تحكم أفضل في دقة القالب، والمهلة الزمنية، واستقرار الإنتاج.
أرسل إلينا ملفات STEP أو IGS أو XT الخاصة بك ، بالإضافة إلى درجة PVC ومتطلبات السطح وحجم الإنتاج المقدر لتقييم المشروع وعرض الأسعار.
نعم. يمكن حقن كل من PVC الصلب والمرن في منتجات مثل التركيبات والمكونات الكهربائية والمقابض والأختام والمبيتات والأجزاء الطبية. ومع ذلك، تحتاج إلى تحديد درجة صب الحقن لأنه ليس كل مركب PVC مصمم لهذه العملية.
يمتص PVC عمومًا رطوبة أقل من المواد البلاستيكية المسترطبة مثل النايلون أو البولي كربونات. ومع ذلك، قد يظل التجفيف ضروريًا عندما يتم تخزين المادة في بيئة رطبة، أو تحتوي على إضافات حساسة للرطوبة، أو تظهر خطوط سطحية أثناء القولبة. يجب عليك اتباع تعليمات التجفيف المقدمة من مورد PVC وتجنب درجات حرارة التجفيف المفرطة.
يمكن تشكيل مادة PVC المعاد تدويرها بالحقن عندما يتم التحكم بشكل صحيح في مصدرها وتركيبتها ومستوى التلوث والتاريخ الحراري السابق. ومع ذلك، قد تؤثر المعالجة المتكررة على اللون، وسلوك التدفق، والأداء الميكانيكي، والاستقرار الحراري. قبل الإنتاج الضخم، يجب عليك اختبار نسبة المواد المعاد تدويرها والتأكد من أن الأجزاء النهائية لا تزال تلبي متطلباتها الوظيفية.
يمكن استخدام أنظمة المجاري الساخنة في بعض مشاريع PVC، ولكنها تتطلب تصميمًا دقيقًا لأن PVC حساس للتسخين لفترة طويلة. يمكن أن تزيد قنوات التدفق الطويلة والزوايا الميتة والتحكم غير المتساوي في السخان من خطر تدهور المواد. بالنسبة للعديد من أجزاء PVC، قد يوفر نظام التشغيل البارد المصمم جيدًا تحكمًا أبسط في درجة الحرارة وصيانة أسهل.
يمكن استخدام PVC في بعض تطبيقات القولبة الزائدة، لكن الالتصاق يعتمد على مادة الركيزة، وتركيبة PVC، وحالة السطح، وتصميم المنتج. لا يتم ضمان الترابط الكيميائي بين كل مجموعة مواد، لذلك قد تكون هناك حاجة إلى تشابكات ميكانيكية، وثقوب، وأخاديد، وأجزاء سفلية لتحسين الارتباط. يجب التحقق من توافق المواد من خلال الاختبار قبل إنتاج القالب.


